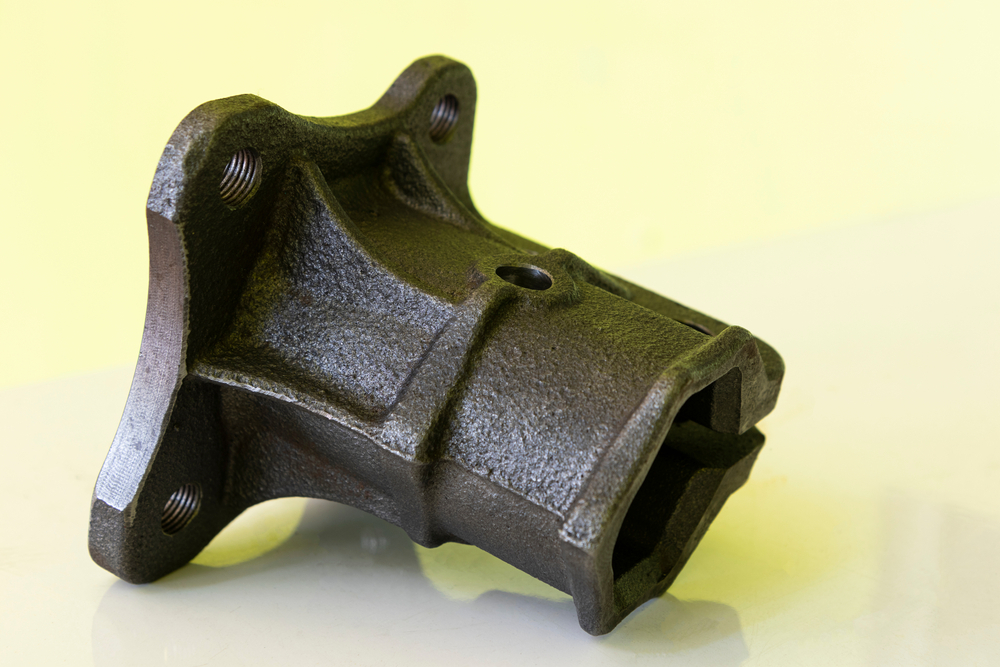
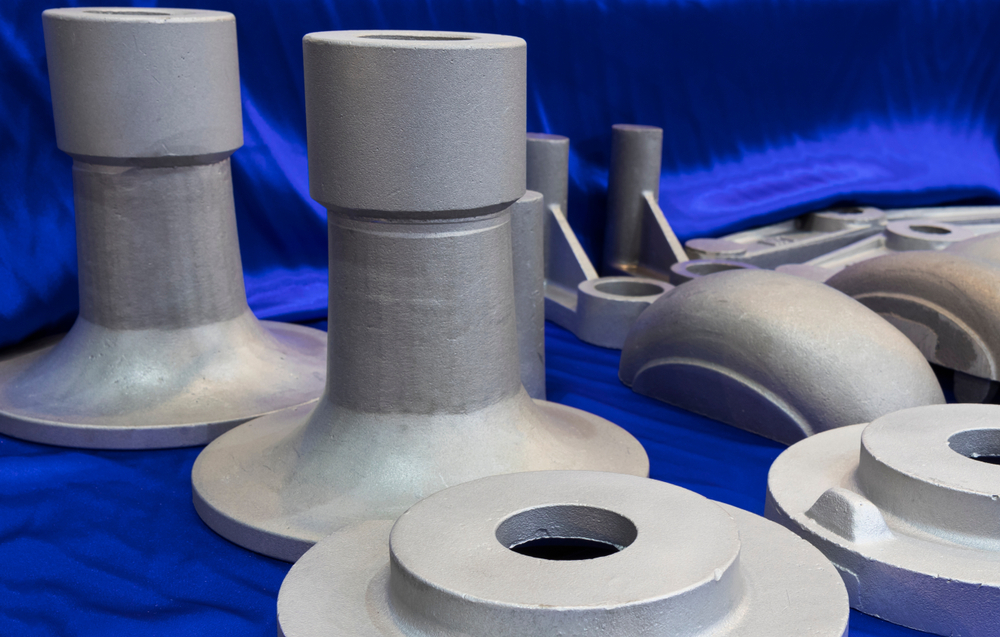
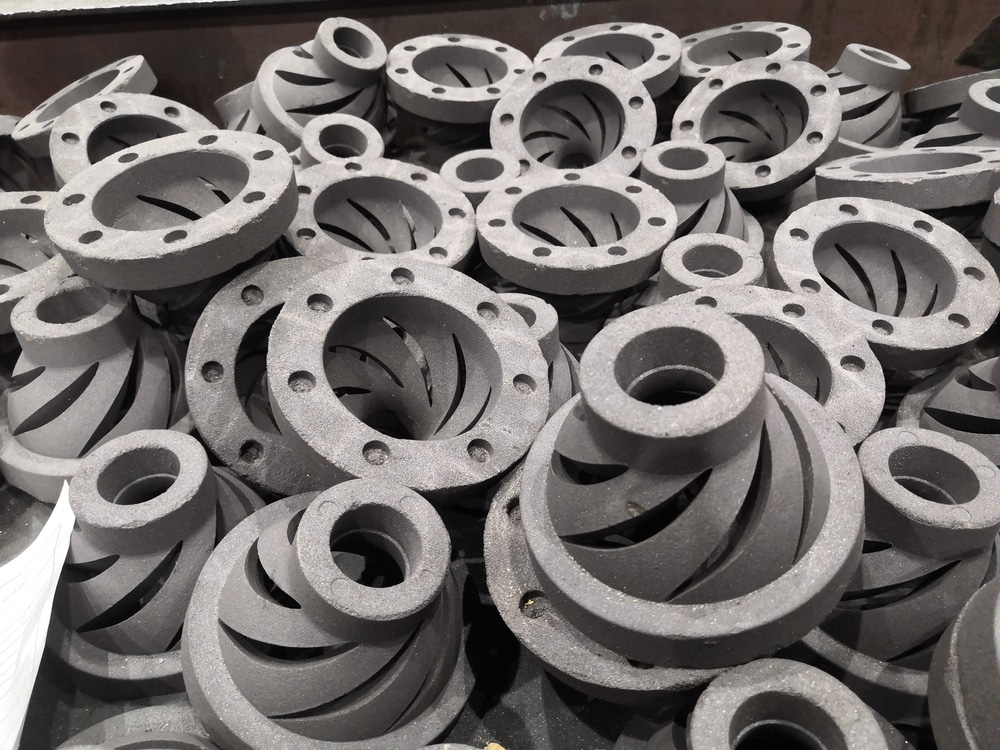
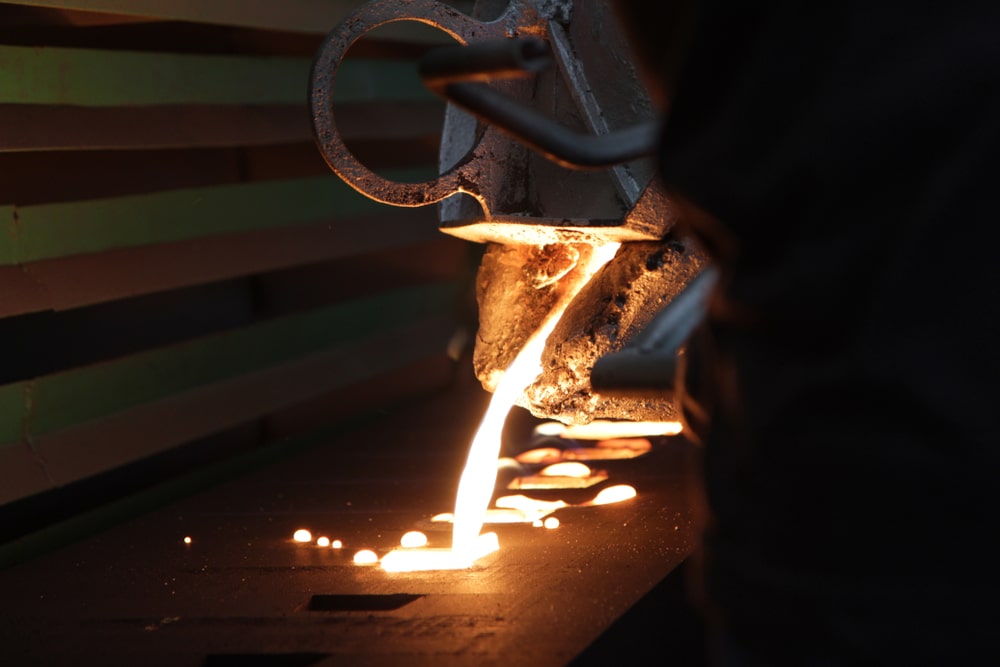
MODULUS METAL: leverancier en exporteur van zandgietproducten in Turkije
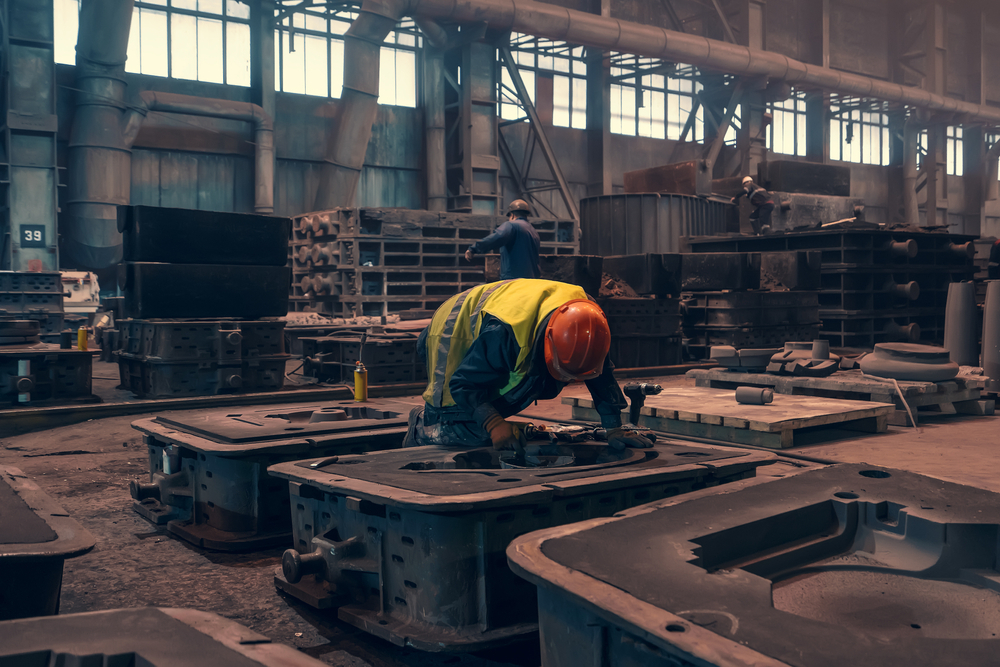
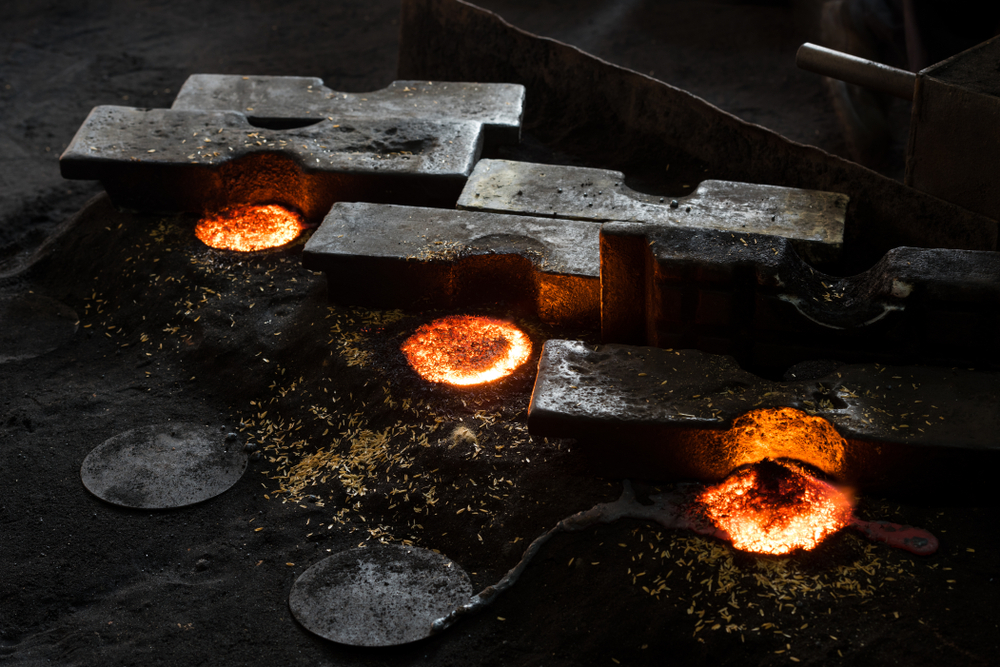
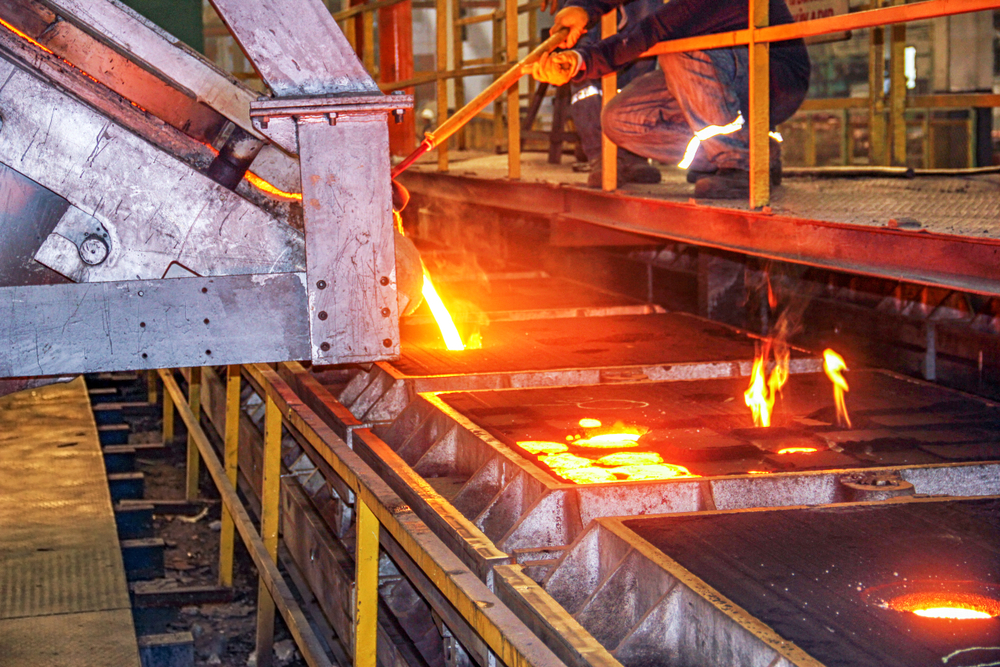
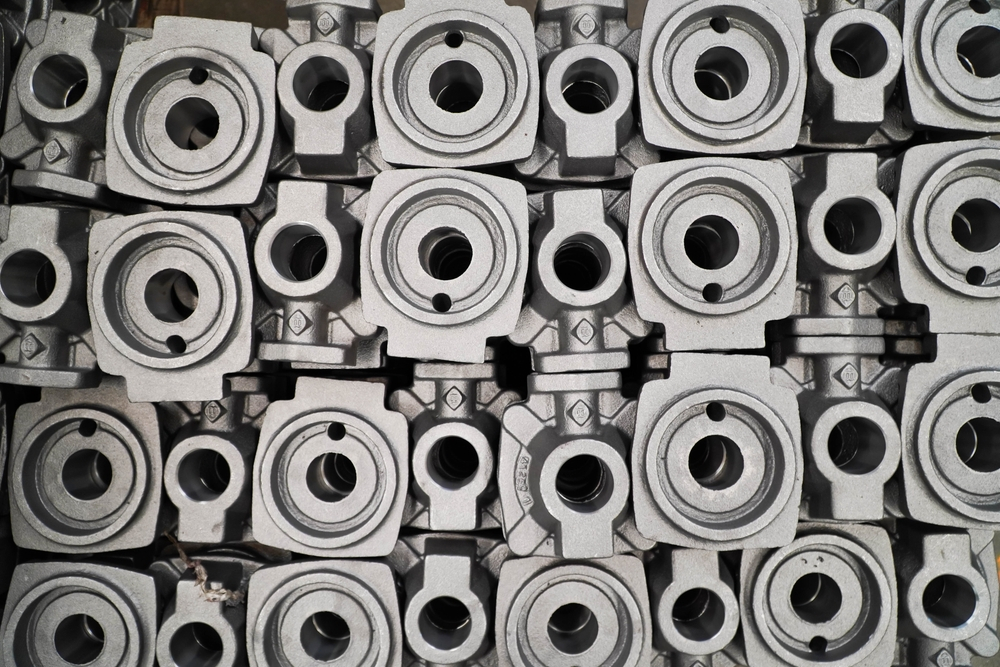
Met zandgieten kunt u ingewikkelde vormen maken met veel ondersnijdingen, gaten, nokken en uitsteeksels, omdat de mal uit verschillende componenten kan worden opgebouwd. Dit houdt in dat complexe componenten met interne kanalen en gateways die met andere technieken onmogelijk te realiseren zijn vrij eenvoudig kunnen worden geconstrueerd.
De gereedschapsprijzen kunnen relatief bescheiden zijn en de meeste gereedschapsaanpassingen zijn eenvoudig en kosteneffectief. Zandgieten is een geweldige optie voor vroege productie en prototyping, omdat het ontwerpwijzigingen mogelijk maakt.
PROCESNORMEN, TOLERANTIES EN BEPERKINGEN Productiesnelheden: Voordat spuitgieten een levensvatbaar alternatief wordt, kunnen componenten worden geproduceerd in economisch haalbare hoeveelheden tot 1000-5000 per jaar. Zandgieten kan echter nog steeds een praktische productieoptie zijn met meer dan 1.000.000 eenheden per jaar voor componenten die niet met andere technieken kunnen worden geproduceerd, zoals spuitgieten.
Voor lichte legeringen is de typische minimale wanddikte 3 mm; voor staal en andere ferrolegeringen is het dichter bij 5 of 6 mm. De specifieke legering zal hier een aanzienlijke invloed op hebben, dus het is belangrijk om de gieterij om aanbevelingen te vragen.
Maximale wanddikte: secties die dikker zijn dan 100 mm zijn mogelijk
Diepgangshoeken: 1 tot 5 graden diepgangshoeken moeten worden gebruikt.
Lineaire toleranties die kunnen worden bereikt zijn +/- 0,4 tot 0,5 mm, met nog eens 0,25 tot 0,25 mm over matrijsscheidingslijnen en kernverbindingen.
Lineaire toleranties zijn typisch +/- 1 mm, met een extra +/- 1 mm over matrijsscheidingslijnen en kernverbindingen.
Vlakheid: 0,1 mm per 25 mm is gebruikelijk (exclusief plaatselijke pitting)
Afwerking: 3,2-25,0 Ra (micrometer)
Typische bewerkingstoleranties zijn 0,5-1,6% of 1,5-6 mm.
Maatbeperkingen: Gewichtsbereiken van 20 g tot vele honderden tonen zijn mogelijk.
WAT IS DE LEVENSDUUR VAN ZANDGIETGEREEDSCHAP?
De keuze van het gereedschapsmateriaal hangt af van het geschatte totale productievolume en de waarschijnlijkheid van ontwerpwijzigingen. Polyurethaanplaat kan vrij snel worden bewerkt en kan gemakkelijk worden aangepast in termen van afmetingen of kenmerken. De levensduur van het gereedschap zou waarschijnlijk ongeveer 5000 eenheden zijn, maar afhankelijk van hoe ingewikkeld het patroon is, kan het veel hoger zijn.
Aluminium gereedschap zou de natuurlijke volgende stap zijn na polyurethaan (PU) plaat, omdat het een relatief eenvoudige bewerking biedt en tegelijkertijd duurzamer is dan polyurethaan, met een standtijd van doorgaans 50.000 tot 100.000 eenheden.
WELK ZANDGIETTYPE IS HET BESTE VOOR JOU?
Er zijn verschillende stappen in het zandgietproces. De meest populaire methode van zandgieten is groen zandgieten, omdat dit de goedkoopste is, maar de toleranties het hoogst zijn. Aan de andere kant levert gieten met droog zand (chemisch gebonden zand) nauwkeurigere gietstukken met een superieure oppervlaktepolijsting, maar omdat de mal een extra bewerking moet ondergaan, is deze altijd duurder. Deze kosten zijn allemaal relevant voor het volledige project omdat preciezere gietstukken mogelijk minder bewerkings- en tolerantieruimte vereisen, wat minder extra processen zou vereisen en zou resulteren in lagere totale kosten.
Vormkernen worden normaal gesproken gemaakt met behulp van de droge zandvormtechniek of een variant daarvan, of ze nu worden gebruikt met groen of droog zandvormen.
Wat betekenen droog zand en groen zand?
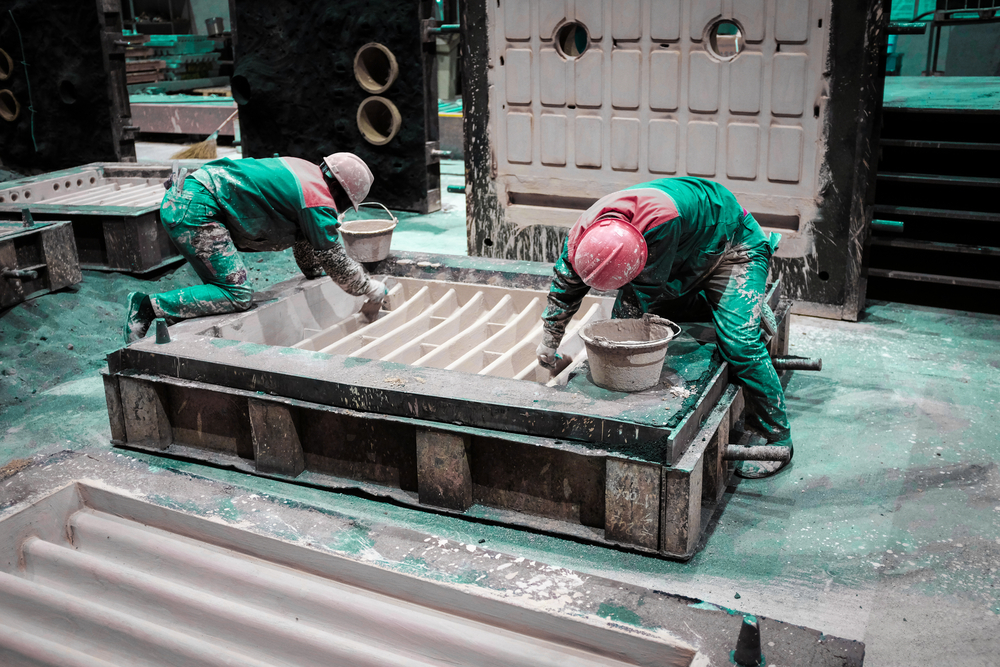
Mallen voor het gieten van groen zand worden gemaakt van zand dat is samengevoegd met klei en water. Omdat het zand gemakkelijk recyclebaar en samendrukbaar is, zijn demolding en opwerking zowel goedkoper als eenvoudiger. Gieten in droog zand zorgt voor een sterkere mal. Door de hechting tussen de zandkorrels te verbeteren, hetzij door toepassing van warmte en een combinatie van warmte-uithardende hars, gasinjectie – met chemisch reagerende harsen, hetzij eenvoudig door luchtuithardende hars met het zand te mengen, wordt deze sterkte verkregen. Door de harssamenstelling kan er normaliter minder zand worden gewonnen dan bij groenzandgieten. Door de grotere sterkte van de mallen duurt het ontvormen langer. Er worden verschillende maltypes gebruikt voor droog zandgieten, die allemaal afhankelijk zijn van een chemische reactie, vaak het uitharden van een hars gemengd met het zand. De termen air set, boxless, cold-box, gas-set, no-bake en chemisch gebonden zandvormen worden ook gebruikt om droog zandgieten te beschrijven.
VERWANTE TOLERANTIENORMEN ISO 8062-1:2007 – Geometrische productspecificaties (GPS) – Dimensionale en geometrische toleranties voor gegoten onderdelen – Deel 1: Woordenschat
ISO / TS 8062-2: 2013 – Geometrische productspecificaties (GPS) – Dimensionale en geometrische toleranties voor gegoten onderdelen – Deel 2: Regels
ISO 8062-3:2007 – Geometrische productspecificaties (GPS) – Dimensionale en geometrische toleranties voor gegoten onderdelen – Deel 3: Algemene dimensionale en geometrische toleranties en bewerkingstoelagen voor gietstukken
Beperkingen: droog versus groen zandgieten De grootte van het onderdeel wordt beperkt door de grootte van de kolf of de vormbak, omdat in een van deze onderdelen groen zand wordt gegoten. Het is verstandig om te informeren naar de standaardmaat van de kist, aangezien dit doorgaans een gevestigde standaard is voor uw gieterij. Het aantal componenten dat u in een vormdoos kunt plaatsen, heeft een directe invloed op uw productiesnelheid en -kosten, aangezien een enkele vormdoos meerdere vormholtes kan bevatten die met hetzelfde poortsysteem worden gegoten.
Omdat het vormpatroon is gebouwd om te passen op het onderdeel dat wordt gegoten in plaats van op een vast volume, zoals bij groen zandgieten, wordt droog zandgieten niet beperkt door de doosgrootte.
Vanwege de verminderde oppervlaktesterkte van de mal is groenzandgieten niet geschikt voor lange, dunne geometrieën zoals vinnen of diepe zakken. Dit komt door de mogelijkheid dat de druk van het gesmolten metaal dat de mal binnenkomt voldoende zal zijn om specifieke kenmerken te vervormen of weg te vagen.
De dimensionale stabiliteit van droog zandgieten daarentegen is aanzienlijk groter onder de druk van het gesmolten metaal wanneer het de mal binnenkomt, waardoor de mogelijkheid van fijnere details met lange en dunne secties mogelijk is.
Testtechnieken
Voor afgewerkte stalen gietstukken kunnen magnetische deeltjesinspectie en kleurstofpenetratietests worden gebruikt om te controleren op porositeit en scheuren.
Om gietstukken te controleren op interne gebreken en om het onderzoek permanent te registreren, wordt vaak gebruik gemaakt van röntgenfoto’s. Ultrasoon testen is een andere optie, maar het levert geen record op dat eeuwig meegaat. Visuele inspectie maakt het eenvoudig om fouten en bekende gebreken in bepaalde componenten op te sporen.
VERWANTE TESTNORMEN ISO 4986:2010 stalen gietstukken – inspectie van magnetische deeltjes
ISO 4987:2010 Staalgietstukken – Inspectie van vloeistofpenetratie
ISO 4992-1:2006 Staalgietstukken – Ultrasoon onderzoek – Deel 1: Staalgietstukken voor algemene doeleinden
ISO 4992-2:2006 Staalgietstukken – Ultrasoon onderzoek – Deel 2: Staalgietstukken voor sterk belaste componenten
ISO 4993:2009 Gietstukken van staal en ijzer – Radiografische inspectie
ISO 11971: 2008 Gietstukken van staal en ijzer – Visueel onderzoek van de oppervlaktekwaliteit
Zandgietstukken worden ook vaak onderworpen aan druktesten omdat het gesmolten metaal de mal alleen door de zwaartekracht moet vullen, wat altijd resulteert in enige porositeit in het gietstuk. Dit kan worden verminderd met een goed ontworpen poort-, runner- en feedersysteem; normaal gesproken zal uw gieterij het ontwerp van dit onderdeel afhandelen.
HITTEBEHANDELING
Nadat de zandvorm is gescheiden van het gietstuk, is naast het voor de hand liggende verwijderen van de poorten, lopers en feeders, extra nabewerking nodig. Flash en eventuele overgebleven getuigenmarkeringen worden verwijderd van poorten, feeders en lopers door afbramen, schuren en slijpen.
Daarna vereisen gietstukken normaal gesproken extra reiniging, wat meestal wordt bereikt door middel van gritstralen. Dit elimineert verkleuring en creëert een oppervlakteafwerking die consistent is over het hele oppervlak van het onderdeel. Elke warmtebehandeling die leidt tot verkleuring van het oppervlak kan hiermee worden gevolgd.
Warmtebehandeling wordt vaak toegepast op zowel ferro- als non-ferro gietstukken voor een verscheidenheid aan voordelen, waaronder spanningsvermindering, verbeterde bewerkbaarheid en grotere sterkte.
Een zandafgietsel maken van uw ontwerp
Er komt nog wat werk bij kijken om uw gewenste voltooide geometrie van een 3D-model om te zetten in gietbare geometrie. het ontwerp van het runner-, gate- en feedersysteem, evenals de opname van bewerkingstoeslag, tolerantietoeslag en krimptoeslag.
Processimulatie voor gieten Software voor het simuleren van het vullen en afkoelen van de mal tijdens het gietproces is overal verkrijgbaar. Om de geometrie te helpen verbeteren en voor te bereiden voor het gieten, kunnen analyses van porositeitsgebieden, lastige kenmerken en voorspelde krimp allemaal worden gedaan.
Overmaat Toelage Om rekening te houden met krimp, zal uw gieterij normaal gesproken de afmetingen van het onderdeel vergroten. Afhankelijk van het materiaal kan deze toename variëren van 5-20%. Hoewel er hier geen vereiste is voor uw ontwerp, is het belangrijk om in gedachten te houden, vooral wanneer u met uw gieterij spreekt.
Lopers, feeders en poorten Uw gieterij zal de geometrie van uw component gebruiken om de poorten, lopers en het voersysteem eerst te positioneren met behulp van hun ervaring, en vervolgens zal optimalisatie worden uitgevoerd met behulp van simulatie en/of berekening. Om ervoor te zorgen dat elke vormholte gelijkmatig wordt gevuld, moet uw poort- en runnersysteem mogelijk gesmolten metaal naar veel holtes overbrengen.
ZANDGIETEN NADELEN Machinetoelage en oppervlakte-insluitingen Het is duidelijk dat zandkorrels aanwezig zullen zijn als insluitsels in het oppervlaktemateriaal van het gietstuk. Dit komt omdat als het gesmolten metaal door de mal loopt, los zand wordt opgenomen. Als het essentieel is dat het bewerkte oppervlak volledig vrij is van zandkorrels, moet hiermee rekening worden gehouden bij het selecteren van de bewerkingstoegift.
Porositeit Ook al lijkt de vormholte vol, dat is niet zo omdat vloeibaar metaal meer ruimte in beslag neemt dan vast metaal. Uiteindelijk overtreft de viscositeit van het metaal echter de trekkracht van krimp. Dit wordt enigszins opgelost door feeders te gebruiken om het slepen van metaal dat nog in vloeibare vorm in de vormholte is mogelijk te maken. Dit geeft aan dat het metaal blijft afkoelen en krimpen zonder toevoeging van nieuw materiaal, wat leidt tot porositeit.
Zelfs wanneer het zandgieten goed is ontworpen voor de procedure, is de kans op porositeit aan de bovenkant groter omdat gasbellen in het gesmolten metaal zullen proberen omhoog te klimmen door het gesmolten metaal.
Als gevolg hiervan moet het ontwerp de juiste hoeveelheden porositeit bevatten. Porositeit hoeft niet per se de functionaliteit van een onderdeel te beïnvloeden, vooral als het alleen het oppervlak aantast en later door machinale bewerking kan worden verwijderd. Bovendien, zelfs als een oppervlak poreus is, kan een lektest bepalen of de algehele afdichtingsintegriteit nog steeds voldoende is voor het ontwerp. Door verdere bewerking en behandeling kunnen de poriën echter gaan verbinden, wat kan leiden tot lekkage, zelfs als een gietstuk een lektest doorstaat.
Een gietstuk kan met hars worden geïmpregneerd als porositeit een probleem is, maar het ontwerp dit toelaat. Tijdens dit proces wordt hars vaak onder vacuüm in het gietstuk gepompt om zowel de kleine poriën als het oppervlak te vullen.
Overwegingen voor gietimpregnatie -Het voltooide onderdeel moet na de bewerking worden geïmpregneerd. Het heeft geen effect op de uiteindelijke grootte of het uiterlijk. -De aanwezigheid van hars kan een volledig geïntegreerde las uitsluiten bij het lassen van een gietstuk. -Drukbederf en lektesten kunnen duurder blijken te zijn dan 100% gietimpregnering. -Hars kan in elk zandgegoten materiaal worden gegoten. Componenten die nooit bedoeld waren om “lekdicht” te zijn, kunnen eveneens problemen ondervinden als gevolg van porositeit. Met name bij poedercoaten kunnen problemen ontstaan doordat de component “uitgassen” wanneer de poedercoating gebakken of uitgehard wordt. Slechte hechting van de poedercoating wordt veroorzaakt door ingesloten gassen die eenvoudig uitzetten en naar de oppervlakte dringen.
ONTWERPGIDS VOOR ZANDGIETEN Omdat zandgieten een zeer aanpasbare methode is die zeer gecompliceerde vormen en interne geometrie kan produceren, kan ontwerpbegeleiding vrij algemeen zijn.
De gieterij moet worden betrokken bij de fijnere ontwerpelementen, maar hoe eerder u advies kunt krijgen over hoe u een ontwerp voor zandgieten kunt optimaliseren, hoe beter.
Radii Gladde, vloeiende contouren zijn logisch voor de geometrie omdat de procedure de stroom van gesmolten metaal omvat. Dit voorkomt turbulentie tijdens het vullen van de mal en een breed scala aan mogelijke fouten.
Een hogere plaatselijke materiaaldikte als gevolg van een grotere straal is echter ook ongewenst en kan leiden tot gebreken wanneer het materiaal afkoelt en krimpt.
Daarom wordt het over het algemeen aanbevolen om gladde hoeken te produceren met een radius die geschikt is voor de dikte van het materiaal dat wordt gevormd op de matrijsoppervlakken en eventuele kernen.
Interne radii zijn doorgaans gelijk aan 1 tot 1,25 keer de wanddikte
Wanddikte + interne radii = typische externe radi
Daarom moet het vanzelfsprekend zijn dat er naast een interne ook een externe radius moet worden toegevoegd om een geconcentreerd dik gedeelte in de hoek van het gietstuk te voorkomen.
De straal kan worden bepaald vanaf het dunste wanddeel wanneer meerdere wanddiktes op een hoek worden gekoppeld, maar wees bereid om dit met uw gieterij af te stemmen.
Wijzigingen in sectie of “Dikte” Nu hoor je dat alles een constante wanddikte moet hebben, maar je hoort ook dat je een diepgangshoek moet opnemen – twee suggesties die in bepaalde situaties op gespannen voet met elkaar lijken te staan. Dus laten we dit uitleggen.
Hoewel het vaak onpraktisch is om wanden van constante dikte te hebben, is het niet de bedoeling om dikkere delen van het gietstuk te isoleren tijdens het afkoelen. Het dikkere stuk zal het laatst afkoelen, en als het hele gebied van metaal ervoor is gestold, kan het bij afkoeling niet “voeden” uit de gebieden eromheen, wat kan resulteren in gebreken zoals porositeit of scheuren.
*Maak uw component met elke diktetoename die gelijkmatig in één richting gaat.
Als gevolg hiervan is het OK om de wanddikte van uw component te verhogen terwijl u naar de “bovenkant” gaat als het een wanddikte van 3 mm aan de onderkant heeft. Door het materiaal van boven naar beneden te laten “voeden”, kunt u porositeit voorkomen.
Dat is een sterk vereenvoudigde illustratie omdat de eigenlijke componenten veel gecompliceerder zijn dan dat. Daarom raad ik aan om met uw gieterij te praten over de richting van het zandgieten in de zandvorm voordat u aan het bouwen van de wanden gaat werken om een goede voeding mogelijk te maken.
Wanneer drastische dikteveranderingen nodig zijn om ontwerp- of productieredenen, gebruik in plaats daarvan een taper om de gewenste dikteverandering te bereiken.
Minimale tapsheid: 1:4 bij verdubbeling van de wanddikte.
Het is belangrijk om de mogelijkheden voor dikteaanpassingen met uw gieterij te verkennen in het licht van uw materiaal.
Het gebruik van ribben of banen is een slimme techniek om lokale stijfheid in een zandgietwerk te vergroten; deze kunnen de stijfheid aanzienlijk verbeteren in vergelijking met alleen maar het vergroten van de wanddikte. Ribben en lijven waarin u ontwerpt, moeten voldoen aan dezelfde minimale wanddikte- en radiusvereisten.
Diepgangshoeken Het enige doel van de diepgangshoeken is om het mogelijk te maken de zandvorm uit het patroon te verwijderen. Een typische tocht op zowel interne als externe oppervlakken moet ongeveer 2 graden zijn; 1 graad is zeer waarschijnlijk. Maar een andere belangrijke factor bij het bepalen van de hoek die kan worden gebruikt, is de lengte of diepte van een element; hoe langer de functie, hoe steiler de benodigde hoek.
Een scherpere trekhoek van 3-5 graden zal enorm helpen bij het maken van consistente zandvormen, zelfs als het ontwerp niet nodig is.
De precieze zandgietmethode die uw gieterij toepast, zal dus een aanzienlijke invloed hebben op de te bereiken diepgangshoeken. Droog zandgieten maakt het gebruik van kleine trekhoeken over aanzienlijke diepten mogelijk, omdat de mallen sterker zijn dan die gebruikt bij het vormen van groen zand.
Kruispunten Gebieden met een natuurlijke plaatselijke dikte, zoals een X-splitsing of T-splitsing, worden knooppunten genoemd. Daarom moet u voorzichtig zijn bij het maken van functies die naar deze “knooppunten” leiden. Interne elementen zoals ribben en lijven of uitsteeksels zoals vinnen of beugels zijn veelvoorkomende voorbeelden van verbindingen.
Wanneer externe en interne geometrie die functioneel niet gerelateerd zijn op hetzelfde deel van de gietwand worden geplaatst, kunnen minder zichtbare verbindingen duidelijk worden. Een interne ribbe kan bijvoorbeeld dezelfde gietwandruimte delen als een nok of nok aan de buitenkant van het gietstuk.
Door deze functioneel niet-gerelateerde kenmerken verder uit elkaar te plaatsen op de wand van het gietstuk, zou plaatselijke verdikking worden geminimaliseerd of zelfs volledig geëlimineerd.
Scheidingslijnen Nogmaals, uw gieterij is in de beste positie om te adviseren over een goede scheidingslijn, omdat de locatie van invloed is op de ontwerpgerelateerde taken die ze zal uitvoeren.
Zelfs bij het theoretisch maken, is het een goed idee om rekening te houden met mogelijke scheidingslijnen, omdat deze veel beperkingen kunnen stellen aan uw ontwerp.
Houd bij het bepalen van een scheidingslijn rekening met het volgende:
*Het moet aan de randen of hoeken van een zandgietstuk zijn in plaats van langs vlakke oppervlakken. *Het moet zo laag mogelijk zijn bij het zandgieten voor materialen met een lagere dichtheid (zoals aluminiumlegeringen). *Het moet ongeveer halverwege het zandgietwerk worden geplaatst in gevallen waar het materiaal dichter is (zoals ijzer).
OVERZICHT
Zandgieten is een zeer flexibel proces en er zijn veel dingen die in het productieproces kunnen worden geoptimaliseerd om de gewenste toleranties, afwerkingen en prijspunten te bereiken. Vroegtijdige overweging van het productieproces, zoals altijd, zal resulteren in een ontwerp dat fundamenteel kosteneffectiever is in termen van zowel de prijs per stuk van het product als de kosten van het maken van het product. Hopelijk heeft dit bericht je enkele tips gegeven over dingen waar je op moet letten tijdens het ontwerp, evenals enkele woorden die je zullen helpen om veel effectiever met je gieterij te communiceren.
Hoe vindt u een geschikte zandgieterij voor uw eisen in Turkije?
Er zijn tal van gieterijen in Turkije die gespecialiseerd zijn in zowel airset- als groenzandgieten (en een mengsel van alles daartussenin). Als u op zoek bent naar een fabrikant voor uw project, ga dan naar Leveranciers zoeken via Google of leverancierszoekwebsites, waar u een fabrikant kunt zoeken die de mix van procedures biedt die u nodig heeft om uw toeleveringsketen te optimaliseren en te stroomlijnen.
MODULUS METAL : Fournisseur et exportateur de produits de fonderie au sable en Turquie
Avec un moulage au sable, vous pouvez créer des formes complexes avec de nombreuses contre-dépouilles, trous, bossages et saillies puisque le moule peut être construit à partir de plusieurs composants. Cela implique que des composants complexes avec des canaux internes et des passerelles impossibles à réaliser avec d’autres techniques peuvent être construits assez facilement.
Les prix des outils peuvent être relativement modestes et la plupart des ajustements d’outils sont simples et rentables. Le moulage au sable est une excellente option pour la production et le prototypage précoces car il permet la possibilité de modifications de conception.
NORMES, TOLÉRANCES ET LIMITES DE PROCÉDÉ Taux de production : avant que le moulage sous pression ne devienne une alternative viable, les composants peuvent être produits en quantités économiquement réalisables allant jusqu’à 1 000 à 5 000 par an. Le moulage au sable, cependant, peut continuer à être une option de production pratique à plus de 1 000 000 d’unités par an pour les composants qui ne peuvent pas être produits à l’aide d’autres techniques, telles que le moulage sous pression.
Pour les alliages légers, l’épaisseur de paroi minimale typique est de 3 mm ; pour l’acier et autres alliages ferreux, il est plus proche de 5 ou 6 mm. L’alliage spécifique aura un impact significatif sur cela, il est donc important de demander des recommandations à la fonderie.
Épaisseur de paroi maximale : des sections de plus de 100 mm d’épaisseur sont possibles
Angles de dépouille : des angles de dépouille de 1 à 5 degrés doivent être utilisés.
Les tolérances linéaires pouvant être atteintes sont de +/- 0,4 à 0,5 mm, avec 0,25 à 0,25 mm supplémentaires sur les lignes de séparation du moule et les joints de noyau.
Les tolérances linéaires sont généralement de +/- 1 mm, avec un supplément de +/- 1 mm sur les lignes de séparation du moule et les joints de noyau.
Planéité : 0,1 mm par 25 mm est habituel (hors piqûres localisées)
Finition : 3,2-25,0 Ra (micromètres)
Les tolérances d’usinage typiques sont de 0,5 à 1,6 % ou de 1,5 à 6 mm.
Restrictions de taille : des plages de poids allant de 20 g à plusieurs centaines de tons sont possibles.
QUELLE EST LA DURÉE DE VIE DES OUTILS DE MOULAGE AU SABLE ?
Le choix du matériau d’outillage dépend du volume de production global estimé et de la probabilité d’un changement de conception. Le panneau de polyuréthane peut être usiné assez rapidement et facilement modifié en termes de dimensions ou de caractéristiques. La durée de vie de l’outillage serait probablement d’environ 5000 unités, mais selon la complexité du modèle, elle peut être beaucoup plus élevée.
L’outillage en aluminium serait la prochaine étape naturelle après le panneau en polyuréthane (PU) car il offre un usinage relativement simple tout en étant plus durable que le polyuréthane, avec une durée de vie allant généralement de 50 000 à 100 000 unités.
QUEL TYPE DE MOULAGE AU SABLE VOUS CONVIENT LE MIEUX ?
Il y a différentes étapes dans le processus de moulage au sable. La méthode la plus populaire de moulage au sable est le moulage au sable vert car c’est la moins chère, mais les tolérances sont les plus élevées. D’autre part, le moulage au sable sec (sable lié chimiquement) fournit des moulages plus précis avec un poli de surface supérieur, mais comme le moule doit subir un traitement supplémentaire, il est invariablement plus cher. Ce coût est tout à fait pertinent pour l’ensemble du projet, car des moulages plus précis peuvent nécessiter moins d’usinage et de marge de tolérance, ce qui nécessiterait moins de processus supplémentaires et entraînerait un coût global inférieur.
Les noyaux de moule sont normalement créés à l’aide de la technique de moulage au sable sec ou d’une variante de celle-ci, qu’ils soient utilisés avec un moulage au sable vert ou sec.
Que signifient Sable sec et Sable vert ?
Les moules pour le moulage au sable vert sont créés à partir de sable qui a été joint à de l’argile et de l’eau. Parce que le sable est facilement recyclable et compressible, le démoulage et le retraitement sont à la fois moins coûteux et plus simples. La coulée dans du sable sec crée un moule plus solide. En améliorant la liaison entre les grains de sable, soit par l’application de chaleur et une combinaison de résine thermodurcissable, injection de gaz – avec des résines réagissant chimiquement, soit simplement en mélangeant de la résine durcissant à l’air avec le sable, cette résistance est acquise. En raison de la composition de la résine, moins de sable peut normalement être récupéré qu’avec le moulage au sable vert. En raison de la résistance accrue des moules, le démoulage prend plus de temps. Une variété de types de moules sont utilisés pour le moulage au sable sec, qui dépendent tous d’une réaction chimique, souvent le durcissement d’une résine mélangée au sable. Les termes air set, sans boîte, à boîte froide, à gaz, sans cuisson et moulage au sable lié chimiquement sont également utilisés pour décrire le moulage au sable sec.
NORMES DE TOLÉRANCE CONNEXES ISO 8062-1:2007 – Spécifications géométriques des produits (GPS) — Tolérances dimensionnelles et géométriques pour les pièces moulées — Partie 1: Vocabulaire
ISO/TS 8062-2:2013 – Spécifications géométriques des produits (GPS) — Tolérances dimensionnelles et géométriques pour les pièces moulées — Partie 2: Règles
ISO 8062-3:2007 – Spécifications géométriques des produits (GPS) — Tolérances dimensionnelles et géométriques pour les pièces moulées — Partie 3: Tolérances dimensionnelles et géométriques générales et tolérances d’usinage pour les pièces moulées
Limitations : Moulage au sable sec ou vert La taille du composant est limitée par la taille du flacon ou de la boîte à moules car le moulage au sable vert est effectué à l’intérieur de l’un d’eux. Il est sage de se renseigner sur la taille standard de la boîte car il s’agit généralement d’une norme établie pour votre fonderie. Le nombre de composants que vous pouvez installer dans une boîte de moule affectera directement votre taux de production et vos coûts, car une seule boîte de moule peut inclure de nombreuses cavités de moule qui sont coulées à l’aide du même système de porte.
Étant donné que le modèle de moule est conçu pour s’adapter au composant coulé plutôt qu’à un volume fixe, comme pour le moulage au sable vert, le moulage au sable sec n’est pas limité par la taille de la boîte.
En raison de la diminution de la résistance de surface du moule, le moulage au sable vert ne convient pas aux géométries longues et minces comme les ailettes ou les poches profondes. Cela est dû à la possibilité que la pression du métal en fusion entrant dans le moule soit suffisante pour déformer ou effacer des caractéristiques spécifiques.
La stabilité dimensionnelle du moulage au sable sec, en revanche, est nettement supérieure sous la pression du métal en fusion lorsqu’il pénètre dans le moule, ce qui permet la possibilité de détails plus fins avec des sections longues et minces.
Techniques de test
Pour les pièces moulées en acier finies, l’inspection par particules magnétiques ainsi que le ressuage peuvent être utilisés pour vérifier la porosité et la fissuration.
Pour vérifier les pièces moulées à la recherche de défauts internes et conserver un enregistrement permanent de l’enquête, les rayons X sont fréquemment utilisés. Les tests par ultrasons sont une autre option, mais ils ne produisent pas un enregistrement qui durera éternellement. L’inspection visuelle permet de repérer facilement les défauts et les lacunes connues de certains composants.
NORMES D’ESSAI CONNEXES ISO 4986: 2010 Pièces moulées en acier – Inspection par particules magnétiques
ISO 4987: 2010 Pièces moulées en acier – Inspection par ressuage
ISO 4992-1:2006 Pièces moulées en acier — Examen par ultrasons — Partie 1 : Pièces moulées en acier à usage général
ISO 4992-2:2006 Pièces moulées en acier — Examen par ultrasons — Partie 2 : Pièces moulées en acier pour composants fortement sollicités
ISO 4993:2009 Pièces moulées en acier et en fonte — Contrôle radiographique
ISO 11971:2008 Pièces moulées en acier et en fonte — Examen visuel de la qualité de surface
Les moulages au sable sont également fréquemment soumis à des tests de pression car le métal en fusion ne doit remplir le moule que par gravité, ce qui entraîne toujours une certaine porosité dans le moulage. Cela peut être réduit avec un système de porte, de glissière et d’alimentation bien conçu; généralement, votre fonderie se chargera de la conception de ce composant.
TRAITEMENT THERMIQUE
Une fois que le moule en sable a été séparé de la coulée, un post-traitement supplémentaire est nécessaire en plus du retrait évident des portes, des canaux et des mangeoires. Les bavures et toutes les marques témoins restantes sont éliminées des portes, des mangeoires et des glissières par ébavurage, ponçage et meulage.
Après cela, les pièces moulées nécessitent normalement un nettoyage supplémentaire, qui est généralement effectué à l’aide d’un grenaillage. Cela élimine la décoloration et crée une finition de surface uniforme sur toute la surface de la pièce. Tout traitement thermique entraînant une décoloration de la surface peut être suivi de cette opération.
Le traitement thermique est fréquemment appliqué aux pièces moulées ferreuses et non ferreuses pour une variété d’avantages, notamment une réduction des contraintes, une usinabilité améliorée et une plus grande résistance.
Création d’un moulage au sable de votre conception
Il reste encore du travail à faire pour convertir la géométrie terminée souhaitée d’un modèle 3D en géométrie coulable. la conception du système de glissière, de porte et d’alimentation, ainsi que l’incorporation de la tolérance d’usinage, de la tolérance de tolérance et de la tolérance de retrait.
Simulation de processus pour la coulée Les logiciels de simulation du remplissage et du refroidissement du moule tout au long du processus de coulée sont largement disponibles. Pour aider à améliorer et à préparer la géométrie pour la coulée, l’analyse des zones de porosité, des caractéristiques gênantes et du retrait prévu peut être effectuée.
Allocation de surdimensionnement Afin de tenir compte du retrait, votre fonderie augmentera normalement les dimensions du composant. Selon le matériau, cette augmentation peut aller de 5 à 20 %. Bien qu’il n’y ait aucune exigence pour votre conception ici, il est important de garder à l’esprit, en particulier lorsque vous parlez avec votre fonderie.
INCONVENIENTS DU MOULAGE AU SABLE Allocation de machine et inclusions de surface Il est entendu que des grains de sable seront présents sous forme d’inclusions dans le matériau de surface du moulage. En effet, lorsque le métal en fusion traverse le moule, du sable meuble est absorbé. S’il est essentiel que la surface usinée soit entièrement exempte de grains de sable, cela doit être pris en compte lors du choix de la surépaisseur d’usinage.
Porosité Même si la cavité du moule semble être pleine, ce n’est en fait pas parce que le métal liquide prend plus de place que le métal solide. Cependant, la viscosité du métal finit par dépasser la force d’étirage du retrait. Ceci est quelque peu résolu en utilisant des dispositifs d’alimentation pour permettre l’entraînement du métal encore sous forme liquide dans la cavité du moule. Cela indique que le métal continue de se refroidir et de se contracter sans ajout de nouveau matériau, ce qui entraîne une porosité.
Même lorsque le moulage au sable est bien conçu pour la procédure, la porosité est plus probable au sommet car les bulles de gaz dans le métal en fusion essaieront de grimper à travers le métal en fusion.
En conséquence, la conception doit contenir des quantités appropriées de porosité. La porosité ne doit pas nécessairement affecter la fonctionnalité d’un composant, en particulier si elle n’affecte que la surface et peut être supprimée ultérieurement par usinage. De plus, même si une surface est poreuse, un test d’étanchéité peut déterminer si l’intégrité globale de l’étanchéité est encore suffisante pour la conception. Cependant, un usinage et un traitement supplémentaires peuvent provoquer une liaison des pores, entraînant des fuites même si une pièce moulée réussit un test d’étanchéité.
Un moulage peut être imprégné de résine si la porosité est un problème mais que la conception le permet. Au cours de ce processus, la résine est souvent pompée sous vide dans le moulage pour remplir les petits pores ainsi que la surface.
Considérations pour l’imprégnation de coulée -Le composant terminé doit être imprégné après usinage. Cela n’a aucun effet sur la taille ou l’apparence finale. -La présence de résine peut empêcher une soudure totalement intégrée lors du soudage d’un moulage. -Les tests de décroissance de pression et de fuite peuvent s’avérer plus coûteux qu’une imprégnation à 100 %. -La résine peut être infusée dans n’importe quel matériau moulé au sable. Les composants qui n’ont jamais été conçus pour être « étanches » peuvent également rencontrer des problèmes en raison de la porosité. Des problèmes peuvent survenir avec le revêtement en poudre, en particulier parce que le composant “dégaze” lorsque le revêtement en poudre est cuit ou durci. La mauvaise adhérence du revêtement en poudre est causée par des gaz emprisonnés qui se dilatent simplement et se frayent un chemin vers la surface.
CONSEILS DE CONCEPTION POUR LE MOULAGE AU SABLE Étant donné que le moulage au sable est une méthode très adaptable qui peut produire des formes et une géométrie interne très compliquées, les conseils de conception peuvent être plutôt généraux.
La fonderie devrait être impliquée dans les éléments de conception plus fins, mais plus tôt vous pouvez obtenir des conseils sur la façon d’optimiser une conception pour le moulage au sable, mieux c’est.
Rayons Des contours lisses et fluides ont un sens pour la géométrie car la procédure inclut le flux de métal en fusion. Cela évite les turbulences lors du remplissage du moule et un large éventail de défauts possibles.
Cependant, une épaisseur de matériau localisée plus élevée résultant d’un rayon accru est également indésirable et peut entraîner des défauts lorsque le matériau se refroidit et se rétracte.
Par conséquent, il est généralement recommandé de produire des coins lisses avec un rayon adapté à l’épaisseur du matériau moulé sur les surfaces du moule et tous les noyaux.
Rayons internes généralement égaux à 1 à 1,25 fois l’épaisseur de paroi
Épaisseur de paroi + rayons internes = rayons externes typiques
Par conséquent, il va sans dire qu’un rayon externe doit être ajouté en plus d’un rayon interne pour éviter une partie épaisse concentrée dans le coin de la coulée.
Le rayon peut être déterminé à partir de la section de paroi la plus fine lorsque plusieurs épaisseurs de paroi sont liées à un coin, mais soyez prêt à affiner cela avec votre fonderie.
Changements de section ou “d’épaisseur” Vous entendez maintenant que tout doit avoir une épaisseur de paroi constante, mais vous entendez également que vous devez inclure un angle de dépouille – deux suggestions qui, dans certaines situations, semblent être en contradiction l’une avec l’autre. Alors expliquons cela.
Bien qu’il soit souvent peu pratique d’avoir des parois d’épaisseur constante, l’idée n’est pas d’isoler des parties plus épaisses de la coulée pendant le refroidissement. La pièce la plus épaisse refroidira en dernier, et si toute la surface du métal s’est solidifiée avant elle, lorsqu’elle refroidit, elle ne peut pas “s’alimenter” des zones qui l’entourent, ce qui peut entraîner des défauts tels que la porosité ou la déchirure.
*Créez votre composant avec n’importe quel incrément d’épaisseur allant uniformément dans une direction.
Par conséquent, il est acceptable d’augmenter l’épaisseur de paroi de votre composant lorsque vous vous déplacez vers le “haut” s’il a une épaisseur de paroi de 3 mm en bas. En faisant « avancer » le matériau de haut en bas, vous pouvez éviter la porosité.
C’est une illustration très simplifiée car les composants réels sont beaucoup plus compliqués que cela. Par conséquent, je vous conseille de parler avec votre fonderie de la direction du moulage au sable dans le moule en sable avant de travailler sur la construction des murs pour permettre une alimentation correcte.
Lorsque des changements d’épaisseur drastiques sont nécessaires pour des raisons de conception ou de production, utilisez plutôt un cône pour obtenir le changement d’épaisseur souhaité.
Conicité minimale : 1:4 si l’épaisseur de la paroi est doublée.
Il est important d’explorer les possibilités de modifications d’épaisseur avec votre fonderie en fonction de votre matière.
L’utilisation de nervures ou d’âmes est une technique astucieuse pour augmenter la rigidité localisée d’un moulage au sable; ceux-ci peuvent améliorer considérablement la rigidité par rapport à une simple augmentation de l’épaisseur de paroi. Les nervures et âmes que vous concevez doivent respecter les mêmes exigences minimales d’épaisseur de paroi et de rayon.
Angles de dépouille Le seul but des angles de dépouille est de permettre de retirer le moule en sable du modèle. Un tirant d’eau typique sur les surfaces internes et externes doit être d’environ 2 degrés ; 1 degré est très probable. Mais un autre facteur important dans la définition de l’angle qui peut être utilisé est la longueur ou la profondeur d’un élément ; plus la fonction est longue, plus l’angle nécessaire est raide.
Un angle de dépouille plus net de 3 à 5 degrés aidera grandement à fabriquer des moules à sable cohérents, même si cela n’est pas nécessaire à la conception.
La méthode précise de moulage au sable utilisée par votre fonderie aura par conséquent un impact considérable sur les angles de dépouille pouvant être obtenus. Le moulage au sable sec permet l’utilisation de minuscules angles de dépouille sur des profondeurs importantes, car les moules sont plus solides que ceux utilisés dans le moulage au sable vert.
Jonctions Les zones d’épaisseur naturelle localisée, telles qu’une jonction en X ou en T, sont appelées jonctions. Par conséquent, vous devez faire preuve de prudence lors de la création d’entités menant à ces « jonctions ». Les éléments internes tels que les nervures et les bandes ou les saillies extérieures telles que les ailettes ou les supports sont des exemples courants de jonctions.
Lorsque des géométries externes et internes qui ne sont pas liées sur le plan fonctionnel sont positionnées sur la même partie de la paroi de coulée, des connexions moins visibles peuvent devenir apparentes. Par exemple, une nervure interne peut partager le même espace de mur de moulage qu’un bossage ou une patte à l’extérieur du moulage.
L’éloignement de ces caractéristiques fonctionnellement indépendantes sur la paroi du moulage minimiserait ou même éliminerait complètement l’épaississement localisé.
Lignes de séparation Une fois de plus, votre fonderie sera la mieux placée pour vous conseiller sur un bon plan de joint en raison de l’impact de son emplacement sur les tâches de conception qu’elle devra gérer.
Même lors de la création théorique, c’est une bonne idée de garder à l’esprit les lignes de séparation possibles, car elles peuvent imposer de nombreuses restrictions à votre conception.
Lors de la détermination d’une ligne de séparation, gardez à l’esprit ce qui suit :
Il devrait être sur les bords ou les coins d’un moulage au sable plutôt que sur des surfaces planes.
Il doit être aussi bas que possible dans le moulage au sable pour les matériaux moins denses (tels que les alliages d’aluminium).
Il doit être situé à mi-hauteur du moulage au sable dans les cas où le matériau est plus dense (comme le fer).
SOMMAIRE
Le moulage au sable est un processus très flexible, et il y a beaucoup de choses qui peuvent être optimisées dans le processus de production pour atteindre les tolérances, les finitions et les prix que vous souhaitez. Une prise en compte précoce du processus de fabrication, comme toujours, se traduira par une conception fondamentalement plus rentable en termes de prix par pièce du produit et de coût de création du produit. J’espère que cet article vous a donné des indications sur les éléments à surveiller lors de la conception ainsi que des mots qui vous aideront à communiquer beaucoup plus efficacement avec votre fonderie.
Comment trouver une fonderie de moulage au sable adaptée à vos besoins en Turquie ?
Il existe de nombreuses fonderies en Turquie qui se spécialisent à la fois dans le moulage par airset et dans le sable vert (et un mélange de tout ce qui se trouve entre les deux). Si vous recherchez un fabricant pour votre projet, rendez-vous sur la recherche de fournisseurs via Google ou sur les sites Web de recherche de fournisseurs, où vous pouvez rechercher un fabricant qui propose la combinaison de procédures dont vous avez besoin pour optimiser et rationaliser votre chaîne d’approvisionnement.
MODULUS METAL : Lieferant und Exporteur von Sandguss-Gießereiprodukten in der Türkei
Beim Sandguss können Sie komplizierte Formen mit vielen Hinterschnitten, Löchern, Vorsprüngen und Vorsprüngen erstellen, da die Form aus mehreren Komponenten aufgebaut werden kann. Dies impliziert, dass komplexe Komponenten mit internen Kanälen und Gateways, die mit anderen Techniken nicht zu erreichen sind, ziemlich einfach konstruiert werden können.
Die Werkzeugpreise können relativ gering sein, und die meisten Werkzeuganpassungen sind unkompliziert und kostengünstig. Sandguss ist eine wunderbare Option für die frühe Produktion und das Prototyping, da er die Möglichkeit von Designänderungen zulässt.
PROZESSNORMEN, TOLERANZEN UND EINSCHRÄNKUNGEN Produktionsraten: Bevor der Druckguss zu einer praktikablen Alternative wird, können Bauteile in wirtschaftlich vertretbaren Mengen von bis zu 1000–5000 pro Jahr hergestellt werden. Sandguss kann jedoch mit jährlich mehr als 1.000.000 Einheiten weiterhin eine praktische Produktionsoption für Komponenten sein, die mit anderen Techniken, wie z. B. Druckguss, nicht hergestellt werden können.
Bei Leichtmetalllegierungen beträgt die typische Mindestwandstärke 3 mm; bei Stahl und anderen Eisenlegierungen liegt er näher bei 5 oder 6 mm. Die spezifische Legierung hat einen erheblichen Einfluss darauf, daher ist es wichtig, die Gießerei um Empfehlungen zu bitten.
Maximale Wandstärke: Abschnitte mit einer Dicke von mehr als 100 mm sind möglich
Entformungswinkel: Entformungswinkel von 1 bis 5 Grad müssen verwendet werden.
Erreichbare lineare Toleranzen betragen +/- 0,4 bis 0,5 mm, mit weiteren 0,25 bis 0,25 mm über Formtrennlinien und Kernverbindungen.
Lineare Toleranzen betragen in der Regel +/- 1 mm, mit zusätzlichen +/- 1 mm über Formtrennlinien und Kernverbindungen.
Ebenheit: 0,1 mm pro 25 mm ist üblich (ausgenommen lokale Grübchenbildung)
Veredelung: 3,2-25,0 Ra (Mikrometer)
Typische Bearbeitungstoleranzen sind 0,5–1,6 % oder 1,5–6 mm.
Größenbeschränkungen: Gewichtsbereiche von 20 g bis zu vielen hundert Tönen sind möglich.
WAS IST DIE LEBENSDAUER VON SANDGUSSWERKZEUGEN?
Die Wahl des Werkzeugmaterials hängt vom geschätzten Gesamtproduktionsvolumen und der Wahrscheinlichkeit von Konstruktionsänderungen ab. Polyurethanplatten können sehr schnell bearbeitet und in Bezug auf Abmessungen oder Merkmale leicht modifiziert werden. Die Lebensdauer des Werkzeugs würde wahrscheinlich etwa 5000 Einheiten betragen, aber je nachdem, wie kompliziert das Muster ist, kann sie viel höher sein.
Aluminiumwerkzeuge wären der natürliche nächste Schritt nach Polyurethan (PU)-Platten, da sie eine relativ einfache Bearbeitung ermöglichen und gleichzeitig haltbarer als Polyurethan sind, wobei die Werkzeuglebensdauer typischerweise zwischen 50.000 und 100.000 Einheiten liegt.
WELCHE SANDGUSSART IST DIE BESTE FÜR SIE?
Es gibt verschiedene Schritte im Sandgussverfahren. Die beliebteste Methode des Sandgusses ist der Grünsandguss, da er am kostengünstigsten ist, aber die Toleranzen am höchsten sind. Andererseits liefert Trockensandguss (chemisch gebundener Sand) genauere Gussteile mit einer überlegenen Oberflächenpolitur, aber da die Form einer zusätzlichen Bearbeitung unterzogen werden muss, ist sie ausnahmslos teurer. Diese Kosten sind für das gesamte Projekt relevant, da präzisere Gussteile weniger Bearbeitungs- und Toleranzraum erfordern, was weniger zusätzliche Prozesse erfordern und zu niedrigeren Gesamtkosten führen würde.
Formkerne werden normalerweise unter Verwendung der Trockensandformtechnik oder einer Variante davon hergestellt, unabhängig davon, ob sie mit Grün- oder Trockensandformung verwendet werden.
Was bedeuten trockener Sand und grüner Sand?
Formen für den Grünsandguss werden aus Sand hergestellt, der mit Ton und Wasser verbunden wurde. Da der Sand leicht recycelbar und komprimierbar ist, sind Entformen und Wiederaufbereiten kostengünstiger und einfacher. Das Gießen in trockenem Sand erzeugt eine stärkere Form. Durch Verbesserung der Bindung zwischen den Sandkörnern, entweder durch Anwendung von Wärme und einer Kombination aus wärmehärtendem Harz, Gasinjektion – mit chemisch reagierenden Harzen oder einfach durch Mischen von lufthärtendem Harz mit dem Sand, wird diese Festigkeit erreicht. Aufgrund der Harzzusammensetzung kann in der Regel weniger Sand zurückgewonnen werden als bei der Grünsandformung. Aufgrund der höheren Festigkeit der Formen dauert das Entformen länger. Für den Trockensandguss werden verschiedene Formentypen verwendet, die alle auf einer chemischen Reaktion beruhen, oft dem Aushärten eines mit dem Sand vermischten Harzes. Die Begriffe Air-Set, Boxless, Cold-Box, Gas-Set, No-Bake und chemisch gebundenes Sandformen werden auch verwendet, um Trockensandguss zu beschreiben.
ZUGEHÖRIGE TOLERANZNORMEN ISO 8062-1:2007 – Geometrische Produktspezifikation (GPS) – Maß- und Formtoleranzen für Formteile – Teil 1: Vokabular
ISO/TS 8062-2:2013 – Geometrische Produktspezifikation (GPS) – Maß- und Formtoleranzen für Formteile – Teil 2: Regeln
ISO 8062-3:2007 – Geometrische Produktspezifikation (GPS) – Maß- und Formtoleranzen für Formteile – Teil 3: Allgemeine Maß- und Formtoleranzen und Bearbeitungszugaben für Gussteile
Einschränkungen: Trocken- vs. Grünsandguss Die Größe des Bauteils wird durch die Größe des Formkastens oder Formkastens eingeschränkt, da der Grünsandguss in einem davon erfolgt. Es ist ratsam, sich nach der Standardgröße der Box zu erkundigen, da dies normalerweise ein etablierter Standard für Ihre Gießerei ist. Die Anzahl der Komponenten, die Sie in einen Formkasten einbauen können, wirkt sich direkt auf Ihre Produktionsrate und -kosten aus, da ein einzelner Formkasten zahlreiche Formhohlräume enthalten kann, die mit demselben Angusssystem gegossen werden.
Da das Formmuster so gebaut ist, dass es zu der zu gießenden Komponente passt, und nicht zu einem festen Volumen, wie beim Grünsandguss, ist das Trockensandgießen nicht durch die Kastengröße eingeschränkt.
Aufgrund der verringerten Oberflächenfestigkeit der Form ist Grünsandguss nicht für lange, dünne Geometrien wie Rippen oder tiefe Taschen geeignet. Dies ist auf die Möglichkeit zurückzuführen, dass der Druck des in die Form eintretenden geschmolzenen Metalls ausreicht, um bestimmte Eigenschaften zu verzerren oder wegzuwischen.
Die Dimensionsstabilität des Trockensandgusses hingegen ist unter dem Druck des geschmolzenen Metalls beim Eintritt in die Form erheblich größer, was die Möglichkeit feinerer Details mit langen und dünnen Abschnitten ermöglicht.
Testtechniken
Für fertige Stahlgussteile kann die Magnetpulverprüfung sowie die Farbeindringprüfung verwendet werden, um auf Porosität und Rissbildung zu prüfen.
Um Gussteile auf innere Fehler zu prüfen und die Untersuchung dauerhaft zu dokumentieren, werden häufig Röntgenstrahlen eingesetzt. Ultraschalltests sind eine weitere Option, aber sie produzieren keine Aufzeichnung, die ewig hält. Die Sichtprüfung macht es einfach, Fehler und bekannte Mängel an bestimmten Komponenten zu erkennen.
VERWANDTE PRÜFSTANDARDS ISO 4986:2010 Stahlguss – Magnetpulverprüfung
ISO 4987:2010 Stahlguss – Eindringprüfung
ISO 4992-1:2006 Stahlguss – Ultraschallprüfung – Teil 1: Stahlguss für allgemeine Zwecke
ISO 4992-2:2006 Stahlguss – Ultraschallprüfung – Teil 2: Stahlguss für hochbeanspruchte Bauteile
ISO 4993:2009 Stahl- und Eisenguss – Durchstrahlungsprüfung
ISO 11971:2008 Stahl- und Eisenguss – Sichtprüfung der Oberflächenqualität
Sandgussteile werden auch häufig einer Druckprüfung unterzogen, da das geschmolzene Metall die Form nur durch die Schwerkraft füllen muss, was immer zu einer gewissen Porosität im Gussstück führt. Dies kann mit einem gut gestalteten Anguss-, Läufer- und Zuführungssystem reduziert werden; In der Regel übernimmt Ihre Gießerei das Design dieser Komponente.
WÄRMEBEHANDLUNG
Nachdem die Sandform vom Gussstück getrennt wurde, ist zusätzlich zum offensichtlichen Entfernen der Anschnitte, Angusskanäle und Speiser eine zusätzliche Nachbearbeitung erforderlich. Grate und übrig gebliebene Zeugenspuren werden durch Putzen, Schmirgeln und Schleifen von Anschnitten, Speisern und Läufern entfernt.
Danach müssen Gussteile normalerweise zusätzlich gereinigt werden, was typischerweise durch Kugelstrahlen erreicht wird. Dies eliminiert Verfärbungen und erzeugt eine Oberflächenbeschaffenheit, die über die gesamte Oberfläche des Teils hinweg konsistent ist. Jede Wärmebehandlung, die zu einer Verfärbung der Oberfläche führt, kann damit fortgesetzt werden.
Die Wärmebehandlung wird häufig sowohl auf Eisen- als auch auf Nichteisengussteile angewendet, um eine Vielzahl von Vorteilen zu erzielen, darunter Spannungsreduzierung, verbesserte Bearbeitbarkeit und größere Festigkeit.
Erstellung eines Sandgusses Ihres Designs
Es ist noch einige Arbeit erforderlich, um Ihre gewünschte fertige Geometrie von einem 3D-Modell in gießbare Geometrie umzuwandeln. das Design des Anguss-, Anguss- und Speisersystems sowie die Einbeziehung von Bearbeitungszugaben, Toleranzzugaben und Schwindungszugaben.
Prozesssimulation für das Gießen Software zur Simulation des Füllens und Abkühlens der Form während des gesamten Gießprozesses ist weit verbreitet. Um die Geometrie für das Gießen zu verbessern und vorzubereiten, kann eine Analyse von Porositätsbereichen, problematischen Merkmalen und vorhergesagter Schwindung durchgeführt werden.
Zulage für Übergröße Um die Schrumpfung zu berücksichtigen, erhöht Ihre Gießerei normalerweise die Abmessungen des Bauteils. Je nach Material kann diese Erhöhung zwischen 5 und 20 % liegen. Obwohl Ihr Design hier nicht erforderlich ist, ist es wichtig, daran zu denken, insbesondere wenn Sie mit Ihrer Gießerei sprechen.
Läufer, Feeder und Tore Ihre Gießerei verwendet die Geometrie Ihres Bauteils, um die Anschnitte, Angusskanäle und das Beschickungssystem zunächst mit ihrer Erfahrung zu positionieren, und dann erfolgt die Optimierung durch Simulation und/oder Berechnung. Um sicherzustellen, dass jeder Formhohlraum gleichmäßig gefüllt wird, muss Ihr Anschnitt- und Angusssystem möglicherweise geschmolzenes Metall in viele Hohlräume übertragen.
NACHTEILE DES SANDGUSSES Maschinenzugabe und Oberflächeneinschlüsse Es versteht sich, dass Sandkörner als Einschlüsse im Oberflächenmaterial des Gussstücks vorhanden sein werden. Denn wenn das geschmolzene Metall durch die Kokille läuft, wird loser Sand aufgenommen. Wenn es unbedingt erforderlich ist, dass die bearbeitete Oberfläche völlig frei von Sandkörnern ist, muss dies bei der Auswahl der Bearbeitungszugabe berücksichtigt werden.
Porosität Auch wenn der Formhohlraum scheinbar voll ist, ist er es eigentlich nicht, weil flüssiges Metall mehr Platz einnimmt als festes Metall. Schließlich übersteigt jedoch die Viskosität des Metalls die Ziehkraft der Schrumpfung. Dies wird etwas gelöst, indem Speiser verwendet werden, um das Ziehen von Metall, das noch in flüssiger Form ist, in den Formhohlraum zu ermöglichen. Dies weist darauf hin, dass das Metall ohne Zugabe von neuem Material weiter abkühlt und sich zusammenzieht, was zu Porosität führt.
Selbst wenn der Sandguss für das Verfahren gut ausgelegt ist, ist Porosität an der Oberseite wahrscheinlicher, da Gasblasen in dem geschmolzenen Metall versuchen, durch das geschmolzene Metall nach oben zu steigen.
Folglich muss das Design angemessene Mengen an Porosität enthalten. Porosität muss nicht zwangsläufig die Funktionalität eines Bauteils beeinträchtigen, insbesondere wenn sie nur die Oberfläche betrifft und später durch mechanische Bearbeitung entfernt werden kann. Selbst wenn eine Oberfläche porös ist, kann ein Dichtheitstest außerdem feststellen, ob die Gesamtdichtigkeit für das Design noch ausreicht. Eine weitere Bearbeitung und Behandlung kann jedoch dazu führen, dass sich Poren verbinden, was zu Undichtigkeiten führt, selbst wenn ein Gussteil einen Lecktest besteht.
Ein Gussteil kann mit Harz imprägniert werden, wenn die Porosität ein Problem darstellt, das Design dies jedoch zulässt. Während dieses Prozesses wird Harz oft unter Vakuum in das Gussteil gepumpt, um sowohl die kleinen Poren als auch die Oberfläche zu füllen.
Überlegungen zur Gießimprägnierung -Das fertige Bauteil sollte nach der Bearbeitung imprägniert werden. Es hat keinen Einfluss auf die fertige Größe oder das Aussehen.
Das Vorhandensein von Harz kann eine vollständig integrierte Schweißnaht beim Schweißen eines Gussstücks verhindern.
Druckabfall- und Dichtigkeitsprüfung können sich als teurer erweisen als eine 100%ige Gießimprägnierung.
Harz kann in jedes Sandgussmaterial eingegossen werden. Bei Komponenten, die nie „dicht“ sein sollten, können ebenfalls Probleme aufgrund von Porosität auftreten. Insbesondere bei der Pulverbeschichtung können Probleme auftreten, da das Bauteil beim Einbrennen oder Aushärten der Pulverbeschichtung „ausgast“. Eine schlechte Haftung der Pulverbeschichtung wird durch eingeschlossene Gase verursacht, die sich einfach ausdehnen und an die Oberfläche drängen.
KONSTRUKTIONSLEITFADEN FÜR SANDGUSS Da Sandguss ein sehr anpassungsfähiges Verfahren ist, das sehr komplizierte Formen und Innengeometrien erzeugen kann, kann die Designanleitung eher allgemein sein.
Die Gießerei sollte in die feineren Designelemente einbezogen werden, aber je früher Sie eine Anleitung zur Optimierung eines Designs für den Sandguss erhalten, desto besser.
Radien Glatte, fließende Konturen sind für die Geometrie sinnvoll, da das Verfahren den Fluss von flüssigem Metall beinhaltet. Dadurch werden Turbulenzen während der Formfüllung und vielfältige Fehlermöglichkeiten vermieden.
Jedoch ist auch eine höhere lokalisierte Materialdicke, die aus vergrößerten Radien resultiert, unerwünscht und kann zu Fehlern führen, wenn das Material abkühlt und schrumpft.
Daher wird im Allgemeinen empfohlen, glatte Ecken mit Radien herzustellen, die für die Dicke des zu formenden Materials auf den Formoberflächen und etwaigen Kernen geeignet sind.
Innenradien entsprechen typischerweise dem 1- bis 1,25-fachen der Wandstärke
Wandstärke + Innenradien = typische Außenradien
*Erstellen Sie Ihre Komponente mit beliebigen Dickeninkrementen, die gleichmäßig in eine Richtung gehen.
Daher ist es in Ordnung, die Wandstärke Ihres Bauteils nach „oben“ zu erhöhen, wenn es unten eine Wandstärke von 3 mm hat. Indem Sie das Material von oben nach unten „vorschieben“ lassen, können Sie Porosität verhindern.
Das ist eine stark vereinfachte Darstellung, weil die tatsächlichen Komponenten viel komplizierter sind. Daher rate ich, mit Ihrer Gießerei über die Richtung des Sandgusses in der Sandform zu sprechen, bevor Sie an der Konstruktion der Wände arbeiten, um eine ordnungsgemäße Beschickung zu ermöglichen.
Wenn aus Konstruktions- oder Produktionsgründen drastische Dickenänderungen erforderlich sind, verwenden Sie stattdessen eine Verjüngung, um die gewünschte Dickenänderung zu erreichen.
Mindestverjüngung: 1:4 bei doppelter Wandstärke.
Es ist wichtig, die Möglichkeiten für Dickenänderungen mit Ihrer Gießerei im Hinblick auf Ihr Material zu erkunden.
Die Verwendung von Rippen oder Stegen ist eine clevere Technik zum Erhöhen der lokalisierten Steifheit in einem Sandguss; Diese können die Steifigkeit im Vergleich zu einer bloßen Erhöhung der Wandstärke erheblich verbessern. Rippen und Stege, die Sie entwerfen, müssen die gleichen Anforderungen an die Mindestwandstärke und den gleichen Radius erfüllen.
Entwurfswinkel Der einzige Zweck der Formschrägen besteht darin, das Entfernen der Sandform aus dem Muster zu ermöglichen. Eine typische Formschräge auf Innen- und Außenflächen sollte etwa 2 Grad betragen; 1 Grad ist sehr wahrscheinlich. Aber ein weiterer wichtiger Faktor bei der Definition des verwendbaren Winkels ist die Länge oder Tiefe eines Merkmals; Je länger das Merkmal ist, desto steiler ist der benötigte Winkel.
Ein schärferer Entformungswinkel von 3-5 Grad hilft sehr bei der Herstellung konsistenter Sandformen, auch wenn dies für das Design nicht erforderlich ist.
Das präzise Sandgussverfahren Ihrer Gießerei hat folglich einen erheblichen Einfluss auf die erreichbaren Entformungswinkel. Das Trockensandgießen ermöglicht die Verwendung von winzigen Entformungswinkeln über beträchtliche Tiefen, da die Formen stärker sind als die beim Grünsandformen verwendeten.
Kreuzungen Bereiche mit natürlicher lokalisierter Dicke, wie z. B. eine X-Kreuzung oder eine T-Kreuzung, werden als Kreuzungen bezeichnet. Daher sollten Sie beim Erstellen von Features, die zu diesen „Junctions“ führen, Vorsicht walten lassen. Übliche Beispiele für Verbindungen sind innere Elemente wie Rippen und Stege oder nach außen gerichtete Vorsprünge wie Rippen oder Klammern.
Wenn äußere und innere Geometrie, die funktionell nicht miteinander in Beziehung stehen, auf demselben Teil der Gussteilwand positioniert werden, können weniger sichtbare Verbindungen sichtbar werden. Beispielsweise kann eine innere Rippe den gleichen Wandraum wie ein Vorsprung oder Ansatz an der Außenseite des Gussstücks teilen.
Das Verschieben dieser funktionell nicht zusammenhängenden Merkmale weiter voneinander entfernt an der Wand des Gussstücks würde lokalisierte Verdickungen minimieren oder sogar vollständig eliminieren.
Trennlinien Auch hier ist Ihre Gießerei am besten in der Lage, Sie über eine gute Trennlinie zu beraten, da sich ihr Standort auf die von ihr zu erledigenden konstruktionsbezogenen Aufgaben auswirkt.
Auch bei der theoretischen Erstellung ist es eine gute Idee, auf mögliche Trennlinien zu achten, da diese Ihrem Design viele Einschränkungen auferlegen können.
Beachten Sie bei der Bestimmung einer Trennlinie Folgendes:
*Es sollte an den Kanten oder Ecken eines Sandgusses sein und nicht entlang flacher Oberflächen. *Bei weniger dichten Materialien (z. B. Aluminiumlegierungen) sollte sie im Sandguss so gering wie möglich sein. *In Fällen, in denen das Material dichter ist (z. B. Eisen), muss es sich etwa auf halber Höhe des Sandgusses befinden.
ZUSAMMENFASSUNG
Sandguss ist ein sehr flexibles Verfahren, und es gibt viele Dinge, die im Produktionsprozess optimiert werden können, um die gewünschten Toleranzen, Oberflächen und Preispunkte zu erreichen. Eine frühzeitige Berücksichtigung des Herstellungsprozesses führt wie immer zu einem Design, das sowohl im Hinblick auf den Stückpreis des Produkts als auch auf die Kosten der Produktentstehung grundlegend kostengünstiger ist. Hoffentlich hat Ihnen dieser Beitrag einige Hinweise gegeben, auf die Sie beim Design achten sollten, sowie einige Wörter, die Ihnen helfen, viel effektiver mit Ihrer Gießerei zu kommunizieren.
Wie finden Sie eine geeignete Sandgussgießerei für Ihre Anforderungen in der Türkei?
Es gibt zahlreiche Gießereien in der Türkei, die sich sowohl auf Airset- als auch auf Grünsandguss (und eine Mischung aus allem dazwischen) spezialisiert haben. Wenn Sie einen Hersteller für Ihr Projekt suchen, besuchen Sie die Lieferantensuche über Google oder die Websites für die Lieferantensuche, wo Sie nach einem Hersteller suchen können, der die Mischung aus Verfahren anbietet, die Sie zur Optimierung und Rationalisierung Ihrer Lieferkette benötigen.
MODULUS METAL : Supplier and exporter of Sand Casting Foundry Products in Turkey
With a sand casting, you can create intricate shapes with many undercuts, holes, bosses, and protrusions since the mould can be constructed from several components. This implies that complex components with internal channels and gateways that are impossible to achieve using other techniques can be constructed fairly easily.
Tool prices can be relatively modest, and most tool adjustments are straightforward and cost-effective. Sand casting is a wonderful option for early production and prototyping since it allows for the possibility of design changes.
PROCESS NORMS, TOLERANCES, AND LIMITATIONS Production rates: Before die casting becomes a viable alternative, components can be produced in economically feasible quantities of up to 1000–5000 per year. Sand casting, however, can continue to be a practical production option at more than 1,000,000 units annually for components that cannot be produced using other techniques, such as die casting.
For light alloys, the typical minimum wall thickness is 3 mm; for steel and other ferrous alloys, it is closer to 5 or 6 mm. The specific alloy will have a significant impact on this, thus it’s important to ask the foundry for recommendations.
Maximum wall thickness: Sections that are thicker than 100mm are possible
Draft angles: 1 to 5 degree draft angles must be used.
Linear tolerances that can be attained are +/- 0.4 to 0.5 mm, with a further 0.25 to 0.25 mm across mold parting lines and core joints.
Linear tolerances are typically +/- 1 mm, with an extra +/- 1 mm across mould parting lines and core joints.
Flatness: 0.1mm per 25mm is usual (excluding localised pitting)
Finishing: 3.2-25.0 Ra (Micrometers)
Typical machining tolerances are 0.5-1.6% or 1.5-6mm.
Size restrictions: Weight ranges from 20g to many hundreds of tones are possible.
WHAT IS THE LIFE TIME OF SAND CASTING TOOLING?
The choice of tooling material depends on the estimated overall production volume and likelihood of design change. Polyurethane board may be machined quite quickly and easily modified in terms of dimensions or features. Tooling life would probably be around 5000 units, but depending on how complicated the pattern is, it may be much higher.
Aluminum tooling would be the natural next step after polyurethane (PU) board since it offers relatively simple machining while being more durable than polyurethane, with tool life typically ranging from 50,000 to 100,000 units.
WHAT SAND CASTING TYPE IS BEST FOR YOU?
There are different steps in the sand casting process. The most popular method of sand casting is green sand casting since it is the least expensive, but the tolerances are the highest. On the other hand, dry sand (chemically bonded sand) casting provides more accurate castings with a superior surface polish, but because the mould must go through additional processing, it is invariably more expensive. This cost is all relevant to the complete project because more precise castings may require less machining and tolerance room, which would require fewer additional processes and result in a lower overall cost.
Mold cores are normally created using the dry sand molding technique or a variant of it, whether they are utilized with green or dry sand molding.
What do Dry Sand and Green Sand mean?
Molds for green sand casting are created from sand that has been joined with clay and water. Because the sand is easily recyclable and compressible, demolding and reprocessing are both less expensive and simpler. Casting in dry sand creates a stronger mold. By improving the bonding between the sand grains, either by the application of heat and a combination of heat-curing resin, gas injection – with chemically reacting resins, or simply by mixing air-curing resin with the sand, this strength is acquired. Due to the resin composition, less sand can normally be recovered than with green sand molding. Due to the molds’ enhanced strength, demoulding takes longer.A variety of mold types are used for dry sand casting, all of which depend on a chemical reaction, often the hardening of a resin mixed with the sand. The terms air set, boxless, cold-box, gas-set, no-bake, and chemically bonded sand moulding are also used to describe dry sand casting.
Related Tolerance standards
ISO 8062-1:2007 – Geometrical product specifications (GPS) — Dimensional and geometrical tolerances for moulded parts — Part 1: Vocabulary
ISO/TS 8062-2:2013 – Geometrical product specifications (GPS) — Dimensional and geometrical tolerances for moulded parts — Part 2: Rules
ISO 8062-3:2007 – Geometrical product specifications (GPS) — Dimensional and geometrical tolerances for moulded parts — Part 3: General dimensional and geometrical tolerances and machining allowances for castings
Limitations: Dry vs. Green Sand Casting The size of the component is constrained by the size of the flask or mould box because green sand casting is done inside of one of these. It is wise to inquire about the standard size of the box since it is typically an established standard for your foundry. The number of components you can fit in a mould box will directly affect your production rate and cost since a single mould box may include numerous mould cavities that are poured using the same gating system.
Because the mold pattern is built to fit the component being cast rather than a fixed volume, as with green sand casting, dry sand casting is not constrained by box size.
Due of the decreased surface strength of the mold, green sand casting is not suitable for long, thin geometries like fins or deep pockets. This is due to the possibility that the pressure of the molten metal entering the mold will be sufficient to distort or wipe away specific characteristics.
The dimensional stability of dry sand casting, on the other hand, is significantly greater under the pressure of the molten metal as it enters the mould, allowing for the possibility of finer detail with long and thin sections.
Testing techniques
For finished steel castings, magnetic particle inspection as well as dye penetrant testing can be used to check for porosity and cracking.
To check castings for internal flaws and keep a permanent record of the investigation, X-rays are frequently used. Ultrasonic testing is another option, but it doesn’t produce a record that will last forever. Visual inspection makes it simple to spot faults and known deficiencies in certain components.
Related Testing Standards
ISO 4986:2010 Steel Castings – Magnetic Particle Inspection
ISO 4987:2010 Steel Castings – Liquid Penetrant Inspection
ISO 4992-1:2006 Steel castings — Ultrasonic examination — Part 1: Steel castings for general purposes
ISO 4992-2:2006 Steel castings — Ultrasonic examination — Part 2: Steel castings for highly stressed components
ISO 4993:2009 Steel and iron castings — Radiographic inspection
ISO 11971:2008 Steel and iron castings — Visual examination of surface quality
Sand castings are also frequently subjected to pressure testing because the molten metal must fill the mold only by gravity, which always results in some porosity in the casting. This can be reduced with a well-designed gate, runner, and feeder system; typically, your foundry will handle the design of this component.
HEAT TREATMENT
Once the sand mould has been separated from the casting, additional post-processing is necessary in addition to the obvious removal of the gates, runners, and feeders. Flash and any leftover witness marks are removed from gates, feeders, and runners by fettling, sanding, and grinding.
After that, castings normally require additional cleaning, which is typically accomplished using shot blasting. This eliminates discoloration and creates a surface finish that is consistent throughout the surface of the part. Any heat treatment that results in surface discoloration can be followed by doing this.
Heat treatment is frequently applied to both ferrous and non-ferrous castings for a variety of benefits, including as stress reduction, improved machinability, and greater strength.
Creating a sand casting of your design
There is still some work involved in converting your desired completed geometry from a 3D model into castable geometry. the design of the runner, gate, and feeder system, as well as the incorporation of machining allowance, tolerancing allowance, and shrinkage allowance.
Process simulation for casting Software for simulating the filling and cooling of the mould throughout the casting process is widely available. To help improve and prepare the geometry for casting, analysis of porosity areas, troublesome features, and predicted shrinkage can all be done.
Oversize Allowance In order to account for shrinkage, your foundry will normally increase the component’s dimensions. Depending on the material, this increase can range from 5-20%. Although there is no requirement for your design here, it is important to keep in mind, particularly when speaking with your foundry.
Runners, Feeders, and Gates Your foundry will use the geometry of your component to position the gates, runners, and feeding system first using their experience, and then optimization will be done using simulation and/or computation. In order to ensure that each mould cavity is filled evenly, your gate and runner system may need to transfer molten metal to many cavities.
SAND CASTING DRAWBACKS Machine allowance and Surface Inclusions It is understood that sand grains will be present as inclusions within the casting’s surface material. This is because as the molten metal runs through the mold, loose sand is taken up. If it is essential that the machined surface be fully free of sand grains, this must be taken into account while selecting the machining allowance.
Porosity Even while the mold cavity appears to be full, it is actually not because liquid metal takes up more space than solid metal does. However, eventually the viscosity of the metal surpasses the drawing force of shrinkage. This is somewhat solved by utilizing feeders to allow the dragging of metal still in liquid form into the mould cavity. This indicates that the metal continues to cool and contract without the addition of new material, leading to porosity.
Even when the sand casting is well-designed for the procedure, porosity is more likely at the top because gas bubbles in the molten metal will try to climb up through the molten metal.
As a result, the design must contain appropriate amounts of porosity. Porosity need not necessarily affect a component’s functionality, especially if it only affects the surface and can be removed later through machining. Additionally, even if a surface is porous, a leak test can determine whether the overall sealing integrity is still enough for the design. However, further machining and treatment can cause pores to link, resulting in leakage even if a casting passes a leak test.
A casting can be resin impregnated if porosity is a problem but the design allows it. During this process, resin is often pumped under vacuum into the casting to fill the small pores as well as the surface.
Considerations for casting impregnation -The completed component should be impregnated after machining. It has no effect on the finished size or appearance. -The presence of resin can preclude a totally integrated weld when welding a casting. -Pressure decay and leak testing may prove to be more expensive than 100% casting impregnation. -Resin can be infused into any sand cast material. Components that were never meant to be “leak tight” can likewise experience issues due to porosity. Problems can arise with powder coating in particular because the component “outgases” when the powder coat is baked or cured. Poor adherence of the powder coating is caused by trapped gasses that simply expand and push their way to the surface.
DESIGN GUIDANCE FOR SAND CASTING Because sand casting is a very adaptable method that can produce highly complicated shapes and internal geometry, design guidance can be rather general.
The foundry should be involved in the finer design elements, but the earlier you can get guidance on how to optimize a design for sand casting, the better.
Radii Smooth, flowing contours make sense for the geometry because the procedure includes the flow of molten metal. This avoids turbulence during mould fill and a wide range of possible faults.
However, higher localized material thickness that results from increased Radii is also undesirable and can result in flaws when the material cools and shrinks.
Therefore, it is generally recommended to produce smooth corners with a Radii that is appropriate for the thickness of material being moulded on the mould surfaces and any cores.
Internal radii typically equal 1 to 1.25 times wall thickness
Therefore, it should go without saying that an external radius should be added in addition to an internal one to prevent a concentrated thick portion in the casting’s corner.
The radius may be determined from the thinnest wall section when several wall thicknesses are linked at a corner, but be ready to fine-tune this with your foundry.
Changes in Section or “Thickness” Now you hear that everything should have a consistent wall thickness, but you also hear that you should include a draft angle—two suggestions that, in certain situations, seem to be at odds with one another. So let’s explain this.
Although it is often impractical to have walls of constant thickness, the idea is not to isolate thicker portions of the casting during cooling. The thicker piece will cool last, and if the entire area of metal has solidified before it, when it cools it cannot “feed” from the areas around it, which can result in flaws like porosity or ripping.
*Create your component with any thickness increments going uniformly in one direction.
As a result, it is OK to raise the wall thickness of your component as you move toward the “top” if it has a 3mm wall thickness at the bottom. By having the material “feed” from top to bottom, you may prevent porosity.
That is a greatly oversimplified illustration because actual components are far more complicated than that. Therefore, I advise speaking with your foundry about the direction of the sand casting within the sand mould before working on constructing the walls to enable proper feeding.
When drastic thickness changes are needed for design or production reasons, utilize a taper to achieve the desired thickness change instead.
Minimum Taper: 1:4 if wall thickness is doubled.
It is important to explore the possibilities for thickness modifications with your foundry in light of your material.
Use of ribs or webs is a clever technique for boosting localized stiffness in a sand casting; these can enhance stiffness greatly when compared to just increasing wall thickness. Ribs and webs that you design in must adhere to the same minimum wall thickness and radius requirements.
Draft Angles The sole purpose of the draft angles is to make it possible to remove the sand mold from the pattern. A typical draft on both internal and external surfaces should be around 2 degrees; 1 degree is highly likely. But another important factor in defining the angle that can be used is the length or depth of a feature; the longer the feature, the steeper the angle needed.
A sharper draft angle of 3-5 degrees will greatly aid in manufacturing consistent sand moulds, even if it is not design necessary.
The precise sand casting method your foundry employs will consequently have a considerable impact on the draft angles that can be achieved. Dry sand casting allows for the use of tiny draft angles over significant depths since the moulds are more stronger than those used in green sand moulding.
Junctions Areas of natural localized thickness, such as an X-Junction or T-Junction, are called junctions. Consequently, you should use caution when creating features that lead to these “Junctions”. Internal elements like ribs and webs or outward protrusions like fins or brackets are common examples of junctions.
When external and interior geometry that are functionally unrelated are positioned on the same portion of the casting wall, less visible connections may become apparent. For instance, an internal rib may share the same casting wall space as a boss or lug on the casting’s exterior.
Moving these functionally unrelated features farther apart on the casting’s wall would minimize or even completely eliminate localized thickening.
Parting Lines Once more, your foundry will be in the best position to advise on a good parting line because of how its location will affect the design-related tasks it will handle.
Even when theoretically creating, it’s a good idea to be mindful of possible separation lines because they might place many restrictions on your design.
When determining a separation line, keep the following in mind:
*It should be at a sand casting’s edges or corners rather than along flat surfaces. *It should be as low as feasible in the sand casting for less dense materials (such as aluminum alloys). *It need to be situated around halfway up the sand casting in cases where the material is more dense (such as iron).
SUMMARY
Sand casting is a very flexible process, and there are lots of things that can be optimized in the production process to attain the tolerances, finishes, and price points you want. Early consideration of the manufacturing process, as always, will result in a design that is fundamentally more cost-effective in terms of both the price per piece of the product and the cost of product creation. Hopefully, this post has given you some pointers on things to watch out for during design as well as some words that will help you communicate with your foundry much more effectively.
How to find suitable sand casting foundry for your requirements in Turkey?
There are numerous foundries in Turkey that specialize in both airset and green sand casting (and a mixture of everything in between). If you’re looking for a manufacturer for your project, head over to the Supplier Search via Google or supplier search websites, where you can look for a manufacturer who offers the mix of procedures you need to optimize and streamline your supply chain.