Prensa plegadora | Proveedor de procesamiento de prensa dobladora Fabricación en Turquía

¿Qué es una prensa plegadora?

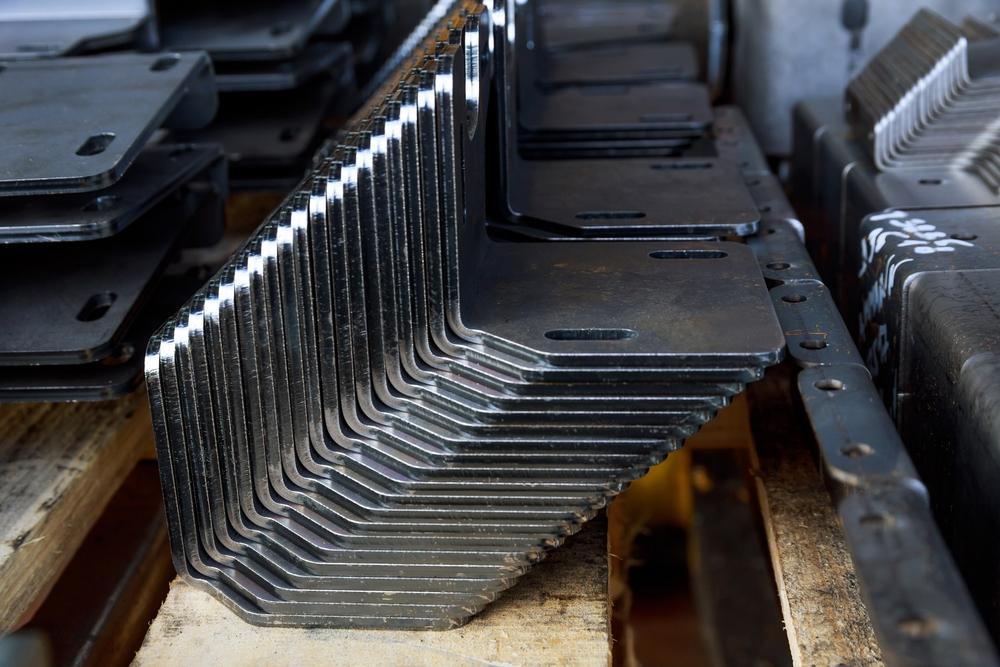
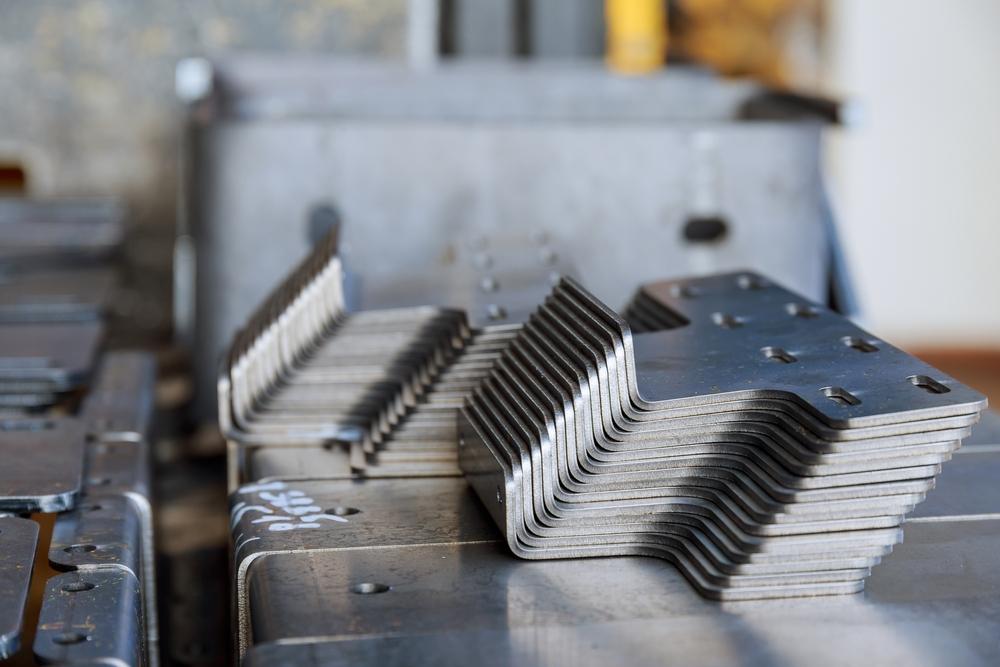
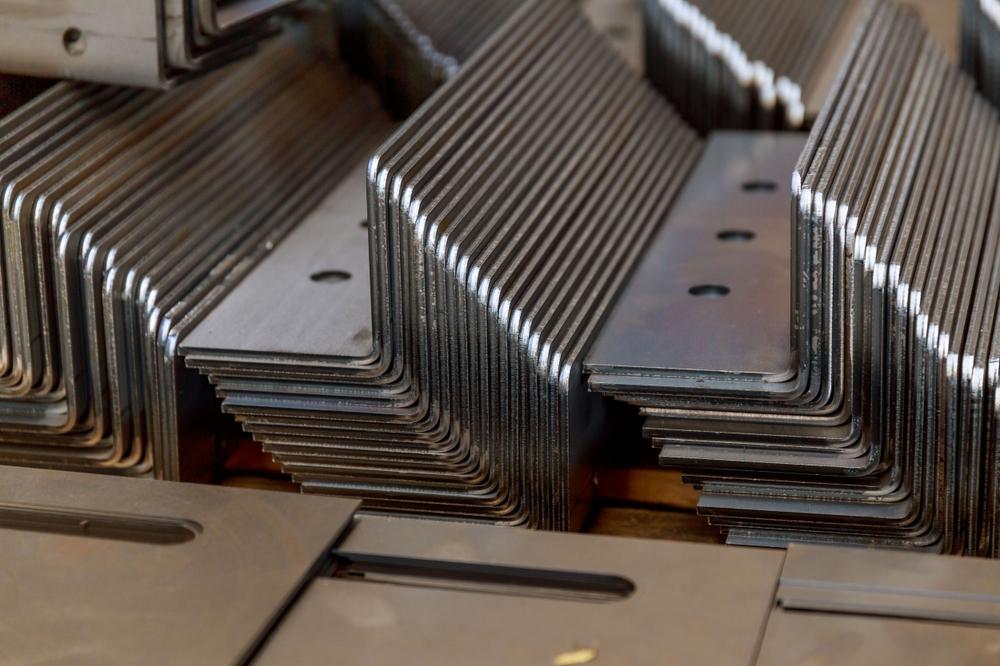
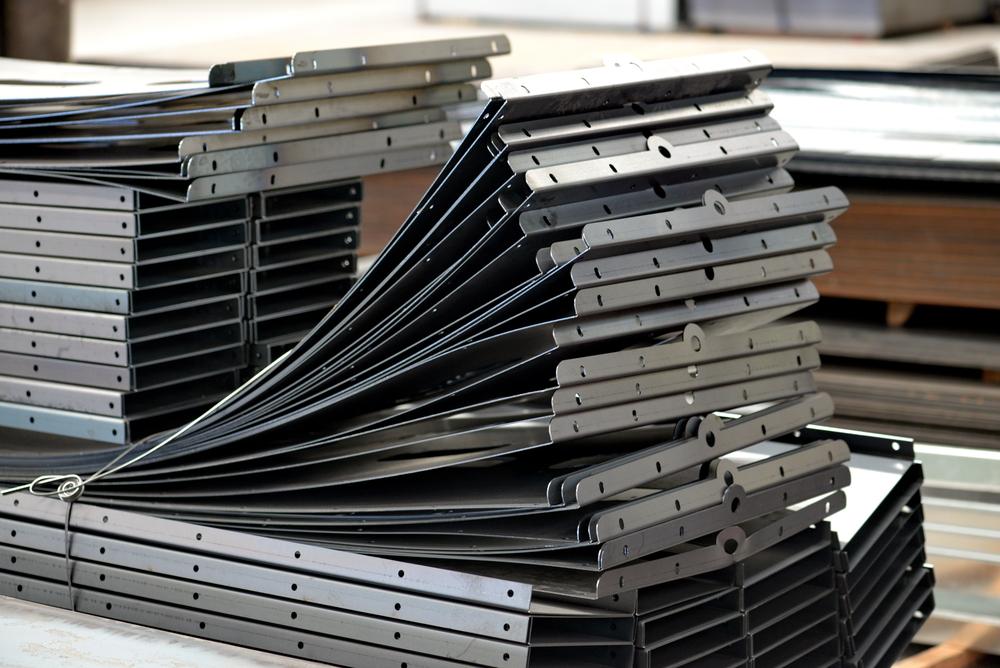
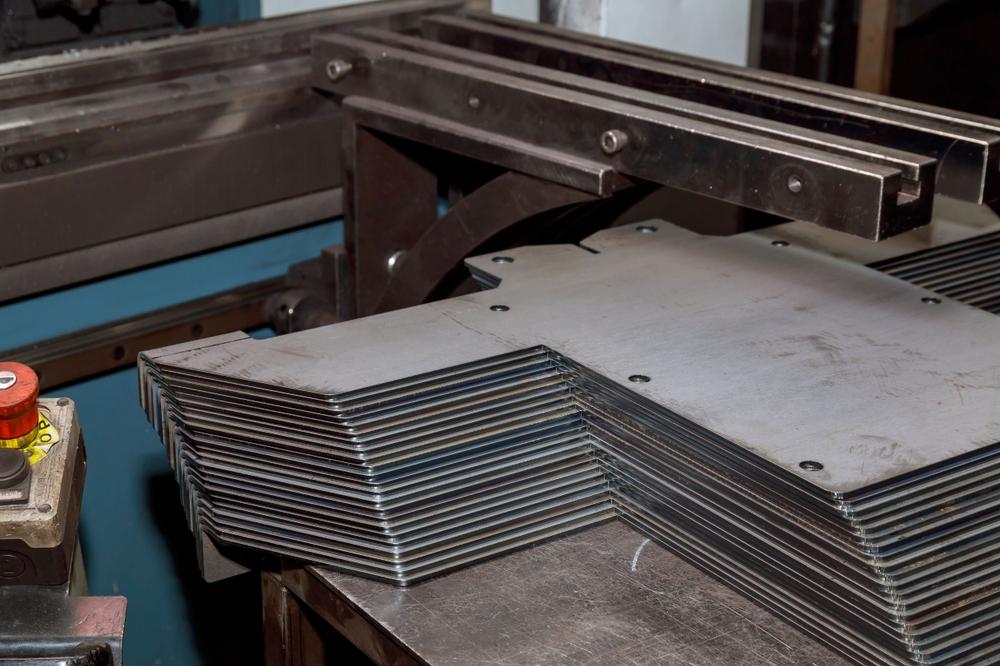
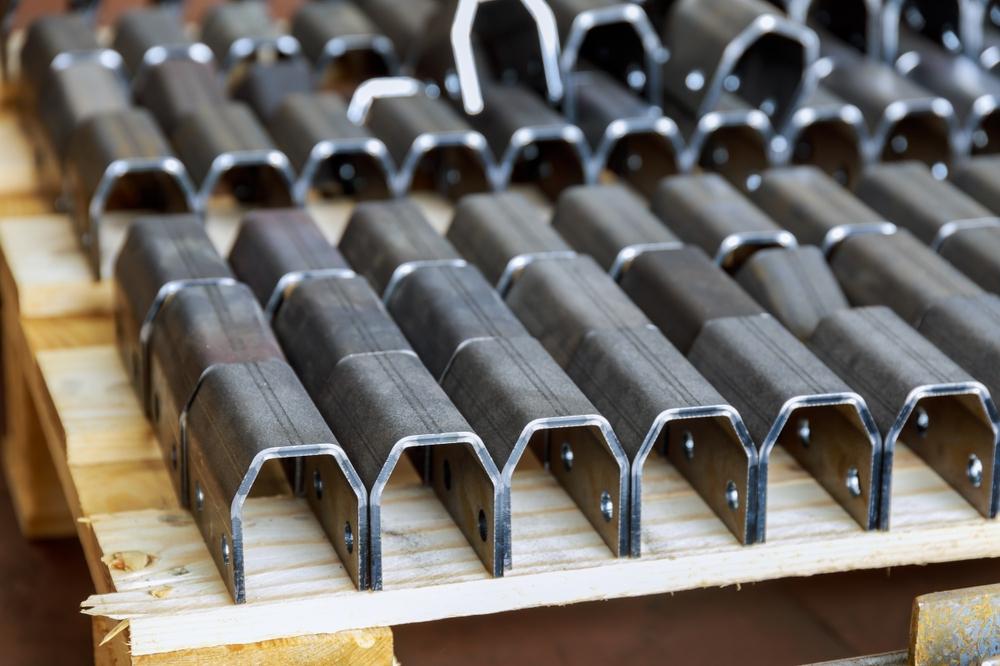
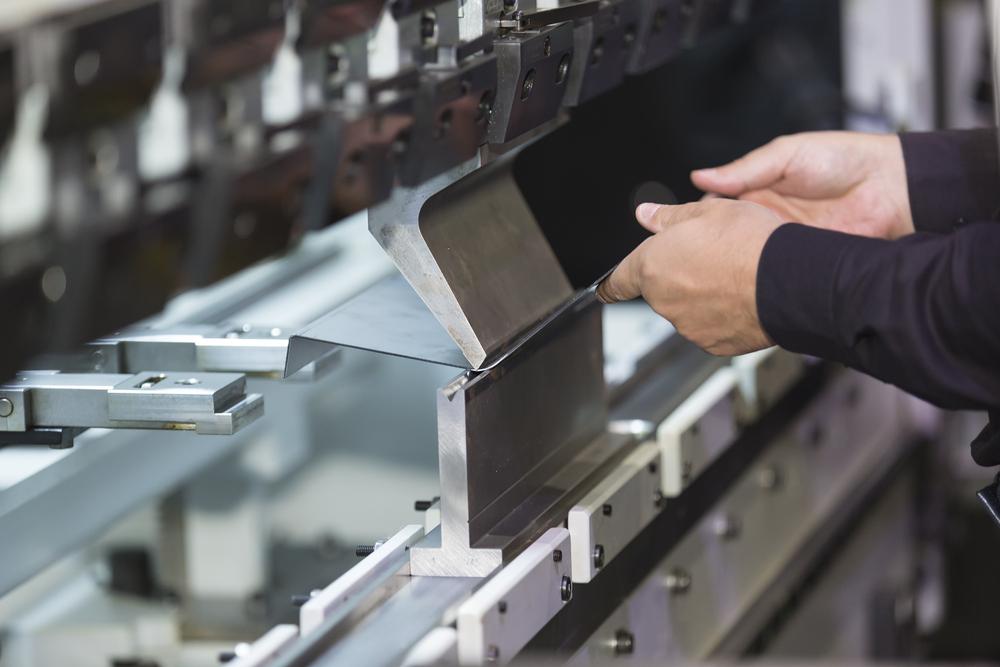
Una prensa plegadora es una pieza de maquinaria industrial que dobla láminas de metal. Una prensa plegadora es generalmente delgada y larga para doblar grandes cantidades de chapa. La lámina de metal se dobla en una prensa dobladora bajando un punzón en la lámina de metal que se ha colocado encima de un troquel. Una prensa plegadora puede doblar el metal varias veces hasta que alcance la forma requerida.

¿Qué tipos de prensas plegadoras existen?

El punzón debe dejarse caer en la hoja de metal usando una variedad de técnicas para ejercer la cantidad de fuerza necesaria para doblar el metal. Todas las técnicas de aplicación de fuerza hidráulica, neumática, eléctrica y mecánica son posibles. El nombre de una prensa plegadora frecuentemente incluye la forma en que se aplica la fuerza (p. ej., plegadora hidráulica, plegadora servoeléctrica).

Las prensas plegadoras también pueden generar una variedad de fuerzas. Esto se conoce como tonelaje en una prensa plegadora; es una medida de cuántas toneladas de fuerza es capaz de producir la prensa plegadora. Las prensas neumáticas y servoeléctricas generan menos fuerza que las prensas hidráulicas, que normalmente se emplean para alcanzar fuerzas muy altas.

Las velocidades y la precisión de los distintos tipos de plegadoras también varían. La plegadora más precisa a menudo será una servoeléctrica. Las prensas plegadoras neumáticas o servoeléctricas suelen ser más rápidas que las hidráulicas o mecánicas.

¿Qué se debe tener en cuenta al doblar un metal con una prensa plegadora?

Los metales de todo tipo se pueden doblar en una amplia gama de formas utilizando prensas plegadoras. El tipo de metal que se dobla, la matriz, el punzón y la fuerza de doblado deben tenerse en cuenta al configurar una operación de doblado.

Debido a las diversas características físicas de los diferentes metales, es crucial comprender el tipo de metal. Por ejemplo, debido a las variaciones en la ductilidad y la resistencia, un acero con alto contenido de carbono a menudo sería menos flexible con una prensa plegadora que muchas aleaciones de aluminio. Normalmente hay un radio de curvatura mínimo especificado para los metales que se pueden doblar sin dañar el material.

Tanto el punzón como la matriz de la prensa plegadora tienen una influencia significativa en el procedimiento de doblado. El metal se coloca encima de una pieza hueca de material llamada matriz antes de doblarse. Está hecho de una sustancia rígida extremadamente resistente que se asemeja al contorno requerido del metal que se dobla. Un objeto sólido llamado punzón se deja caer sobre el metal. Ambas formas deben adaptarse con precisión al trabajo de doblado, ya que el metal se dobla como resultado de la acción de presión del punzón y la matriz sobre el metal. El tamaño y la forma de los punzones y matrices determinan la forma adecuada del metal después de una operación de plegadora. En la mayoría de los casos, los troqueles y los punzones están hechos para ser fácilmente intercambiables para manejar una variedad de trabajos.

Aplicaciones comunes para prensas plegadoras:

Paneles automotrices
fuselajes
Obras de arte de metal
Muebles
Contenedores metálicos
Muchas otras aplicaciones de conformado de chapa
Kantpers | Productie van leveranciers van buigpersverwerking in Turkije

Wat is een kantpers?

Een kantpers is een stuk industriële machine die plaatwerk buigt. Een kantpers is over het algemeen dun en lang om grote hoeveelheden plaatwerk te buigen. Plaatwerk wordt gebogen in een kantpers door een pons te laten zakken in plaatwerk dat op een matrijs is geplaatst. Een kantpers kan het metaal meerdere keren buigen totdat het de gewenste vorm heeft bereikt.

Welke soorten kantpersen zijn er?

De pons moet met verschillende technieken in het plaatwerk worden gedropt om de nodige kracht uit te oefenen die nodig is om het metaal te buigen. Hydraulische, pneumatische, elektrische en mechanische krachtuitoefeningstechnieken zijn allemaal mogelijk. De naam van een kantpers omvat vaak de manier waarop kracht wordt uitgeoefend (bijvoorbeeld hydraulische kantpers, servo-elektrische kantpers).

Kantpersen kunnen ook een reeks krachten leveren. Dit wordt tonnage op een kantpers genoemd; het is een meting van hoeveel ton kracht de kantpers kan produceren. Pneumatische en servo-elektrische persen genereren minder kracht dan hydraulische persen, die doorgaans worden gebruikt om zeer hoge krachten te bereiken.

Ook de snelheden en nauwkeurigheid van de verschillende soorten kantpersen variëren. De meest nauwkeurige kantpers is vaak een servo-elektrische. Afkantpersen die pneumatisch of servo-elektrisch zijn, zijn vaak sneller dan die welke hydraulisch of mechanisch zijn.

Waar moet rekening mee worden gehouden bij het buigen van metaal met behulp van een kantpers?

Met behulp van kantpersen kunnen allerlei soorten metalen op allerlei manieren worden gebogen. Het type metaal dat wordt gebogen, de matrijs, de pons en de buigkracht moeten allemaal in aanmerking worden genomen bij het opzetten van een buigbewerking.

Vanwege de verschillende fysieke kenmerken van verschillende metalen, is het cruciaal om het metaaltype te begrijpen. Bijvoorbeeld, vanwege de variaties in taaiheid en sterkte, zou een staal met een hoog koolstofgehalte vaak minder buigzaam zijn door een kantpers dan veel aluminiumlegeringen. Er is normaal gesproken een gespecificeerde minimale buigradius voor metalen die kunnen worden gebogen zonder het materiaal te beschadigen.

Zowel de stempel als de matrijs van de kantpers hebben een grote invloed op het buigproces. Het metaal wordt bovenop een hol stuk materiaal gelegd dat de matrijs wordt genoemd voordat het wordt gebogen. Het is gemaakt van een extreem stevige, stijve substantie die lijkt op de vereiste contour van het metaal dat wordt gebogen. Een vast voorwerp, de pons genaamd, valt op het metaal. Beide vormen moeten precies op het buigwerk worden afgestemd, aangezien het metaal buigt als gevolg van de perswerking van de stempel en matrijs op het metaal. De grootte en vorm van de ponsen en matrijzen bepalen de juiste metaalvorm na een kantpersbewerking. In de meeste gevallen zijn de matrijzen en de ponsen gemaakt om gemakkelijk uitwisselbaar te zijn voor een verscheidenheid aan taken.

Veel voorkomende toepassingen voor kantpersen:

Automobielpanelen
casco’s
Metalen kunstwerk
Meubilair
Metalen containers
Veel andere toepassingen voor het vormen van plaatstaal

Presse plieuse | Fabrication de fournisseurs de traitement de presse à cintrer en Turquie

Qu’est-ce qu’une presse plieuse ?

Une presse plieuse est une pièce de machinerie industrielle qui plie la tôle. Une presse plieuse est généralement fine et longue afin de plier de grandes quantités de tôle. La tôle est pliée dans une presse plieuse en abaissant un poinçon dans la tôle qui a été placée sur une matrice. Une presse plieuse peut plier le métal plusieurs fois jusqu’à ce qu’il atteigne la forme requise.

Quels types de presses plieuses existe-t-il ?

Le poinçon doit être déposé dans la tôle en utilisant une variété de techniques afin d’exercer la force nécessaire pour plier le métal. Les techniques d’application de force hydraulique, pneumatique, électrique et mécanique sont toutes possibles. Le nom d’une presse plieuse inclut souvent la manière dont la force est appliquée (par exemple, presse plieuse hydraulique, presse plieuse servoélectrique).

Les presses plieuses peuvent également fournir une gamme de forces. C’est ce qu’on appelle le tonnage sur une presse plieuse; c’est une mesure du nombre de tonnes de force que la presse plieuse est capable de produire. Les presses pneumatiques et servoélectriques génèrent moins de force que les presses hydrauliques, qui sont généralement utilisées pour atteindre des forces très élevées.

Les vitesses et la précision des différents types de presses plieuses varient également. La presse plieuse la plus précise sera souvent une servo-électrique. Les presses plieuses pneumatiques ou servoélectriques sont souvent plus rapides que celles qui sont hydrauliques ou mécaniques.

Que faut-il prendre en compte lors du pliage d’un métal à l’aide d’une presse plieuse ?

Les métaux de toutes sortes peuvent être pliés de différentes manières à l’aide de presses plieuses. Le type de métal plié, la matrice, le poinçon et la force de pliage doivent tous être pris en compte lors de la configuration d’une opération de pliage.

En raison des diverses caractéristiques physiques des différents métaux, il est crucial de comprendre le type de métal. Par exemple, en raison des variations de ductilité et de résistance, un acier à haute teneur en carbone serait souvent moins pliable par une presse plieuse que de nombreux alliages d’aluminium. Il existe normalement un rayon de courbure minimum spécifié pour les métaux qui peuvent être pliés sans endommager le matériau.

Le poinçon et la matrice de la presse plieuse ont tous deux une influence significative sur la procédure de pliage. Le métal est posé sur un morceau de matériau creux appelé matrice avant d’être plié. Il est fait d’une substance rigide extrêmement robuste qui ressemble au contour requis du métal à plier. Un objet solide appelé le poinçon est déposé sur le métal. Les deux formes doivent être précisément adaptées au travail de pliage car le métal se plie sous l’action de pression du poinçon et de la matrice sur le métal. La taille et la forme des poinçons et des matrices déterminent la forme appropriée du métal après une opération de presse plieuse. Dans la plupart des cas, les matrices et les poinçons sont conçus pour être facilement interchangeables pour gérer une variété de travaux.

Applications courantes des presses plieuses :

Panneaux automobiles
Cellules
Oeuvre en métal
Meubles
Conteneurs métalliques
De nombreuses autres applications de formage de tôle

Bremse drücken | Herstellung von Lieferanten für die Biegepressenverarbeitung in der Türkei

Was ist eine Abkantpresse?

Eine Abkantpresse ist eine Industriemaschine, die Blech biegt. Eine Abkantpresse ist im Allgemeinen dünn und lang, um große Blechmengen zu biegen. Blech wird in einer Abkantpresse gebogen, indem ein Stempel in Blech abgesenkt wird, das auf einer Matrize platziert wurde. Eine Abkantpresse kann das Metall mehrmals biegen, bis es die erforderliche Form erreicht.

Welche Arten von Abkantpressen gibt es?

Der Stempel muss mit einer Vielzahl von Techniken in das Blech fallen gelassen werden, um die erforderliche Kraft zum Biegen des Metalls auszuüben. Hydraulische, pneumatische, elektrische und mechanische Kraftanwendungstechniken sind alle möglich. Der Name einer Abkantpresse beinhaltet häufig die Art der Krafteinleitung (z. B. hydraulische Abkantpresse, servoelektrische Abkantpresse).

Abkantpressen können auch eine Reihe von Kräften liefern. Dies wird bei einer Abkantpresse als Tonnage bezeichnet; Es ist ein Maß dafür, wie viele Tonnen Kraft die Abkantpresse erzeugen kann. Pneumatische und servoelektrische Pressen erzeugen weniger Kraft als hydraulische Pressen, die typischerweise zum Erreichen sehr hoher Kräfte eingesetzt werden.

Die Geschwindigkeiten und Genauigkeiten der verschiedenen Abkantpressentypen variieren ebenfalls. Die genaueste Abkantpresse ist oft eine servoelektrische. Pneumatische oder servoelektrische Abkantpressen sind häufig schneller als hydraulische oder mechanische.

Was muss beim Biegen eines Metalls mit einer Abkantpresse beachtet werden?

Mit Abkantpressen lassen sich Metalle aller Art auf vielfältige Weise biegen. Beim Einrichten eines Biegevorgangs müssen die Art des zu biegenden Metalls, die Matrize, der Stempel und die Biegekraft berücksichtigt werden.

Aufgrund der unterschiedlichen physikalischen Eigenschaften verschiedener Metalle ist es entscheidend, die Metallart zu verstehen. Zum Beispiel wäre ein Stahl mit hohem Kohlenstoffgehalt aufgrund der Schwankungen in Duktilität und Festigkeit durch eine Abkantpresse oft weniger biegbar als viele Aluminiumlegierungen. Für Metalle, die ohne Beschädigung des Materials gebogen werden können, gibt es normalerweise einen festgelegten Mindestbiegeradius.

Stempel und Matrize der Abkantpresse haben einen wesentlichen Einfluss auf den Biegevorgang. Das Metall wird auf ein hohles Stück Material gelegt, das als Matrize bezeichnet wird, bevor es gebogen wird. Es besteht aus einem extrem robusten, starren Material, das der erforderlichen Kontur des zu biegenden Metalls ähnelt. Ein fester Gegenstand namens Stempel wird auf das Metall fallen gelassen. Beide Formen müssen genau auf die Biegearbeiten abgestimmt sein, da sich das Metall durch die Andruckwirkung von Stempel und Matrize auf das Metall biegt. Die Größe und Form der Stempel und Matrizen bestimmen die richtige Metallform nach einem Abkantpressenvorgang. In den meisten Fällen sind die Matrizen und Stempel so konstruiert, dass sie leicht austauschbar sind, um eine Vielzahl von Aufgaben zu bewältigen.

Häufige Anwendungen für Abkantpressen:

Automobilverkleidungen
Flugzeugzellen
Kunstwerke aus Metall
Möbel
Behälter aus Metall
Viele weitere Blechbearbeitungsanwendungen

Press Brake | Bending Press Processing Supplier Manufacturing in Turkey

What is a press brake?

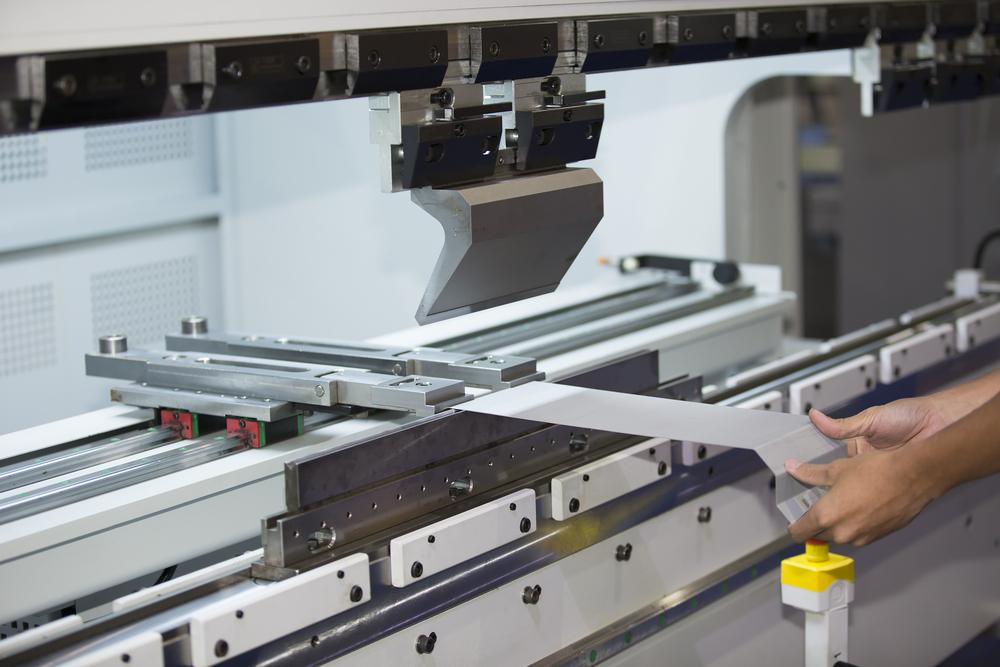
A press brake is a piece of industrial machinery that bends sheet metal. A press brake is generally thin and lengthy in order to bend big quantities of sheet metal. Sheet metal is bent in a press brake by lowering a punch into sheet metal that has been placed on top of a die. A press brake may bend the metal multiple times until it reaches the required shape.

What types of press brakes are there?

The punch must be dropped into the sheet metal using a variety of techniques in order to exert the necessary amount of force needed to bend the metal. Hydraulic, pneumatic, electric, and mechanical force application techniques are all possible. The name of a press brake frequently includes the way that force is applied (e.g. hydraulic press brake, servo electric press brake).

Press brakes may deliver a range of forces as well. This is referred to as tonnage on a press brake; it is a measurement of how many tons of force the press brake is capable of producing. Pneumatic and servo electric presses generate less force than hydraulic presses, which are typically employed to reach very high forces.

The speeds and accuracy of the various press brake types vary as well. The most accurate press brake will often be a servo electric one. Press brakes that are pneumatic or servo-electric are frequently quicker than those that are hydraulic or mechanical.

What must be taken into account while bending a metal using a press brake?


Metals of all kinds may be bent in a wide range of ways using press brakes. The type of metal being bent, the die, the punch, and the bending force must all be taken into account while setting up a bending operation.

Due to the various physical characteristics of different metals, it is crucial to comprehend the metal type. For instance, because to the variations in ductility and strength, a high carbon steel would often be less bendable by a press brake than many aluminum alloys. There is normally a specified minimum bend radius for metals that can be bent without harming the material.

The press brake’s punch and die both have a significant influence on the bending procedure. The metal is laid on top of a hollow piece of material called the die before it is bent. It is made of an extremely sturdy, rigid substance that resembles the required contour of the metal being bent. A solid object called the punch is dropped onto the metal. Both forms must be precisely matched to the bending work since the metal bends as a result of the pressing action of the punch and die on the metal. The size and form of the punches and dies determine the proper metal shape after a press brake operation. In most cases, the dies and the punches are made to be easily interchangeable to handle a variety of jobs.

Common applications for press brakes:

Automotive panels
Airframes
Metal artwork
Furniture
Metal containers
Many other sheet metal forming applications

THERMISCHES BLECHSCHNEIDEN IN DER TÜRKEI

-Laser schneiden
-Laserbearbeitung
-Plasma-Lichtbogenschneiden (PAC)
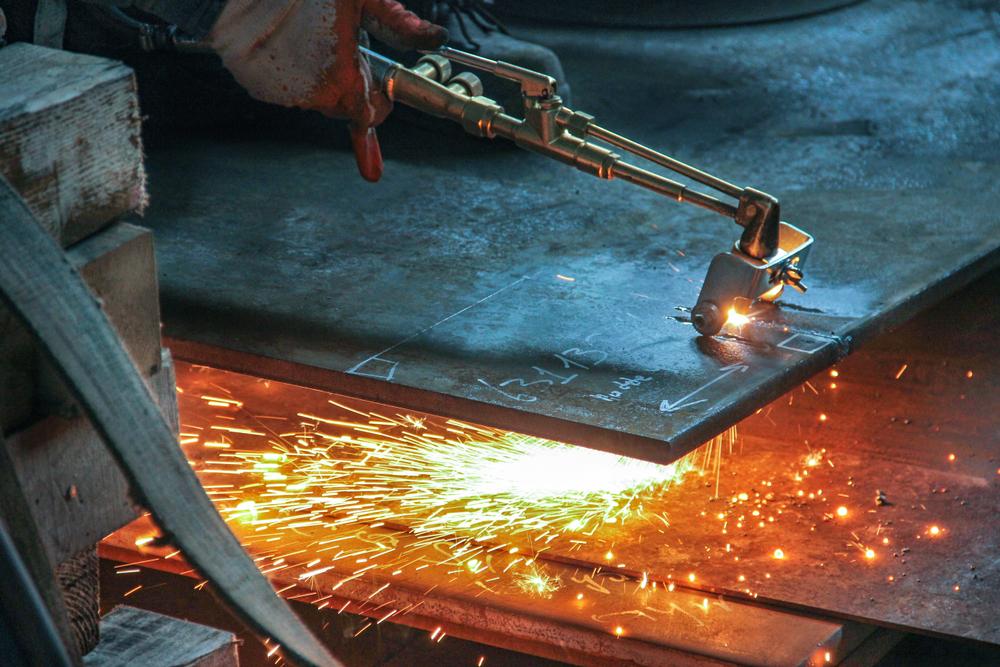
-Autogenschneiden (OFC)

Laserschneiden vs. Plasmaschneiden:

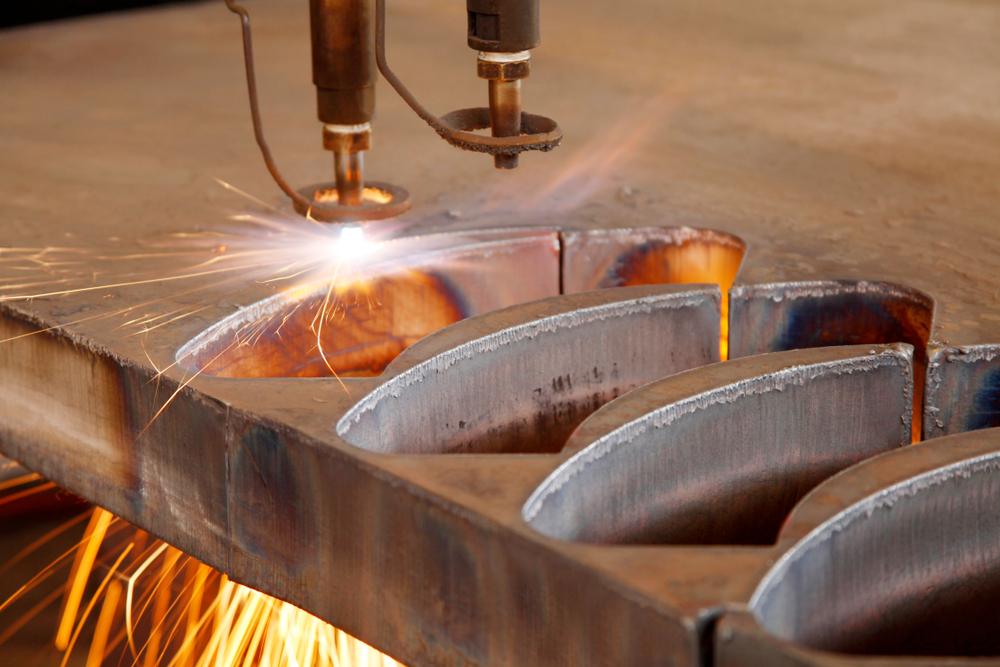
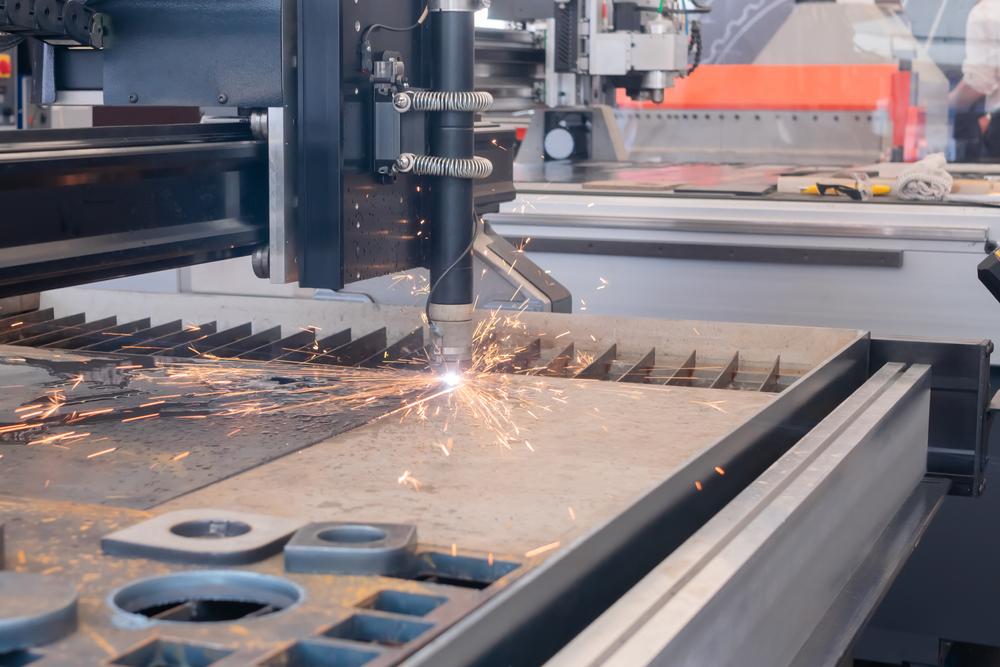
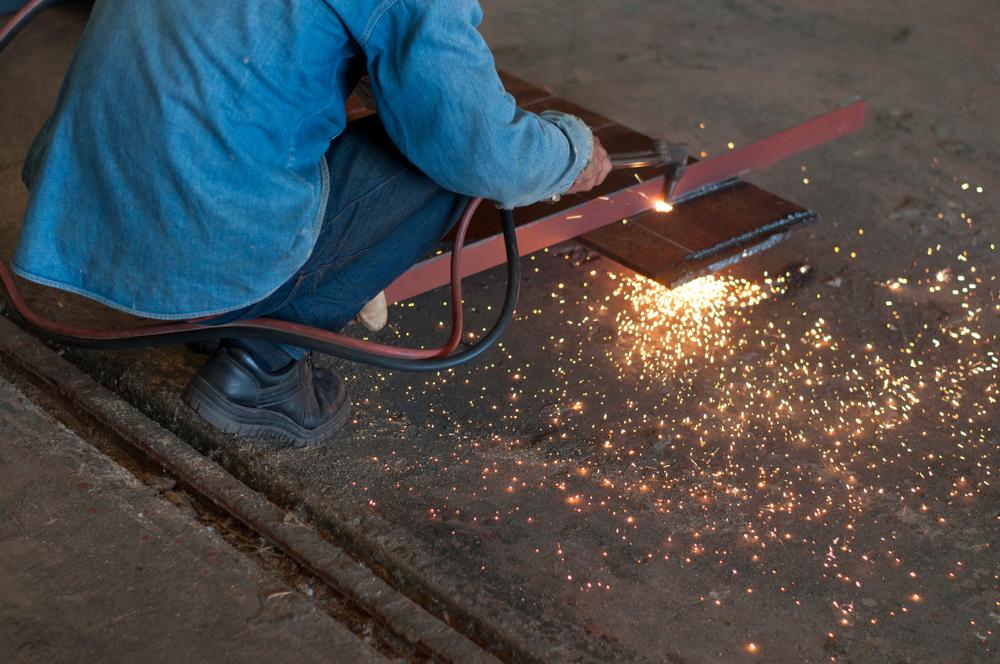
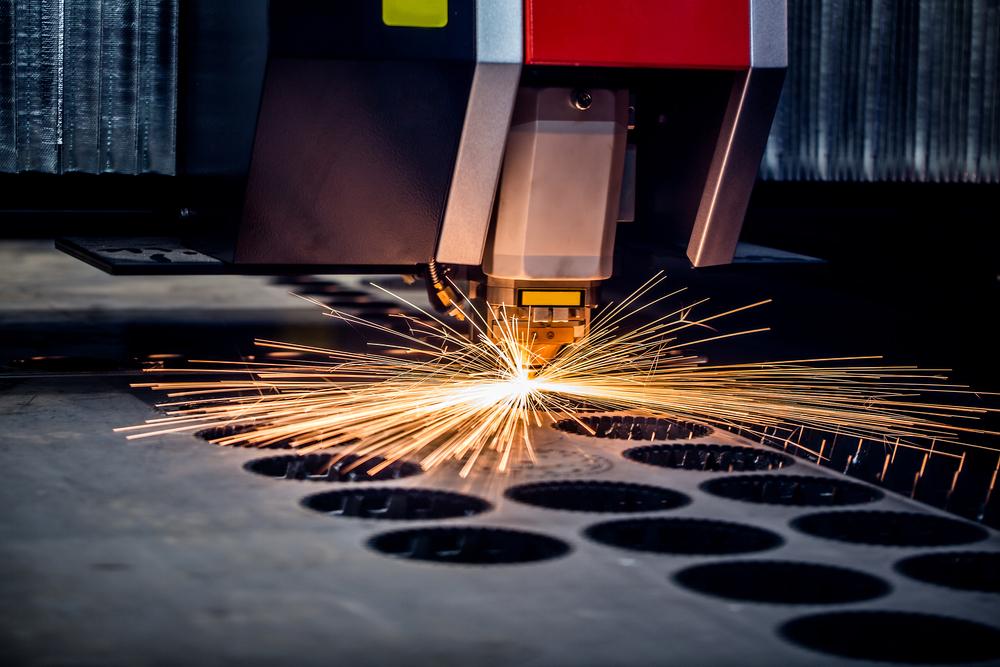
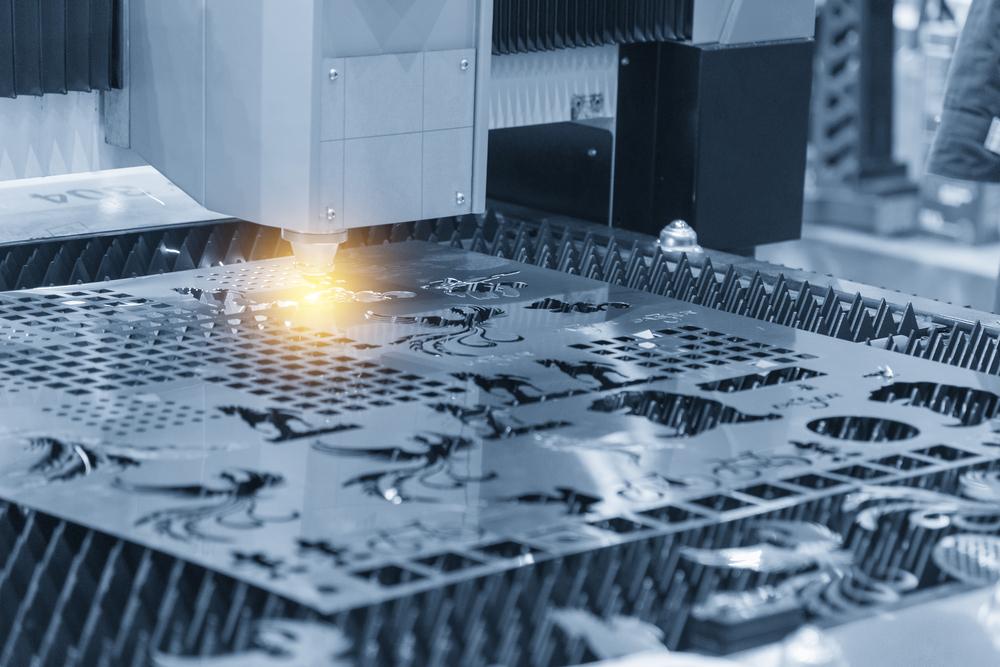
Laser sind teurer im Betrieb, aber sie bieten einen Detailgrad, den das Plasmaschneiden nicht bietet. Daher eignen sich Laser hervorragend zum Gravieren von Details oder zum Ausschneiden kleinerer Formen aus Metall, während Plasma für einfachere Schnitte vorzuziehen ist. Plasmaschneider können dickere Bleche schneiden.

DÉCOUPE THERMIQUE DE TÔLERIE EN TURQUIE

-Découpe au laser
-Usinage laser
-Coupe à l’arc plasma (PAC)
-Oxyfuel Gas Cutting (OFC)

Découpe laser vs découpe plasma :

Les lasers sont plus coûteux à utiliser, mais ils fournissent un degré de détail que la découpe au plasma ne fournit pas. Par conséquent, les lasers sont excellents pour graver des détails ou découper des formes plus petites dans du métal, tandis que le plasma est préférable pour des coupes plus simples. Les coupeurs au plasma peuvent couper des tôles plus épaisses.

THERMAL SHEET METAL CUTTING IN TURKEY

fiber-laser-cutting-machine-sheet-metal Metal in Turkey Modulus Metal Supplier Exporter Manufacturer Service Türkei Turquie
  • Laser Cutting
  • Laser Machining
  • Plasma Arc Cutting (PAC)
  • Oxyfuel Gas Cutting (OFC)

Laser Cutting Vs Plasma Cutting:

Lasers are more expensive to run, but they provide a degree of detail that plasma cutting does not. As a result, lasers are excellent for engraving details or cutting out smaller forms from metal, whereas plasma is preferable for more straightforward cuts. Plasma cutters can cut thicker metal sheets.

FONDERIE DE MOULAGE AU SABLE EN TURQUIE

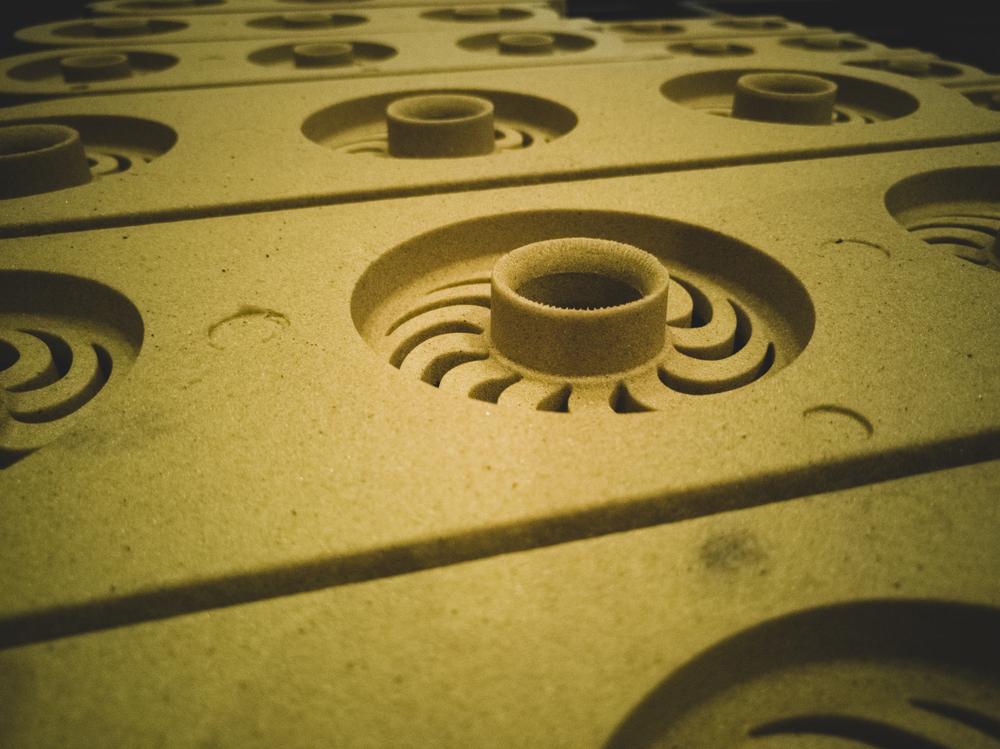
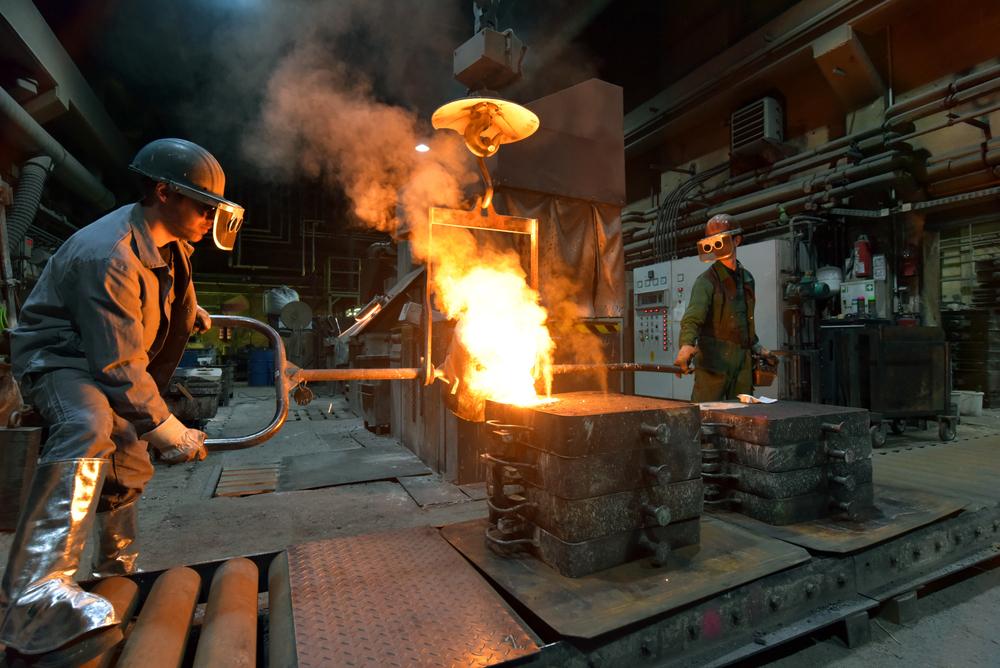
Sand Casting Foundry Products Cast Iron Steel Stainless Casting Turkey

Nous avons une base de fournisseurs certifiés ISO / IATF et nos fournisseurs partenaires sont expérimentés dans la fabrication de machines automobiles, aérospatiales, agricoles et industrielles depuis de nombreuses années.

Capacités de production : jusqu’à 2 000 kg/pièce

Quantité : 1 pièce aux gros volumes de production

Types de motifs : aluminium, bois, poly-uréthane, époxy (araldite)

Types de moulage : automatique, manuel

SABLE VERT
La Méthode:
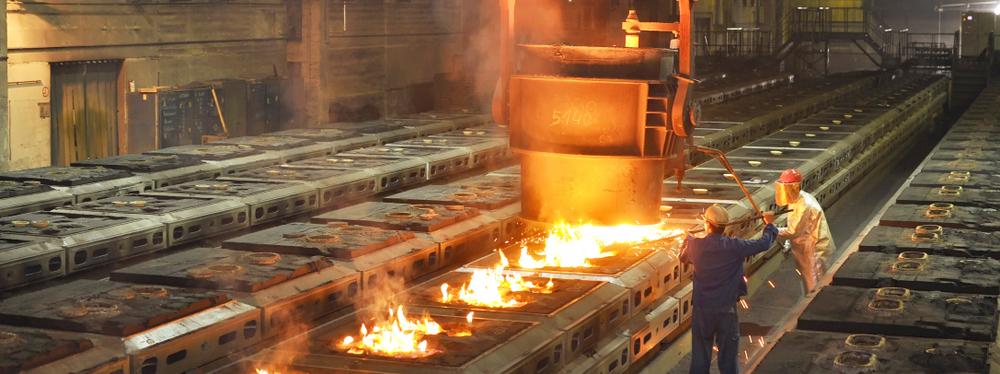
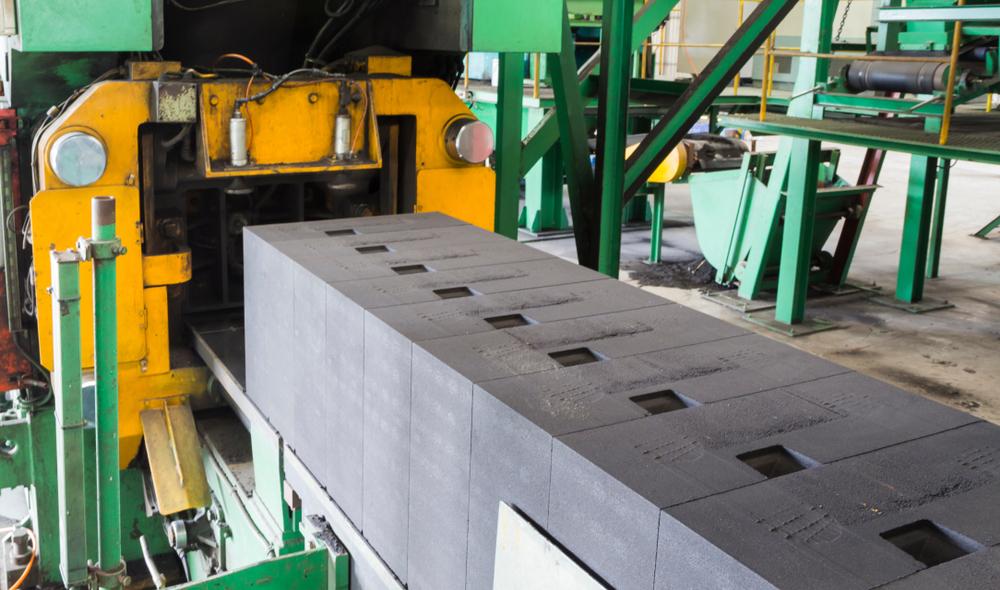
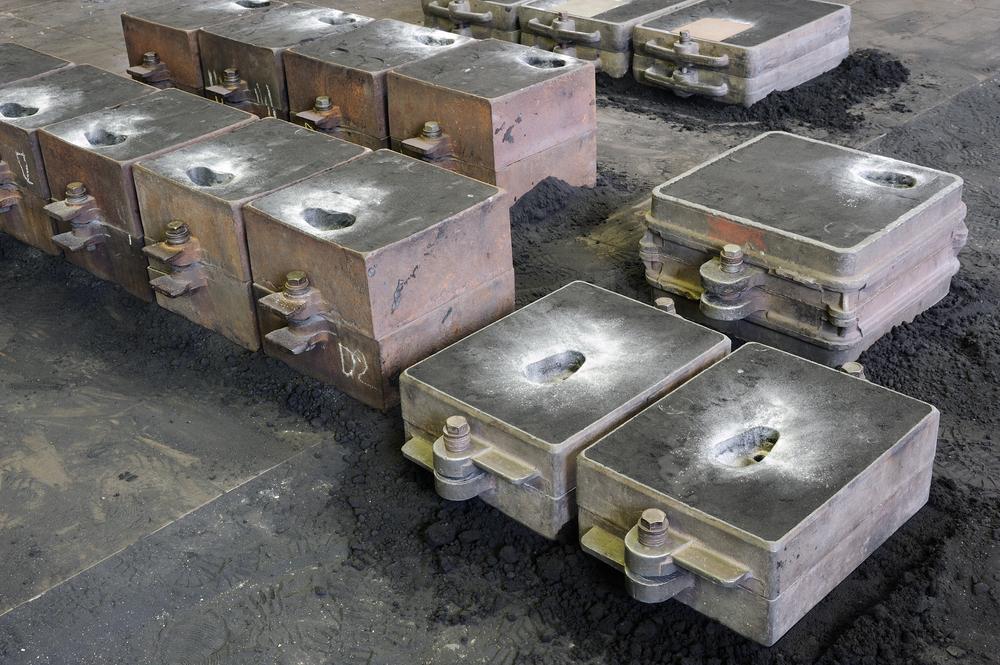
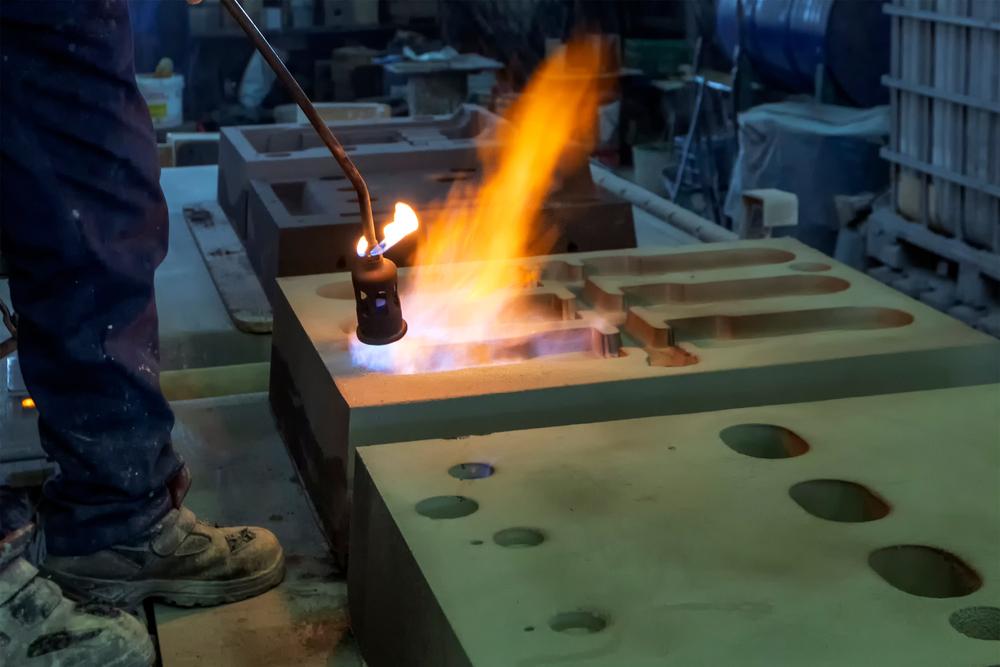
Un mélange de sable et d’argile est emballé autour d’un modèle qui a la forme de moulage souhaitée dans GREEN SAND CASTING. Le motif est ensuite retiré pour révéler la cavité dans laquelle le métal en fusion est coulé. Lorsque le métal se solidifie, le moule est cassé afin d’obtenir la coulée. Lorsque de grands volumes de pièces moulées sont nécessaires, la technique de moulage au sable vert « automatisée » est utilisée et des modèles en aluminium sont utilisés car ils peuvent résister à l’usure des moulages fréquents. Le processus de moulage au sable vert « manuel » est utilisé lorsque de petites quantités de moulages sont nécessaires. Il utilise des motifs en bois car ils sont bon marché. Le compactage du moule est effectué manuellement à l’aide de pilonneuses à main, ce qui rend le moulage lent et laborieux.

Caractéristiques du processus : processus de mise en forme primaires, discrets

Informations techniques

La majorité des alliages, des aciers et des fontes à base d’aluminium et de cuivre conviennent à la méthode. Le matériau le plus couramment utilisé est la fonte. La méthode n’est pas adaptée aux métaux réfractaires ou réactifs.

Angle de dépouille : 1-5°

Qualité de surface : médiocre.

Tolérance d’usinage : 1,5-6 mm.

Section minimale : Typiquement 3 mm pour les alliages légers, 6 mm pour les alliages ferreux.

Material Grades:

EN 1561 / Gris (Flake Graphite) :EN GJL 100, EN GJL 150, EN GJL 200, EN GJL 250, EN GJL 300, EN GJL 350

EN 1563 / Nodulaire (Sphéroïdal, Ductile): EN GJS 350 22, EN GJS 350 22 LT, EN GJS 400 15U<30mm, EN GJS 400 18, EN GJS 400 18 LT, EN GJS 400 18U, EN GJS 450 10,EN GJS 500 7, EN GJS 600 3, EN GJS 700 2 coulé et normalisé, EN GJS 700 2 trempé et revenu, EN GJS 800 2 coulé et normalisé, EN GJS 800 2 trempé et revenu, EN GJS 900 2 coulé et normalisé, EN GJS 900 2 trempé et revenu

EN 1562 Malléable : cœur noir, perlitique, cœur blanc

Aciers au carbone, aciers inoxydables, aciers alliés

Aluminium et ses alliages.

Utilisations typiques:
Il existe de nombreuses applications du moulage au sable vert. Les bases de machines-outils, les structures et autres composants, les carters de pompe, les blocs moteurs à combustion interne et les culasses, les carters de transmission, les ébauches d’engrenages, les vilebrequins et les bielles en sont des exemples typiques.

SABLE SEC
Comme les moules en sable sec sont plus résistants et plus rigides, ils ont été largement utilisés dans la fabrication de pièces moulées lourdes massives. Pour les aciers coulés, du sable “skin-dry” (surface du moule séchée uniquement) est appliqué.

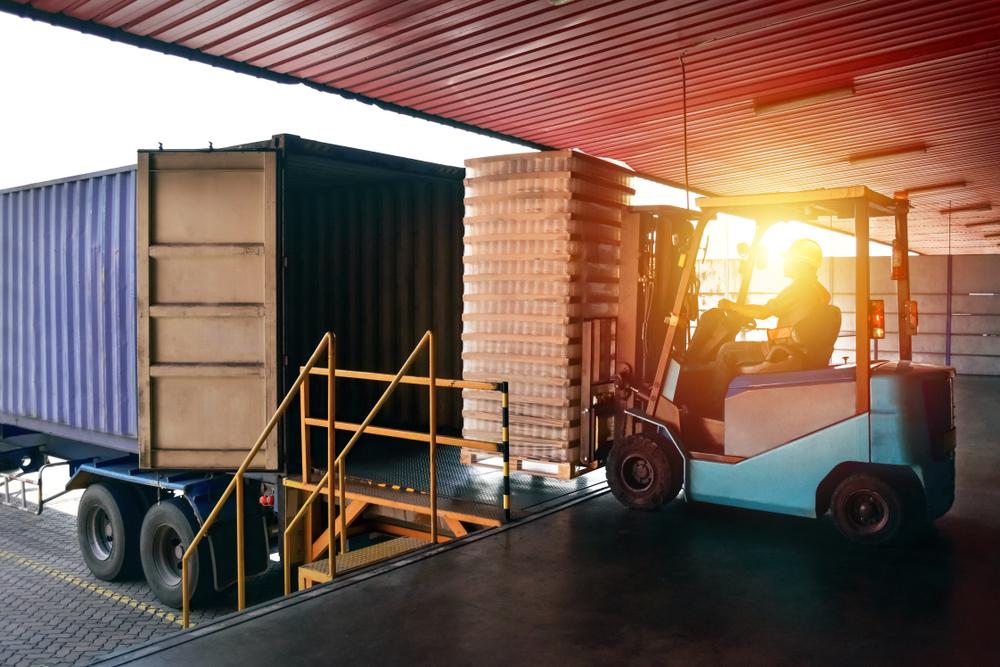
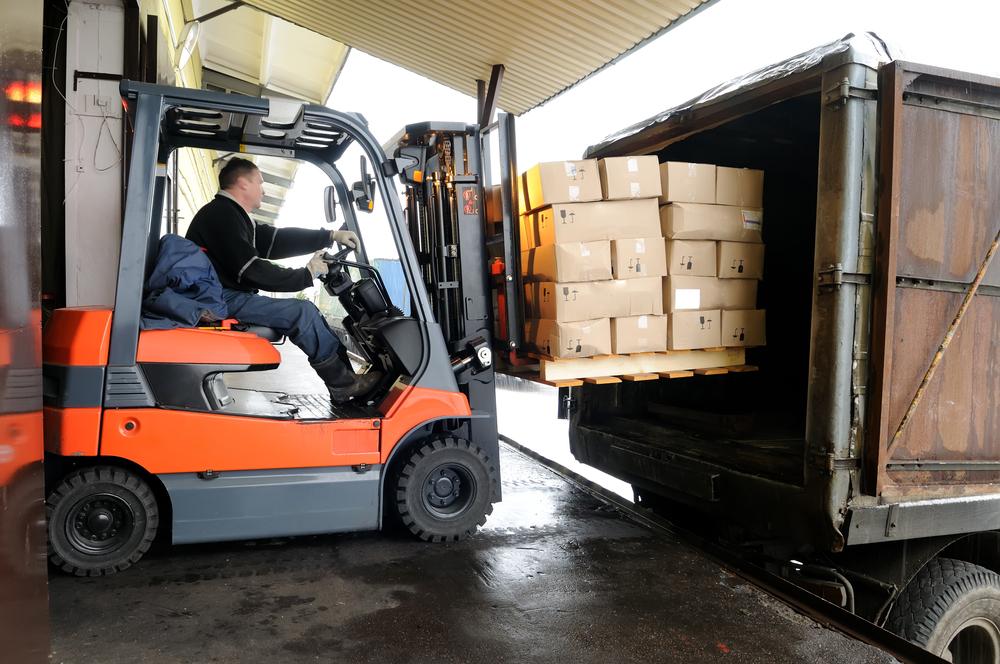
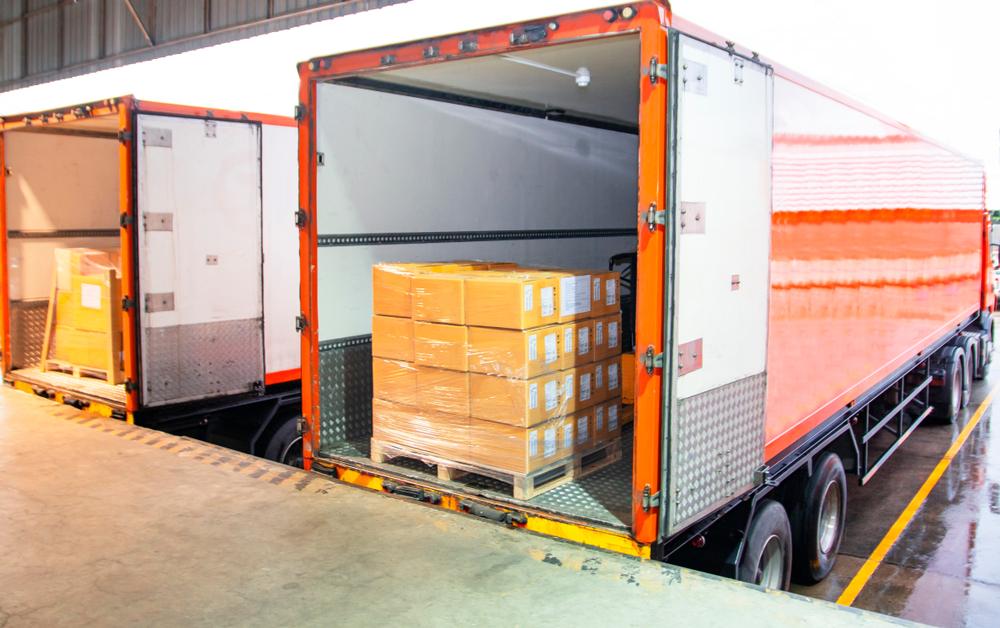
Inspecciones de carga y descarga de contenedores y camiones en Turquía

Servicios de inspección de carga y descarga de contenedores en Turquía

Proceso de inspección de carga:

Registros de condiciones meteorológicas, tiempos de llegada de contenedores, registros de contenedores de envío
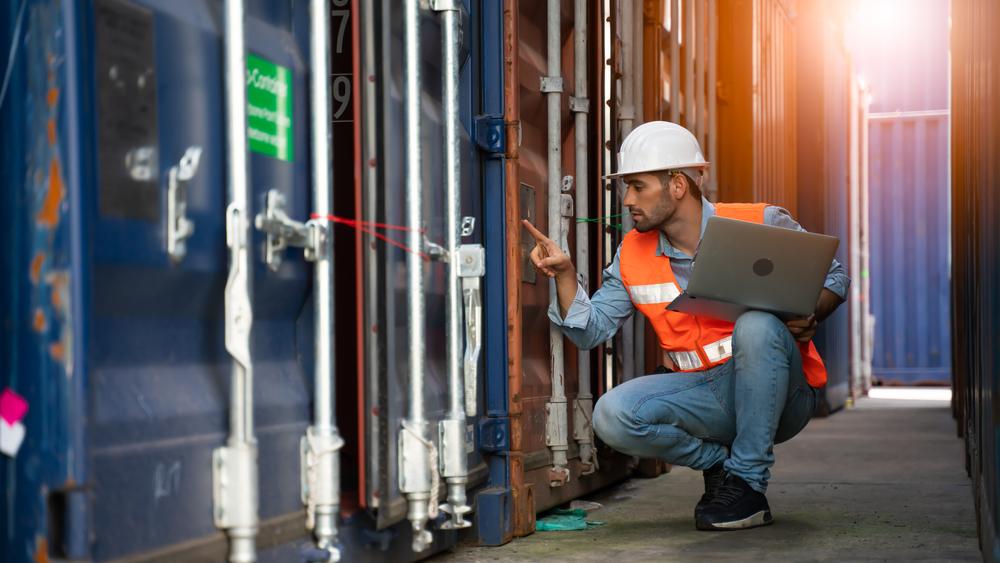
Inspección completa de contenedores
Comprobación de cantidad
Selección aleatoria de cajas de muestra para controlar
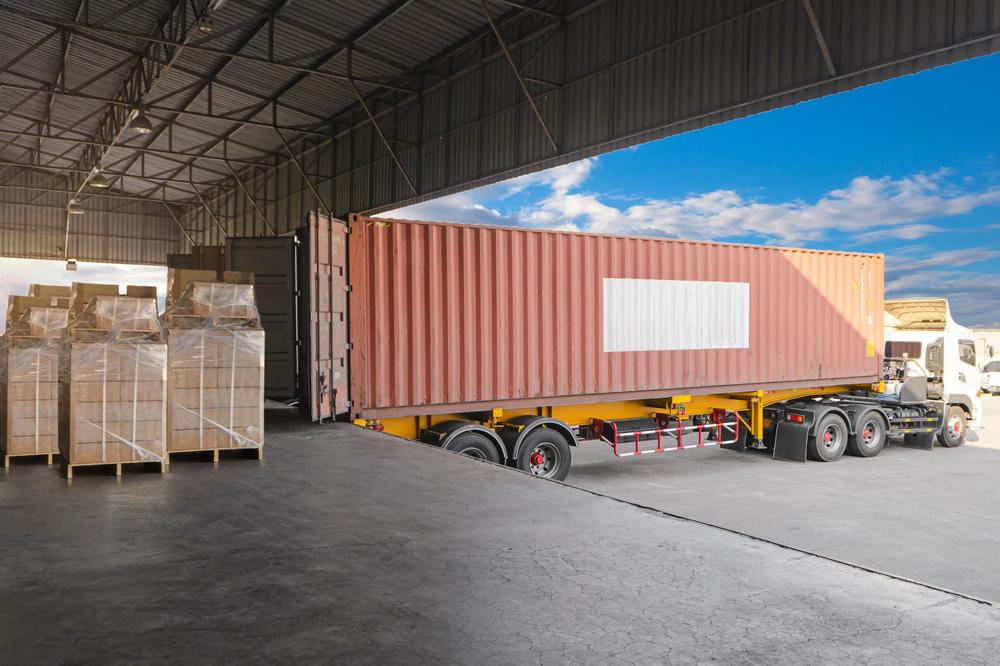
Supervisar el proceso de carga/descarga para garantizar un manejo adecuado, minimizar la corrupción Maximizar la utilización del espacio
Selle el contenedor con la aduana
Anote el número de precinto y la hora de salida del contenedor

Proceso de inspección de descarga:
Hora de llegada del contenedor.
Examinando el proceso de apertura del contenedor.
Comprobación de la validez de los documentos de descarga
Verifique la cantidad, el empaque y la etiqueta del artículo
Observe la descarga para ver si las mercancías se dañan durante estos procesos.

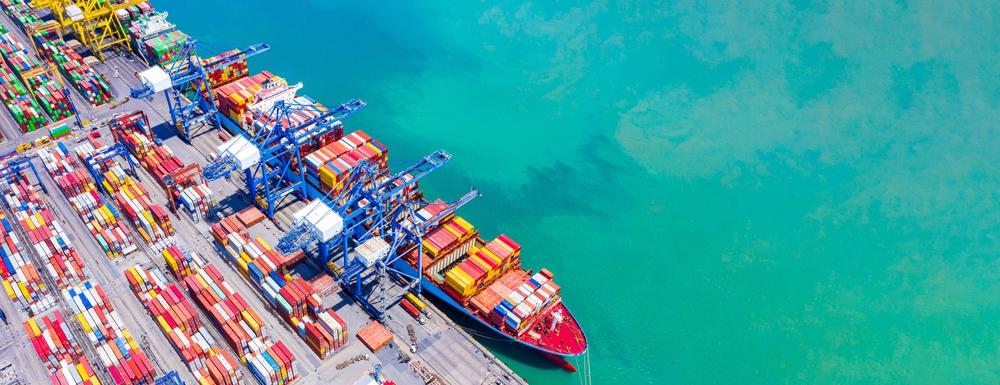
Puertos:

Mersin: MIP

Asyaport: Tekirdağ

SafiPort: Derince

Marport: İstanbul

Kumport: İstanbul

Petlim: İzmir

Mardaş: İstanbul

DP World: Kocaeli

Gemport: Bursa

Limakport: İskenderun

Yılport: Gebze

İzmir Alsancak limanı

Evyapport: Kocaeli

Ege Gübre

Port akdeniz: Antalya, Konyaaltı

Haydarpaşa: İstanbul

Nemport: İzmir, Aliağa

Borusan: İstanbul

Trabzon port: Trabzon

Çelebi bandırma: Balıkesir

Tekirdağ Ceyport

Samsunport

Assanport: Hatay

RodaPort: Bursa

Limaş: Kocaeli

Karasu port: Sakarya

Akçansa port: Samsun