Services d’inspection de chargement et de déchargement de conteneurs
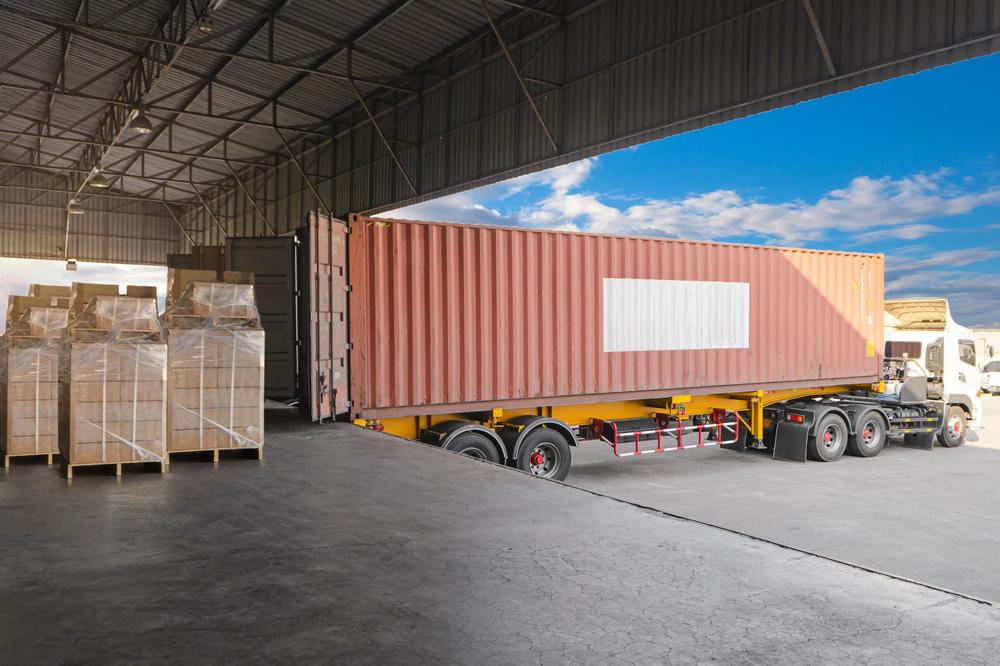
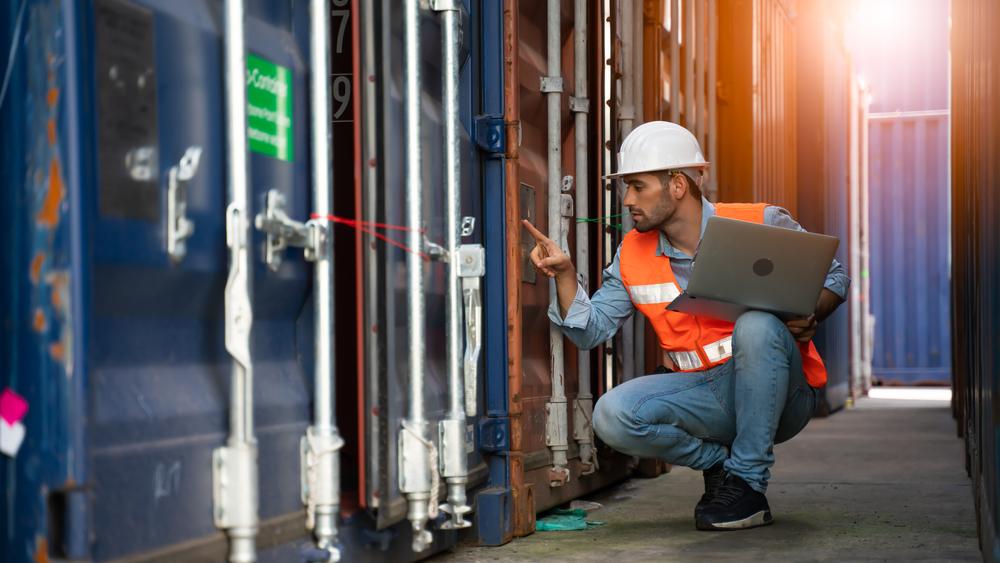
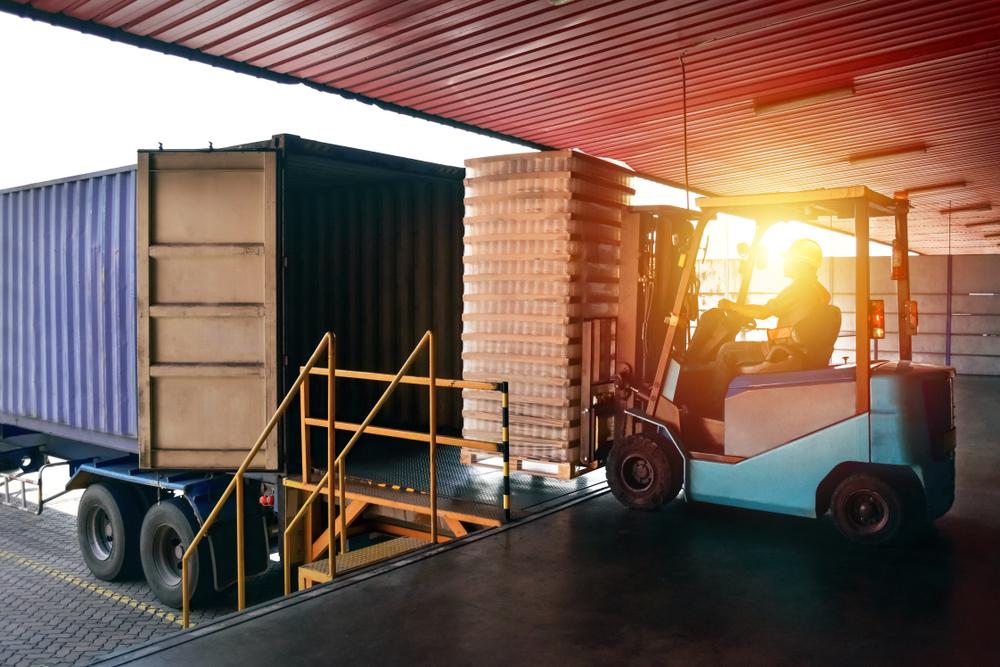
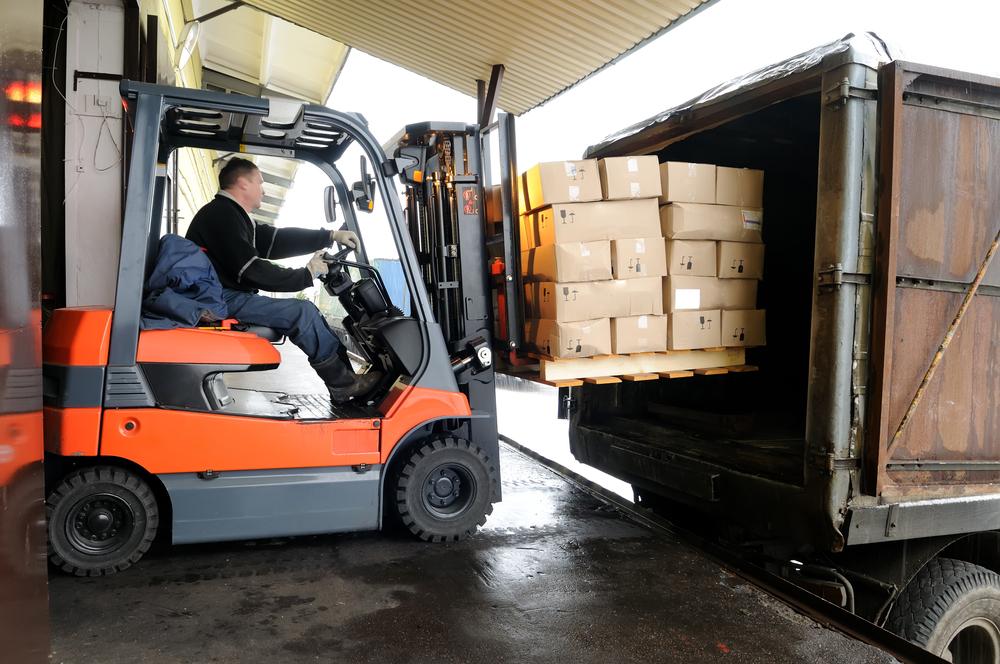
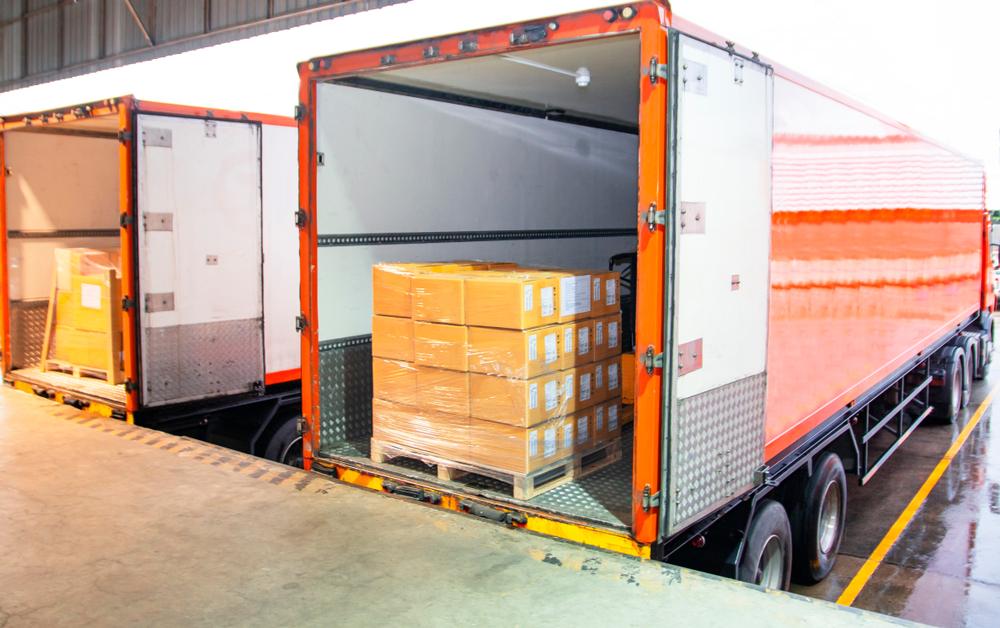
Processus d’inspection de chargement : Registres des conditions météorologiques, heures d’arrivée des conteneurs, registres des conteneurs d’expédition Inspection complète du conteneur Vérification de la quantité Sélection aléatoire de boîtes d’échantillons à contrôler Surveiller le processus de chargement/déchargement pour assurer une manipulation correcte, minimiser la corruption Maximiser l’utilisation de l’espace Sceller le conteneur avec les douanes Notez le numéro du scellé et l’heure de départ du conteneur
Processus d’inspection de déchargement : Heure d’arrivée du conteneur Examen du processus d’ouverture des conteneurs Vérification de la validité des documents de déchargement Vérifier la quantité, l’emballage et l’étiquette de l’article Observez le déchargement pour voir si les marchandises sont endommagées pendant ces processus
Vous cherchez à développer la qualité de votre fournisseur mais vous ne savez pas vers qui vous tourner ?
Besoin d’aide pour la récupération de la qualité ou l’exécution des normes de qualité ?
Laissez-nous vous guider avec les services d’ingénierie résidente. Toute organisation peut développer sa qualité avec de petits changements progressifs.
-Gestion de projet
-Démarrage d’une nouvelle pièce de production
-Gestion APQP/PPAP
-Visites périodiques des fournisseurs
-Gestion des non-conformités
-Gestion du changement
-Suivi des révisions
-Mesures et contrôles sur site
-Approbations PPAP sur site
-Formation des fournisseurs pour les spécifications et les normes des clients sur les dessins d’ingénierie
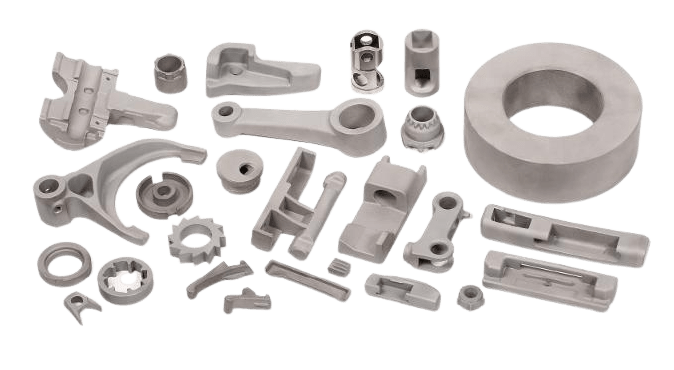
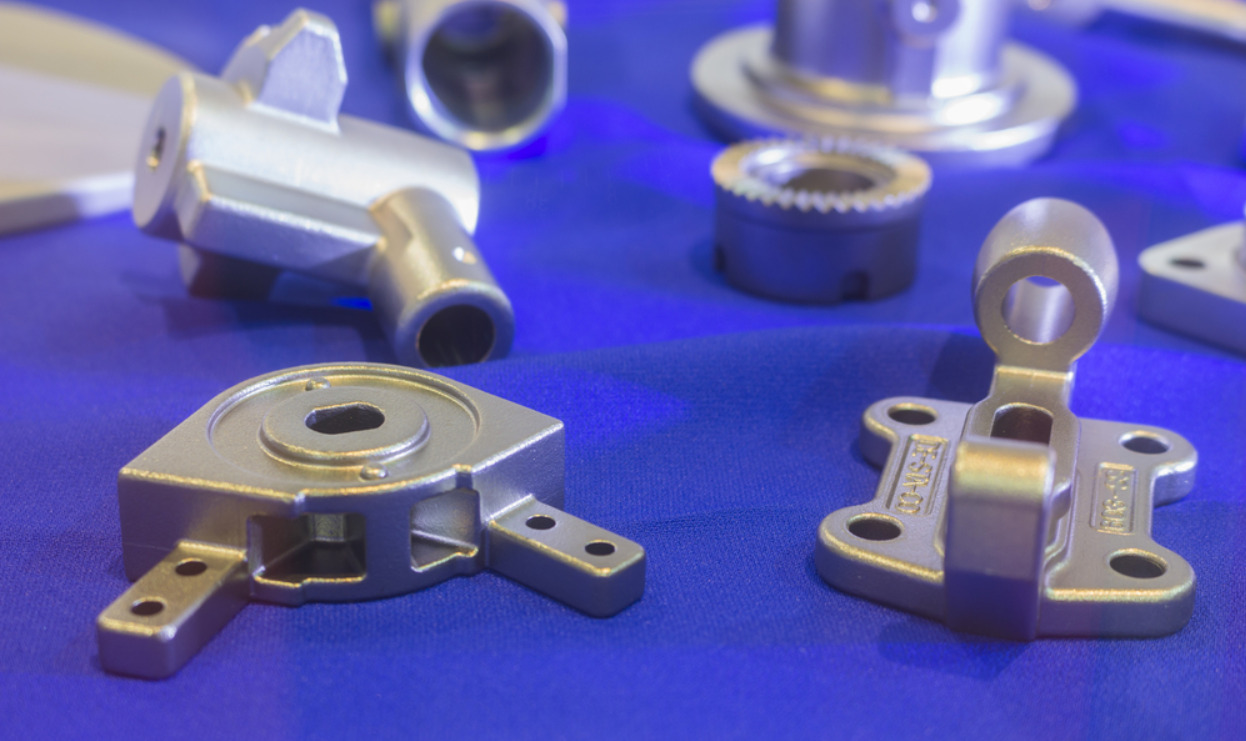
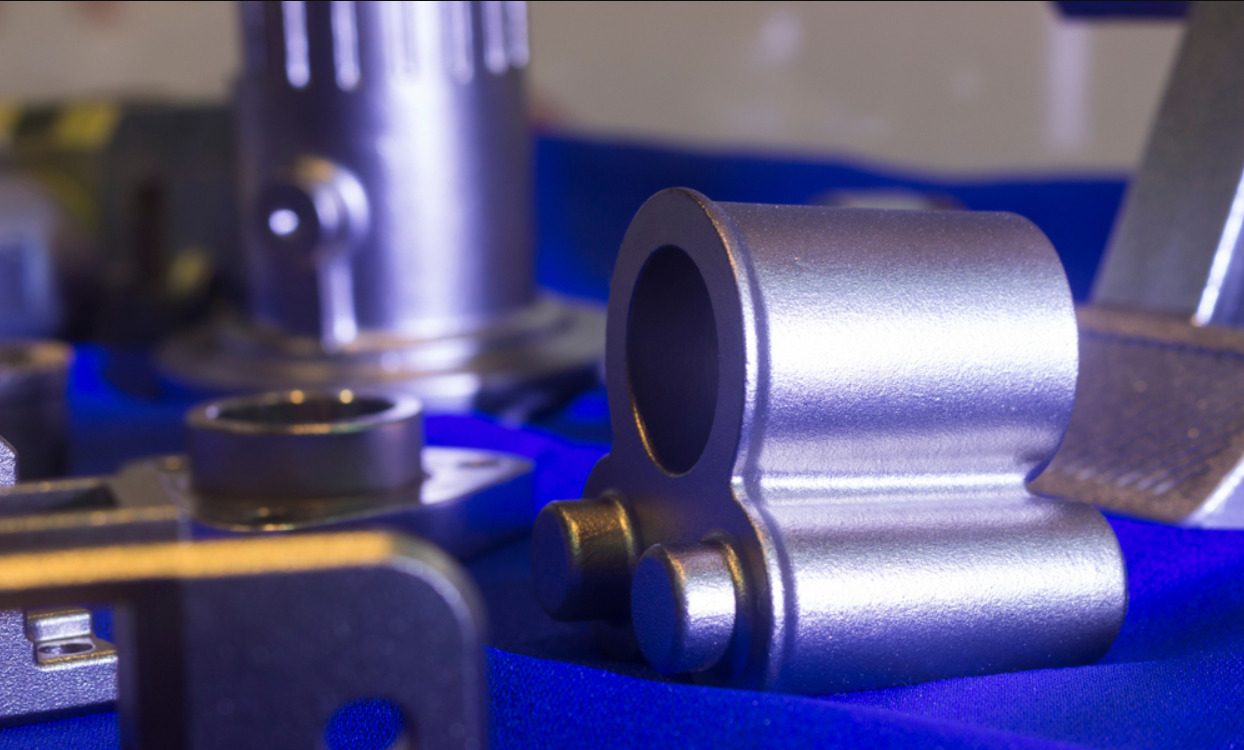
Modulus Metal dispose d’une base de fournisseurs de moulage de précision certifié ISO / IATF et nos fournisseurs partenaires sont expérimentés dans la fabrication de machines automobiles, aérospatiales, agricoles, biomédicales et industrielles depuis de nombreuses années.
Capacités de production : 1g à 50 kg /pièce
Quantité : Moyens à grands volumes de production
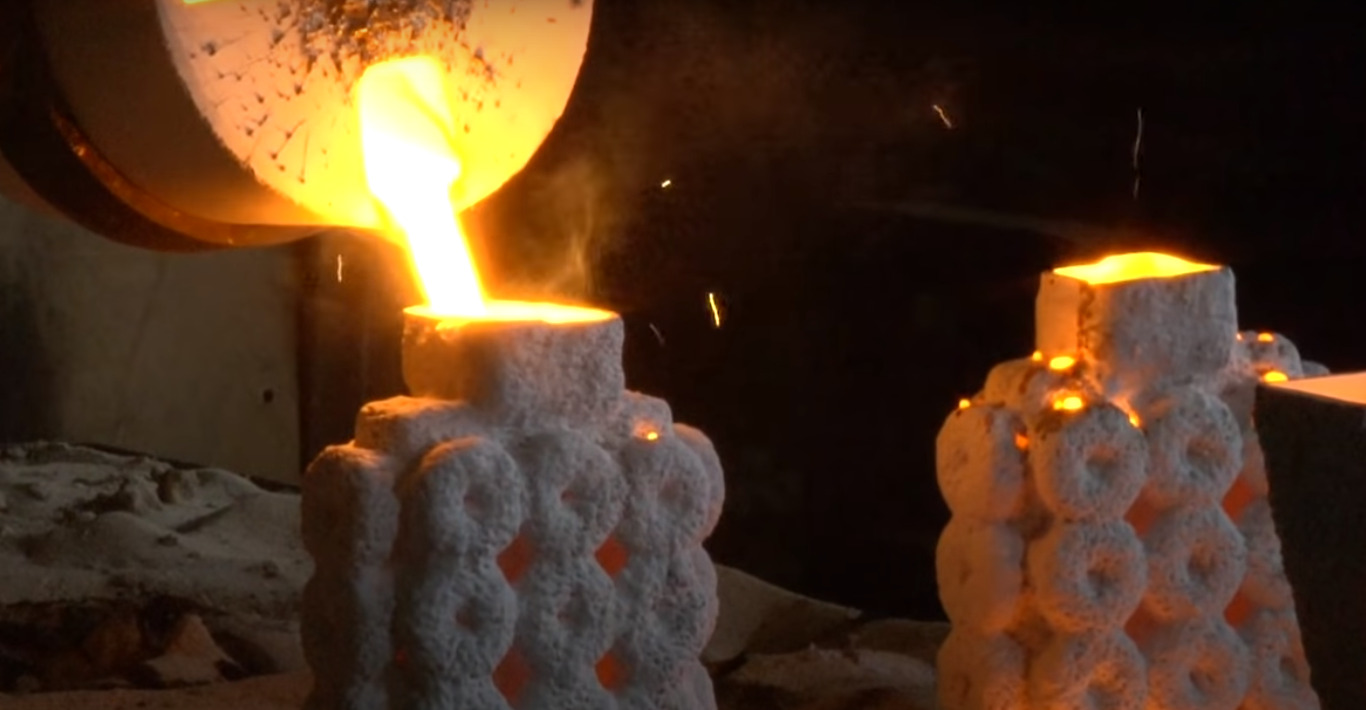
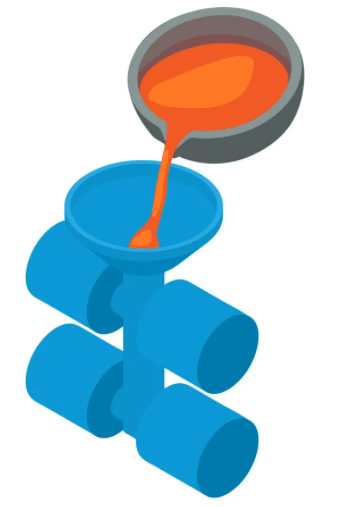
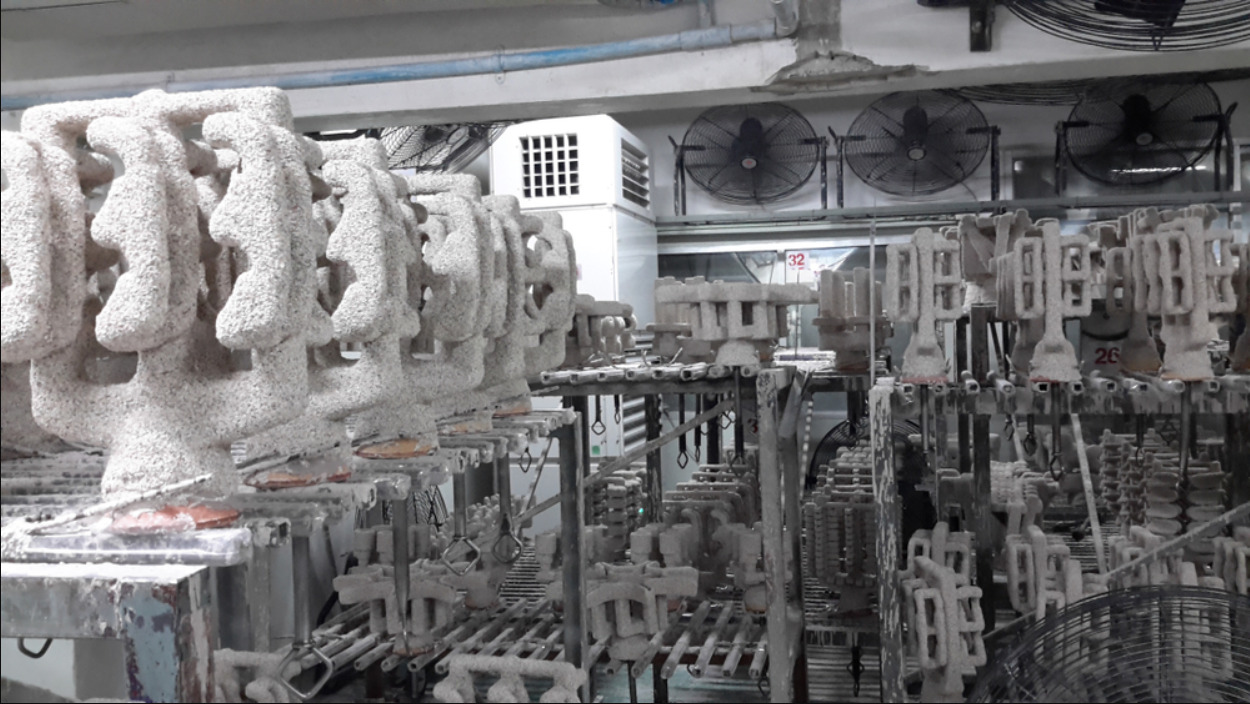
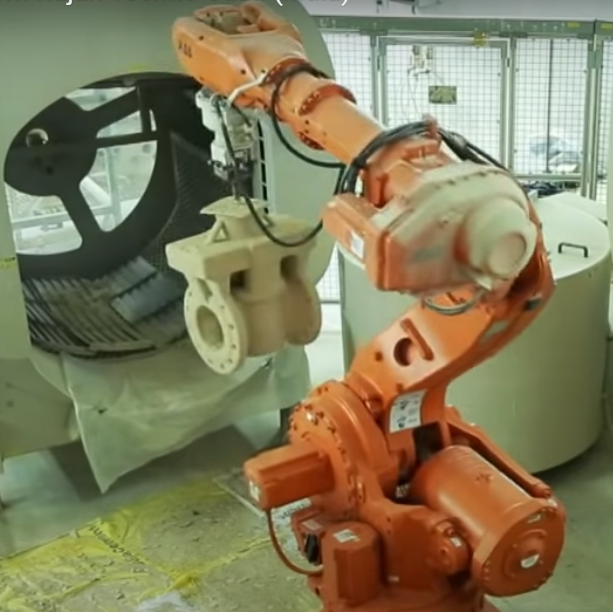
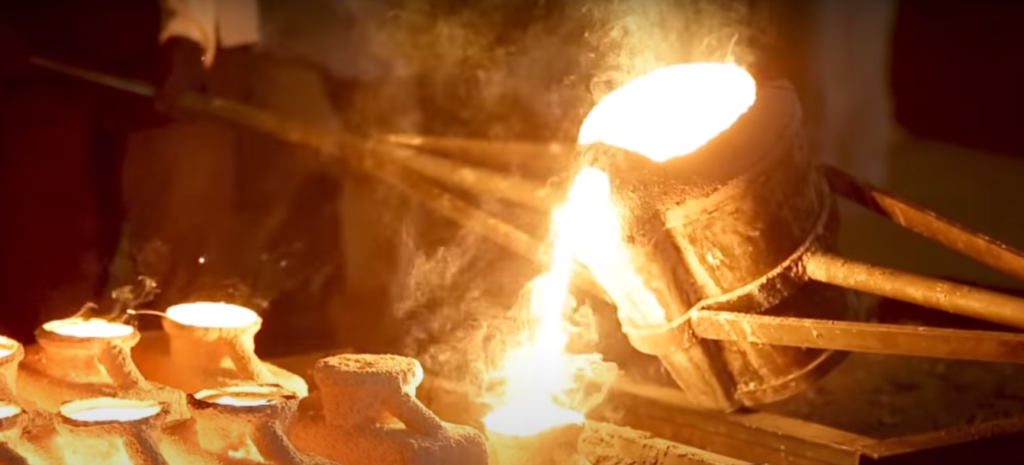
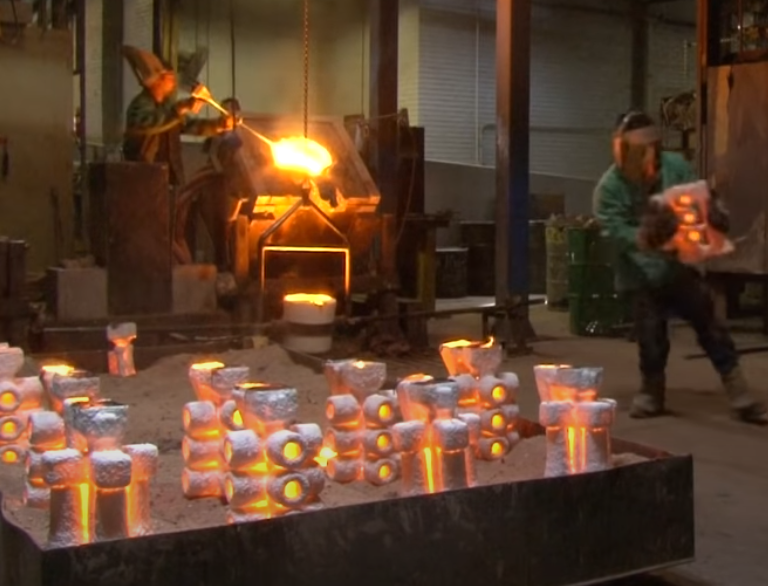
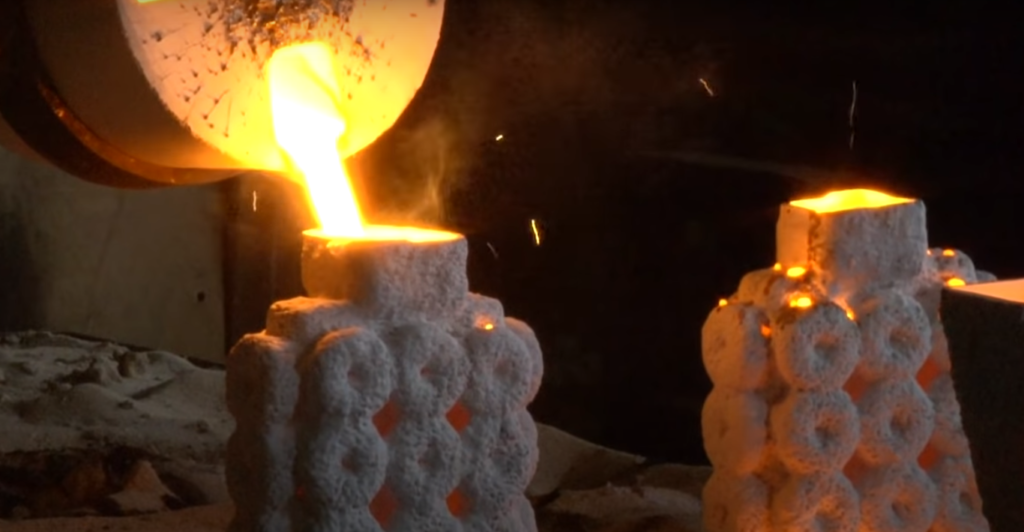
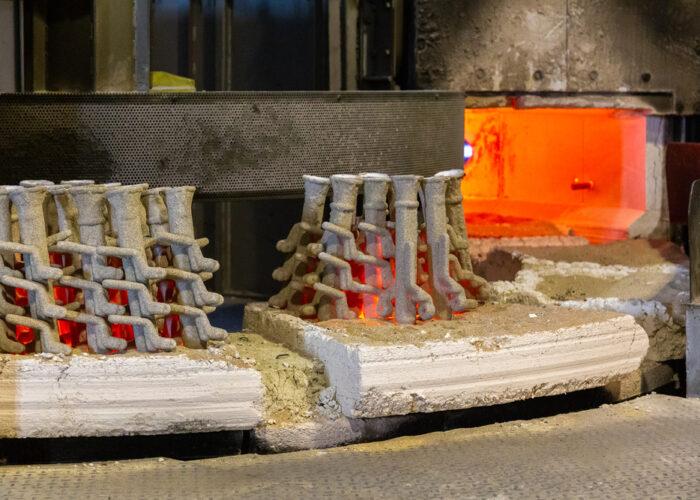
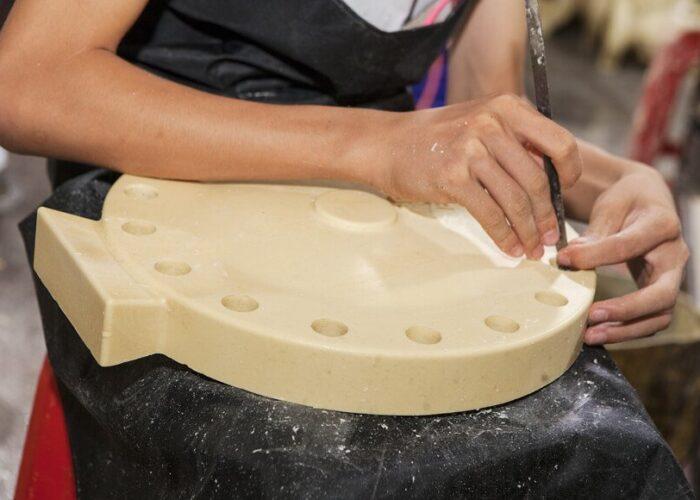
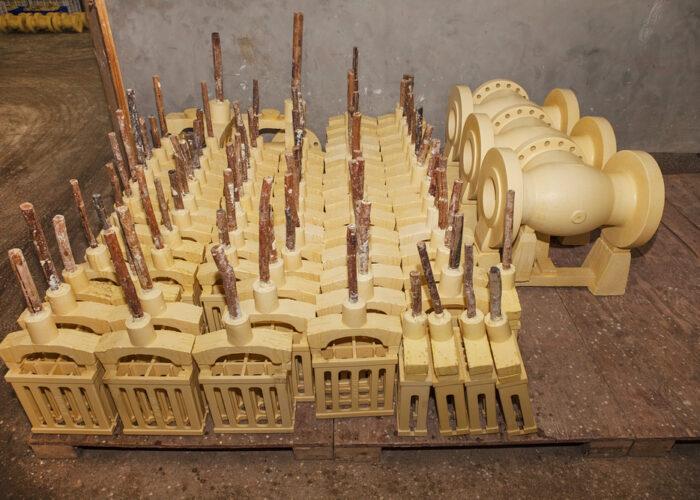
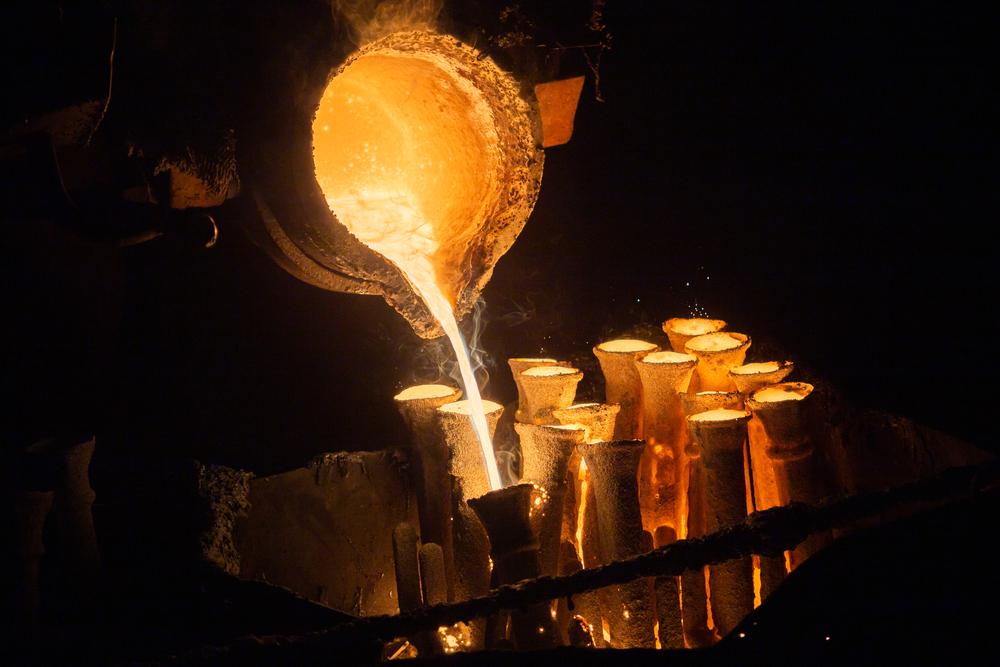
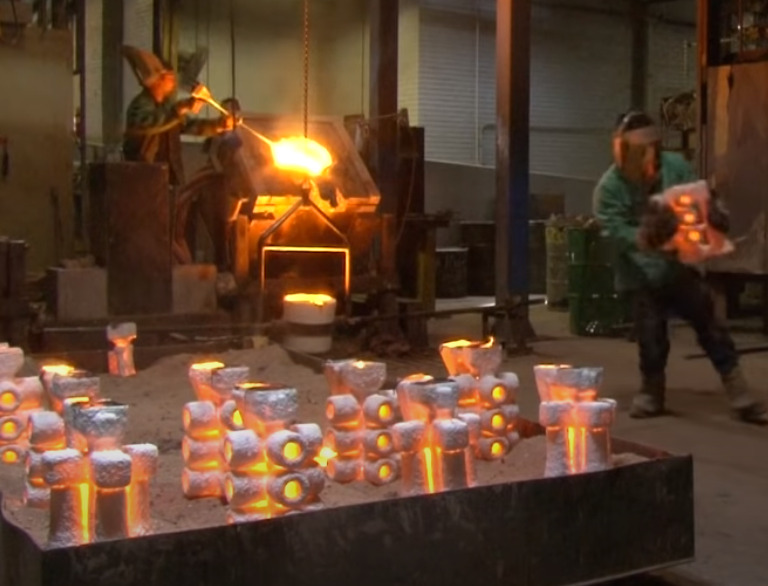
La méthode Les modèles de cire sont créés dans en moulage à la cire perdue puis construits sur un arbre avec des systèmes d’alimentation et de gating. Le modèle de cire est plongé dans une suspension réfractaire, puis recouvert de stuc réfractaire et laissé sécher pendant plusieurs heures. C’est la couche initiale. La méthode est répétée plusieurs fois, généralement jusqu’à l’obtention de 8 couches de réfractaire. La coque de revêtement en céramique est illustrée ici. La cire est ensuite fondue et la coque en céramique est cuite avant que le métal en fusion n’y soit coulé. Lorsque des portions fines et complexes sont impliquées, la pression d’air, le vide ou la pression centrifuge peuvent être utilisés pour assurer le remplissage complet du moule. Pour retirer les moulages, le moule est cassé. La plupart des métaux avec des températures de fusion inférieures à 2500°K (2227°C) peuvent être traités en utilisant cette méthode. Parce que le motif en cire est fondu, les structures avec des courbes, des contre-dépouilles, des bossages, des évidements, etc. peuvent être assez compliquées. Le processus de la cire perdue en est un autre nom.
Caractéristiques du procédé : Procédé de mise en forme primaire , Discret
Caractéristiques du procédé : Procédé de mise en forme primaire , Discret
Informations techniques
Temps de cycle limité par le transfert de chaleur hors coulée. L’utilisation de plusieurs moules a permis d’augmenter la cadence de production. La méthode fournit une réplication très détaillée.
Utilisations typiques
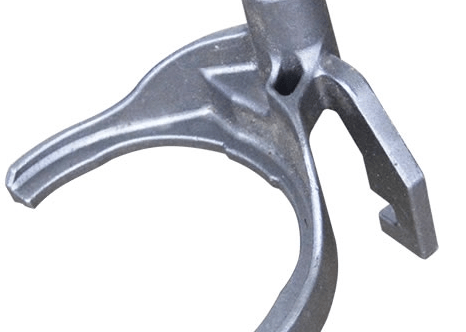
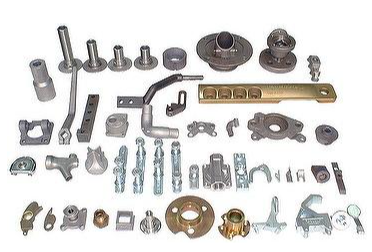
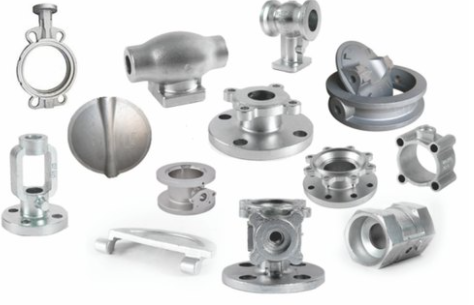
Les petites pièces automobiles et industrielles complexes, les bijoux, les implants dentaires, la statuaire, la sculpture sur métal et les objets décoratifs sont des applications courantes.
Modulus Metal verfügt über eine ISO / IATF-zertifizierte Lieferantenbasis für Feinguss und unsere Partnerlieferanten verfügen über langjährige Erfahrung in der Herstellung von Automobil-, Luft- und Raumfahrt-, landwirtschaftlichen, biomedizinischen und industriellen Maschinen.
Produktionskapazität: 1 g bis 50 kg / Stück
Menge: Mittlere bis große Produktionsmengen
Die Methode Wachsmodelle werden im FEINGUSS hergestellt und dann auf einem Baum mit Fütterungs- und Gattersystemen aufgebaut. Das Wachsmodell wird in feuerfeste Aufschlämmung getaucht, dann mit feuerfestem Stuck bedeckt und viele Stunden trocknen gelassen. Dies ist die Erstbeschichtung. Das Verfahren wird mehrmals durchgeführt, normalerweise bis 8 Schichten aus feuerfestem Material erhalten werden. Hier ist die keramische Einbettmasse abgebildet. Das Wachs wird dann ausgeschmolzen und die Keramikschale gebacken, bevor das geschmolzene Metall hineingegossen wird. Wenn es sich um komplizierte, dünne Teile handelt, können Luftdruck, Vakuum oder Zentrifugaldruck verwendet werden, um ein vollständiges Füllen der Form sicherzustellen. Um die Gussteile zu entfernen, wird die Form aufgebrochen. Die meisten Metalle mit Schmelztemperaturen unter 2500 K (2227 °C) können mit diesem Verfahren verarbeitet werden. Da das Wachsmuster ausgeschmolzen wird, können Strukturen mit Rundungen, Hinterschneidungen, Vorsprüngen, Vertiefungen usw. ziemlich kompliziert sein. Das Wachsausschmelzverfahren ist ein anderer Name dafür.
Verfahrensmerkmale : Urformverfahren , Diskret
Designrichtlinien Komplexe Formen mit Rundungen, Hinterschnitten, Vorsprüngen, Aussparungen usw. Ideal für kompakte dreidimensionale Formen.
Technische Information
Durch Wärmeübertragung aus dem Gussteil begrenzte Zykluszeit. Die Verwendung mehrerer Formen steigerte die Produktionsrate. Das Verfahren bietet eine große Detailreplikation.
Typische Verwendungen
Kleine komplexe Automobil- und Industrieteile, Schmuck, Zahnimplantate, Statuen, Metallskulpturen und dekorative Objekte sind gängige Anwendungen.
Andere Arten von Feinguss Modul Metall dient:
CLA / CLV, Replikat, Vakuum-Feinguss
Standardreferenzen:
VDG P690
DIN 406-10 Technische Zeichnungen; Maßeintragungen; Begriffe, allge-meine Grundlagen
DIN 406-11 Technische Zeichnungen; Maßeintragungen; Grundlagen der Anwendung
DIN 406-11 Beiblatt 1 – Technische Zeichnungen – Maßeintragungen – Teil11: Grundlagen und Anwendung; Ausgang der Bearbei-tung an Rohteilen
DIN 406-12 Technische Zeichnungen; Maßeintragungen; Eintragung von Toleranzen für Längen- und Winkelmaße
DIN 1451 Teil 1–4 Schriften – Serifenlose Linear-Antiqua
DIN ISO 5459 Technische Zeichnungen; Form- und Lagetolerierung; Bezüge und Bezugssysteme für geometrische Toleranzen
DIN EN ISO 1101 Geometrische Produktspezifikation (GPS) – Geometrische Tolerierung – Tolerierung von Form, Richtung, Ort und Lauf
DIN EN ISO 1302 Geometrische Produktspezifikation (GPS) – Angabe der Ober-flächenbeschaffenheit in der technischen Produktdokumen-tation
DIN EN ISO 1302 Berichtigung 1 – Geometrische Produktspezifikation (GPS) – Angabe der Oberflächenbeschaffenheit in der technischen Produktdokumentation; Berichtigung zu DIN EN ISO 1302 (2002-06)
DIN EN ISO 5459 Norm-Entwurf – Geometrische Produktspezifikation (GPS) – Geometrische Tolerierung – Bezüge und Bezugssysteme
DIN EN ISO 8062-2Geometrische Produktspezifikation (GPS) – Maß-, Form- und Lagetoleranzen für Formteile – Teil 2: Regeln
DIN EN ISO 8062-3Geometrische Produktspezifikation (GPS) – Maß-, Form- und Lagetoleranzen für Formteile – Teil 3: Allgemeine Maß-, Form- und Lagetoleranzen und Bearbeitungszugaben für Gussstücke
DIN ISO 19959 Visuelle Überprüfung der Oberflächenbeschaffenheit von Feingussstücken – Stahl, Nickellegierungen und Cobaltlegie-rungen
BDG-Richtlinie P 510Maßliche Erstbemusterung auf der Basis von 3D-CAD-Daten
VDG-Merkblatt P 701Kennzeichnung von Gussteilen
ASTM
ASTM
A
A957
STANDARD SPECIFICATION FOR INVESTMENT CASTINGS, STEEL AND ALLOY, COMMON REQUIREMENTS, FOR GENERAL INDUSTRIAL USE
ASTM
B
B403
STANDARD SPECIFICATION FOR MAGNESIUM-ALLOY INVESTMENT CASTINGS
ASTM
B
B618
STANDARD SPECIFICATION FOR ALUMINUM-ALLOY INVESTMENT CASTINGS
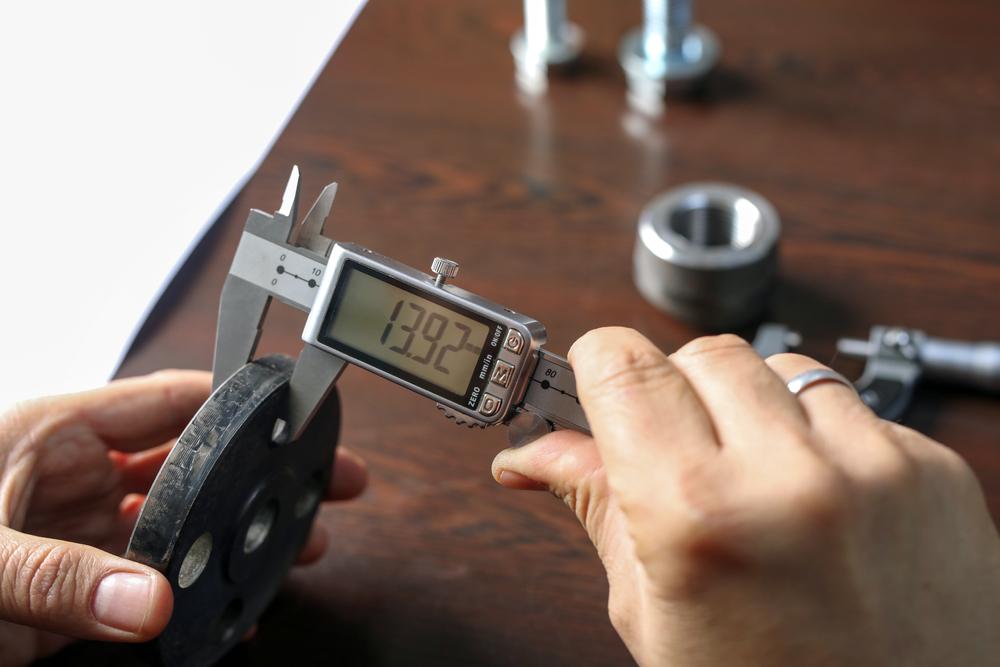
Controlliamo le parti in base alle tue liste di controllo prima della spedizione.
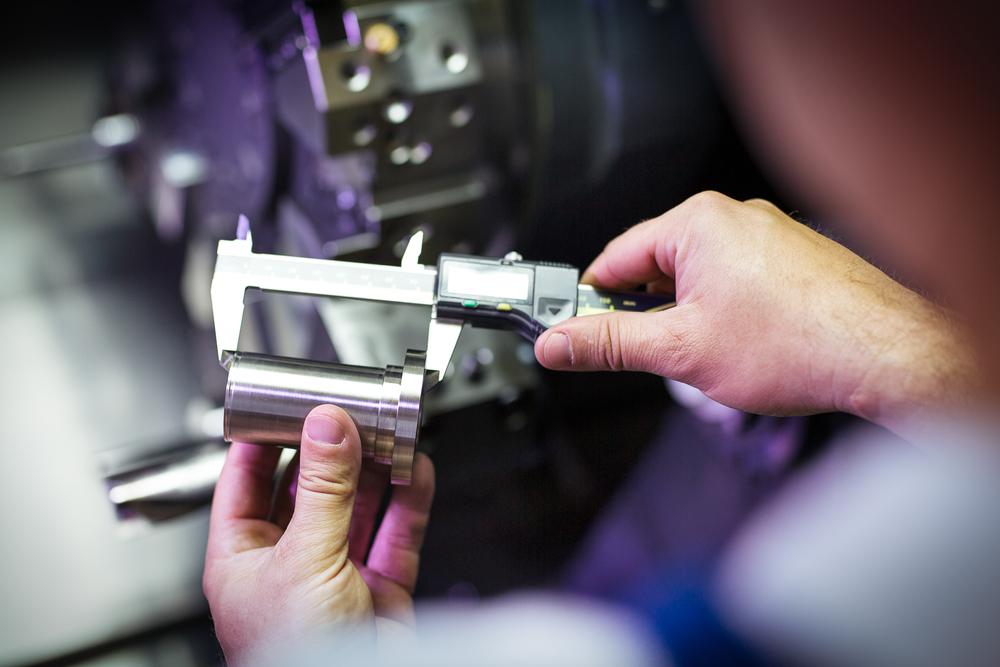
-Verifiche dimensionali
-Controlli visivi
-Controlli di confezionamento
-Verifica delle caratteristiche critiche del prodotto
-e altro ancora…
Offriamo un servizio di controllo qualità per parti/prodotti fabbricati da voi ed esportati in Turchia per l’assemblaggio o l’uso diretto, nonché prodotti forniti dalla Turchia in tutto il mondo.
We controleren de onderdelen aan de hand van uw checklists voor verzending.
-Dimensionale controles
-Visuele bediening
-Verpakking controles
-Verificatie van kritische producteigenschappen
-en veel meer…
Wij bieden kwaliteitscontroleservice voor onderdelen/producten die door u zijn vervaardigd en naar Turkije worden geëxporteerd voor montage of direct gebruik, evenals producten die vanuit Turkije naar de hele wereld worden verzonden.
Wir prüfen die Teile vor dem Versand anhand Ihrer Checklisten.
-Maßprüfungen
-Visuelle Kontrollen
-Verpackungskontrollen
-Verifizierung kritischer Produkteigenschaften
-und vieles mehr…
Wir bieten einen Qualitätskontrollservice für Teile/Produkte, die von Ihnen hergestellt und zur Montage oder direkten Verwendung in die Türkei exportiert werden, sowie für Produkte, die aus der Türkei in die ganze Welt geliefert werden.